 Pumps
Reemplazo de impulsor de bomba de lodo: procedimiento paso a paso para minería
Publicado 13 de octubre, 2026 · Por Ingeniería Coolair Group · 12 min de lectura
El impulsor es la pieza que más rápido se desgasta en una bomba de lodo. En circuitos de concentrado de cobre del norte de Chile y del sur del Perú, un cambio de impulsor correctamente ejecutado puede bajar el costo por hora de operación entre 15% y 25%, comparado con un cambio apurado donde la holgura queda mal calibrada y la bomba trabaja con vibración durante semanas.
Esta guía describe el procedimiento usado en plantas concentradoras para reemplazar el impulsor de una bomba horizontal tipo AH, AHP o L (compatible con Warman 4/3 AH, KSB GIW LCC y Metso HM). El orden importa: saltarse pasos suele terminar en agarrotamiento del eje, sobrecorriente en el arranque o retorno del lodo al succionador.
Cuándo toca cambio de impulsor
La decisión de reemplazar el impulsor se toma con datos, no con el calendario. Tres indicadores de campo están disponibles para cualquier planta:
- Holgura axial impulsor-liner: mida con calibre de profundidad entre el borde de salida del impulsor y el face del frame plate liner. Cuando supera los valores tolerables, la eficiencia cae y la recirculación interna aumenta el consumo de energía sin aumentar caudal entregado.
- Gasto de energía específico: si la bomba demanda más kW por m³ entregado que en condiciones de impulsor nuevo, probablemente la geometría ya no entrega el caudal de diseño. Un salto del 8-12% sostenido usualmente señala desgaste pronunciado.
- Inspección visual de palas: fisuras transversales en la base de las palas son señal inequívoca de cambio. Seguir bombeando con fisura lleva a fractura y daño secundario al liner y al eje.
En concentrado de cobre con granulometría P80 de 200 micrones, la vida útil típica de un impulsor A05 (27% Cr) está en 2.500-3.500 horas. En relaves de hierro con clasificación fina, la cifra sube a 4.000-6.000 horas. Estos rangos no sustituyen la medición, sí le dan una idea de cuándo poner atención.
Herramientas y materiales necesarios
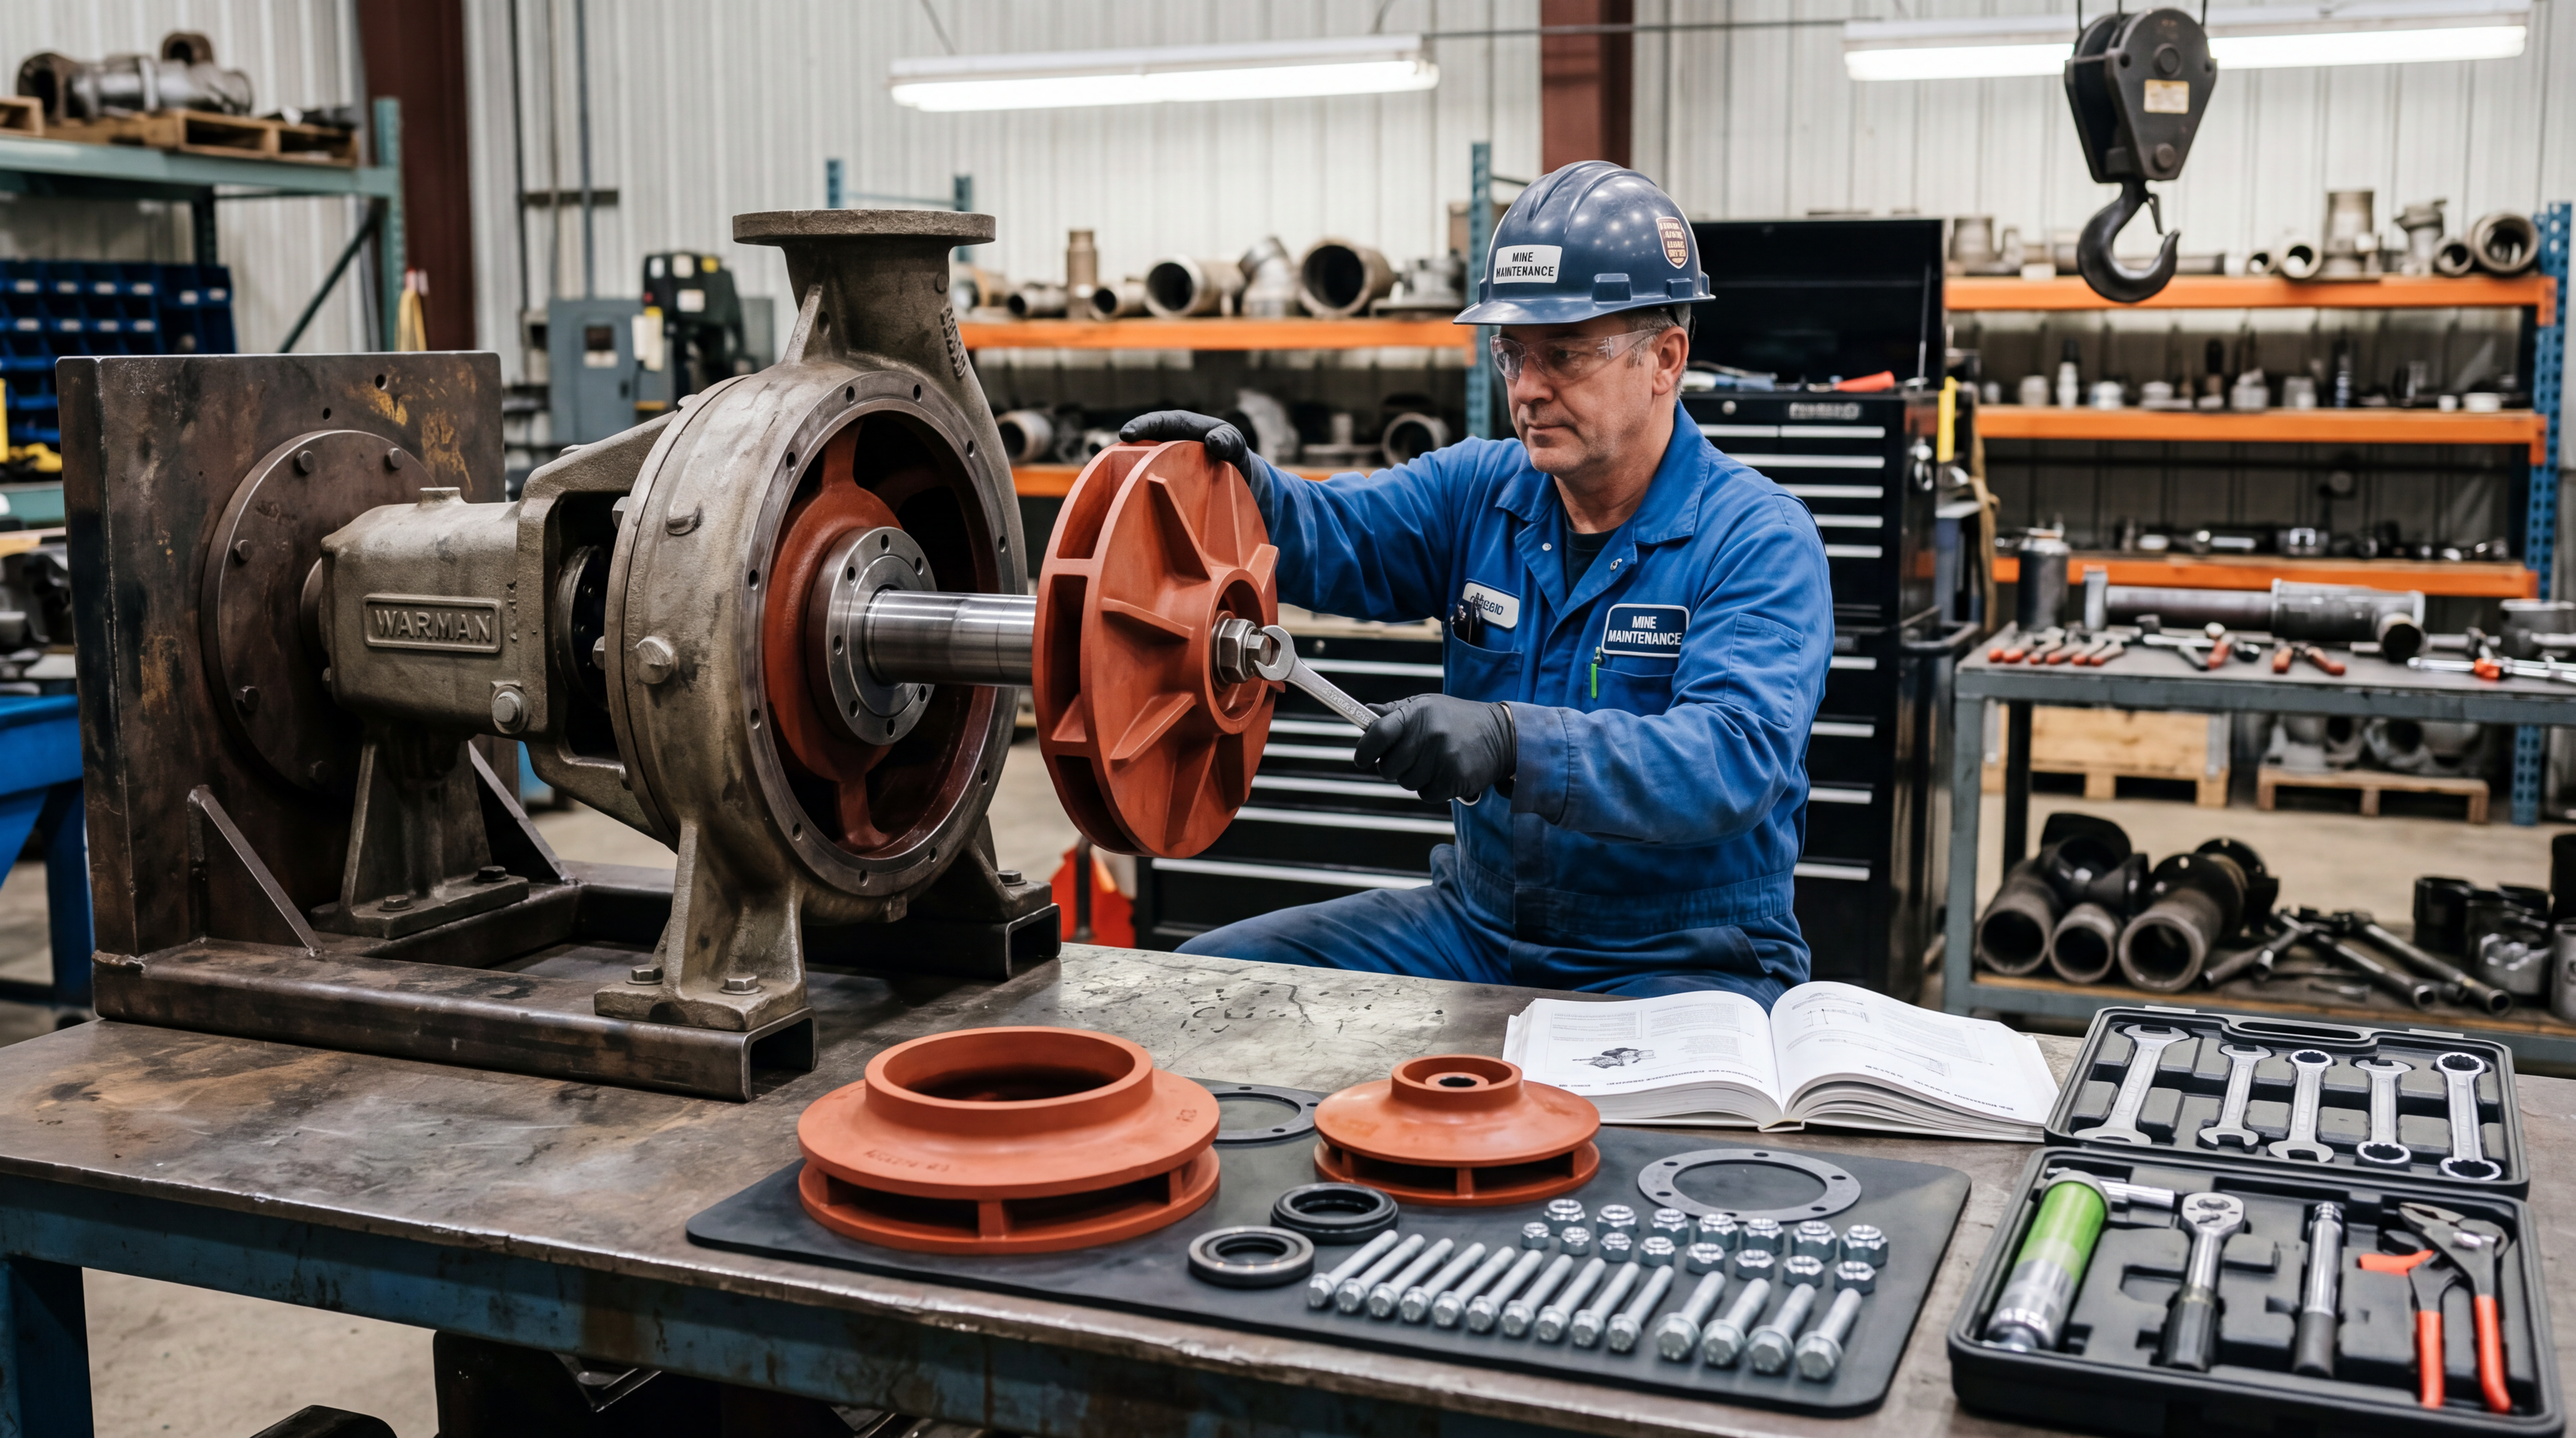
Tenga todo listo antes de abrir la bomba. Una vez que saca el acople, el reloj corre contra la planta.
| Elemento | Especificación | Cantidad |
|---|---|---|
| Polipasto o tecle eléctrico | Capacidad mínima 1,5 t (impulsor puede pesar 80-400 kg) | 1 |
| Llave de torque calibrada | Rango 60-400 Nm | 1 |
| Extractor de impulsor | Puller mecánico o hidráulico | 1 |
| Calibre de profundidad | Para medición de holgura | 1 |
| Galgas de espesores | Juego métrico 0,05-1,0 mm | 1 |
| Llaves Allen métricas y en pulgadas | 6-19 mm más fraccional | Juego |
| Martillo de bronce o plástico | Para asentar sin generar chispa | 1 |
| Grasa de litio | NLGI grado 2, base litio | 1 kg |
| Juntas tóricas y empaques | Repuesto de la bomba (no las reuse) | Juego |
| Hoja de mantenimiento | Para registrar holgura y torque aplicado | 1 |
Las juntas tóricas son la pieza que más se subestima. Una junta de tapa de rodamiento que se daña durante el desarme y se vuelve a poner es causa frecuente de ingreso de pulpa al alojamiento de rodamientos y falla prematura del eje. Cada vez que abra la bomba cambie todos los sellos.
Procedimiento paso a paso
1. Parada segura y bloqueo de energía
Antes de tocar un perno, la bomba debe estar aislada del sistema eléctrico y de la línea de alimentación. Cierre la válvula de succión para evitar sifón inverso, abra la de drenaje para vaciar la carcasa y cierre la de descarga. Bloquee el arrancador con candado y tarjeta personal. Espere a que el motor y el acople se enfríen a menos de 40 °C antes de empezar.
Si la bomba maneja pulpa a temperatura sobre 60 °C, vacíe completamente. Las quemaduras químicas con concentrado caliente son un riesgo real en plantas chilenas y peruanas.
2. Desconexión del acople y el sistema de sellado
Marque la posición relativa del acople con un marcador antes de desacoplar. Esto facilita el rearmado. Retire el guardapolvo del acople y separe el motor de la bomba, dejando espacio suficiente para sacar el conjunto del eje.
En bombas con sello mecánico: afloje los tornillos del prensaestopa con cuidado. Si va a reutilizar el sello, mida la profundidad de la cara y registre. Un sello instalado a profundidad distinta fallará en las primeras 200 horas.
En bombas con sello de Expeller (packing): saque la empaquetadura antigua, marque la cantidad de anillos y el orden. La empaquetadura de grafito y PTFE se comprime; instalar anillos nuevos en cantidad distinta cambia la compresión total.
3. Retiro de la tapa de carcasa y del frame plate liner
Quite los pernos de la tapa de la carcasa en secuencia diagonal, no en redondo. Las carcasas de bombas de lodo se deforman si usted afloja pernos en patrón circular porque libera tensiones concentradas. Una carcasa alabeada pierde sello con la tapa y vuelve a gotear.
Saque los tornillos de ajuste del frame plate liner antes de retirar el liner. Estos tornillos empujan el conjunto del eje contra el liner. Sin sacarlos, el liner queda atrapado contra el impulsor.
El frame plate liner es pesado. Apóyelo en pie de amigo sobre el suelo antes de manipularlo. Dejarlo colgando de la polea del tecle lo expone a caída y a riesgo para quien está abajo.
4. Extracción del impulsor
El impulsor va montado en el eje con ajuste cónico. La fuerza de agarre entre cono y eje puede llegar a 20-50 toneladas en bombas grandes y es la principal causa de accidentes durante el reemplazo.
Use extractor mecánico (puller de dos o tres garras) cuando el impulsor es de bombas pequeñas (hasta 4/3 AH). Para bombas sobre 6/4 AH, use puller hidráulico: se instala una herramienta que inyecta aceite a alta presión entre el impulsor y el eje, dilatando el cono y rompiendo el agarrotamiento antes de aplicar la fuerza axial.
Nunca golpee el impulsor directamente con martillo. El alto cromo es duro pero frágil; un golpe mal puesto puede fracturar una pala entera, dejándolo inservible y generando esquirlas que caen al sello.
Limpie el cono del eje con disolvente y revise visualmente la superficie. Marcas de agarre del impulsor anterior indican que el eje está deformado y debe rectificarse antes de instalar el reemplazo. Un impulsor nuevo sobre un eje deformado dura la mitad.
5. Verificación del impulsor nuevo
Antes de montarlo, inspeccione el impulsor: composición química (A05 o A07 según especificación), dureza en tres puntos (verificar certificado del proveedor), dimensiones del ojo de succión, equilibrio dinámico (los impulsores de bomba sobre 5x4 deben venir balanceados de fábrica, con marca en la pintura indicando la posición).
Limpie el cono del eje y aplique una capa fina de grasa de litio mezclada con bisulfuro de molibdeno (MoS2). Esta grasa facilita el agarre inicial y protege contra la corrosión por contacto mientras el impulsor va asentado.
Asegúrese de que el chavetero del impulsor calce limpio en el chavetero del eje. Si lo monta con el chavetero girado o torcido, el eje no transmite torque y la bomba patina al primer esfuerzo.
6. Montaje del impulsor en el eje
Caliente el impulsor a 100-150 °C en baño de aceite o con manta térmica antes de montarlo. La dilatación térmica reduce la fuerza de instalación de manera importante. Si lo instala frío y luego aprieta con prensa, las tensiones residuales se transfieren al eje.
Empuje el impulsor sobre el eje hasta que haga contacto firme con el hombro del cono. Golpee suavemente con martillo de bronce a través de un bloque de madera para distribuir la fuerza. NO golpee el impulsor directamente.
Asegure con la tuerca del eje al torque especificado por el fabricante. Valores típicos:
| Tamaño de bomba | Diámetro de eje | Torque de apriete de tuerca |
|---|---|---|
| 1,5/1 B-AH | 32 mm | 80-100 Nm |
| 3/2 C-AH | 50 mm | 180-220 Nm |
| 4/3 D-AH | 65 mm | 280-340 Nm |
| 6/4 E-AH | 90 mm | 500-600 Nm |
| 8/6 F-AH | 110 mm | 750-900 Nm |
| 10/8 G-AH | 130 mm | 1.100-1.300 Nm |
| 14/12 TU-AH | 180 mm | 2.100-2.500 Nm |
Si el fabricante entrega valores distintos, los del fabricante prevalecen. La tabla anterior es referencia, no especificación.
7. Ajuste de la holgura axial impulsor-frame plate liner
Esta es la calibración que define si la bomba va a operar bien o va a vibrar. Mueva el conjunto del eje hacia adelante hasta sentir contacto firme entre impulsor y frame plate liner. Esa es la posición "cero".
Retroceda el conjunto entre 0,5 y 1,5 vueltas en los tornillos de ajuste, dependiendo del tamaño de la bomba. Bloquee los tornillos con contratuerca y vuelva a medir la holgura con calibre de profundidad.
Holguras objetivo:
- Bombas pequeñas (1,5/1 a 3/2): 0,5 a 1,0 mm
- Bombas medianas (4/3 a 6/4): 1,0 a 1,5 mm
- Bombas grandes (8/6 en adelante): 1,5 a 2,5 mm
Si la holgura está por debajo del rango mínimo, el impulsor y el liner se tocarán durante el funcionamiento (el eje deflecta bajo carga). Esto genera vibración, sobrecorriente y agarrotamiento térmico en cuestión de horas.
Si está por encima del rango, hay recirculación interna excesiva. La bomba entrega menos caudal, consume más energía y la cara trasera del impulsor sufre erosión acelerada por las partículas finas que recirculan.
8. Reensamblaje del cuerpo y la tapa de carcasa
Reinstale el frame plate liner y apriete los tornillos de ajuste hasta que el liner haga contacto con el impulsor. Luego retroceda media vuelta y bloquee. Coloque empaques nuevos de la tapa de carcasa.
Apriete los pernos de la tapa en patrón cruzado (no circular) en tres pasadas sucesivas: primero al 50% del torque, después al 80%, finalmente al 100%. Esto asegura distribución pareja de la fuerza de cierre.
Verifique que las juntas tóricas del cuerpo y de la tapa estén en su ranura, no pellizcadas. Una junta pellizcada es fuente garantizada de goteo en las primeras 50 horas.
9. Reconexión del acople y alineación
Antes de rearmar el acople, revise la alineación entre motor y bomba. Use reloj comparador para verificar desviación axial y radial. Tolerancias comunes: 0,05 mm axial y 0,08 mm radial en bombas hasta 6/4; 0,08 axial y 0,10 radial en bombas grandes. Una alineación mal hecha es la causa número uno de falla prematura de sellos y rodamientos.
Después de alinear, instale el guardapolvo del acople. Sin guardapolvo, el riesgo de atrapamiento deropa o mano alrededor del eje rotando es real.
10. Pruebas previas a la puesta en marcha
Antes de energizar, gire el eje a mano al menos una vuelta completa. Debe girar libremente, sin puntos duros ni arrastre audible. Si gira con dificultad, deténgase y revise la holgura axial. Posiblemente la tuerca del eje apretó demasiado el conjunto del eje contra la tapa de rodamientos.
Verifique que el sentido de giro del motor coincida con la flecha marcada en la carcasa. Un giro en sentido inverso en una bomba de lodo con sello de Expeller hace que el sello se descargue y succione pulpa al eje.
Arranque en vacío por 30 segundos. La corriente del motor debe estar debajo del 30% del amperaje nominal. Pasado ese tiempo, abra lentamente la válvula de descarga hasta alcanzar el punto de operación. La corriente nominal debe quedar entre 85% y 100% del dato de placa.
Si la corriente sube a más de 110% del nominal al abrir la descarga, pare inmediatamente. La causa más probable es holgura cerrada entre impulsor y liner. Regrese al paso 7 y vuelva a calibrar.
Errores frecuentes que se ven en campo
Tres fallas aparecen de manera recurrente en las visitas técnicas a plantas concentradoras:
Reutilizar empaques gastados: las juntas tóricas y empaques planos se deforman permanentemente durante el primer uso. Reutilizarlos garantiza goteo de sello, ingreso de pulpa al alojamiento de rodamientos y falla prematura del eje. Coste de empaques nuevos: entre 30 y 80 USD. Coste de un eje nuevo y parada asociada: 8.000 a 20.000 USD.
Apretar los pernos de la tapa en círculo: las carcasas de las bombas AHP y de las series más grandes están hechas de hierro dúctil con paredes gruesas. Si usted aprieta pernos siguiendo el patrón circular estándar, las tensiones se concentran en una zona y la carcasa se deforma. Secuencia correcta: diagonal, no circular.
Holgura mal ajustada con tornillos de ajuste: es común encontrar bombas donde el operador "afinó a oído" y dejó la holgura en cero. La consecuencia es agarrotamiento del impulsor contra el liner y disparo del motor por sobrecorriente. La regla es clara: un toque firme, retroceder media vuelta y medir con calibre.
No limpiar el cono del eje antes del montaje: residuos de grasa vieja, óxido o partículas del impulsor anterior convierten el ajuste cónico en ajuste forzado. El impulsor nuevo queda fuera de posición y patina bajo carga.
Saltarse el calentamiento del impulsor: instalar el impulsor en frío y luego empujar con prensa introduce tensiones residuales en el eje. A 800 horas de operación, estas tensiones generan fatiga y fractura del eje en la zona del cono.
Verificación y aceptación del trabajo
Una vez instalada la bomba y bajo carga normal, registre en la hoja de mantenimiento: holgura axial medida (valor en mm), torque aplicado a la tuerca del eje, presión del sistema de sello, corriente nominal bajo carga, temperatura del alojamiento de rodamientos a las 2 horas, vibración en el lado impulsor y lado acople.
Una vibración sobre 4,5 mm/s RMS en bombas medianas o 7,1 mm/s en bombas grandes según ISO 10816 indica montaje desalineado o problema de balanceo del impulsor. No acepte la bomba en operación hasta que los valores de vibración estén dentro del rango aceptable.
Cuándo contratar servicio de fábrica
El reemplazo rutinario de impulsor está dentro de la capacidad de cualquier equipo de mantenimiento minero. Hay tres situaciones donde conviene traer servicio de fábrica o un especialista con experiencia:
- Bombas sobre 12/10: el peso del impulsor y la complejidad del ajuste cónico justifican supervisión especializada.
- Eje dañado o deformado: si las marcas del impulsor anterior dejan estrías visibles sobre el cono, el eje necesita rectificado o cambio. Un taller de mantenimiento general no siempre cuenta con torno capaz de trabajar el cono a tolerancia correcta.
- Fractura de impulsor durante operación: la fragmentación suele dañar el liner y, en casos severos, la carcasa. Antes de rearmar es necesario inspeccionar cavidad con boroscopio y verificar integridad del alojamiento del eje.
Resumen operativo
Cambiar el impulsor de una bomba de lodo no es ciencia, pero requiere orden. Los pasos críticos son cinco: bloquear energía y drenar, extraer con puller adecuado, montar con calentamiento y verificar holgura con calibre, apretar pernos en patrón diagonal, y verificar vibración bajo carga antes de aceptar la bomba.
Las plantas concentradoras que llevan registro sistemático de holgura inicial, horas de operación y condiciones de la pulpa logran extender la vida útil del impulsor en 15-20% respecto a plantas que cambian "cuando toca". Los datos de campo pesan más que cualquier recomendación general.
Productos relacionados:
- Impulsores para bomba de lodo A05 / A07 alto cromo
- Ver todas las piezas para bomba de lodo
- Repuestos compatibles con Warman
- Aplicaciones en minería de oro y cobre
¿Necesita un impulsor de reemplazo o asesoría técnica?
Cuéntenos el modelo de su bomba (Warman, KSB GIW, Metso) y le enviamos disponibilidad, certificados de material y plazo de entrega.
Contactar a ingeniería →