Pompe de décharge de broyeur à boulets : dimensionner juste et choisir les pièces qui tiennent
Publié le 4 novembre 2026 · Par le bureau d'études Coolair Group · 9 min de lecture
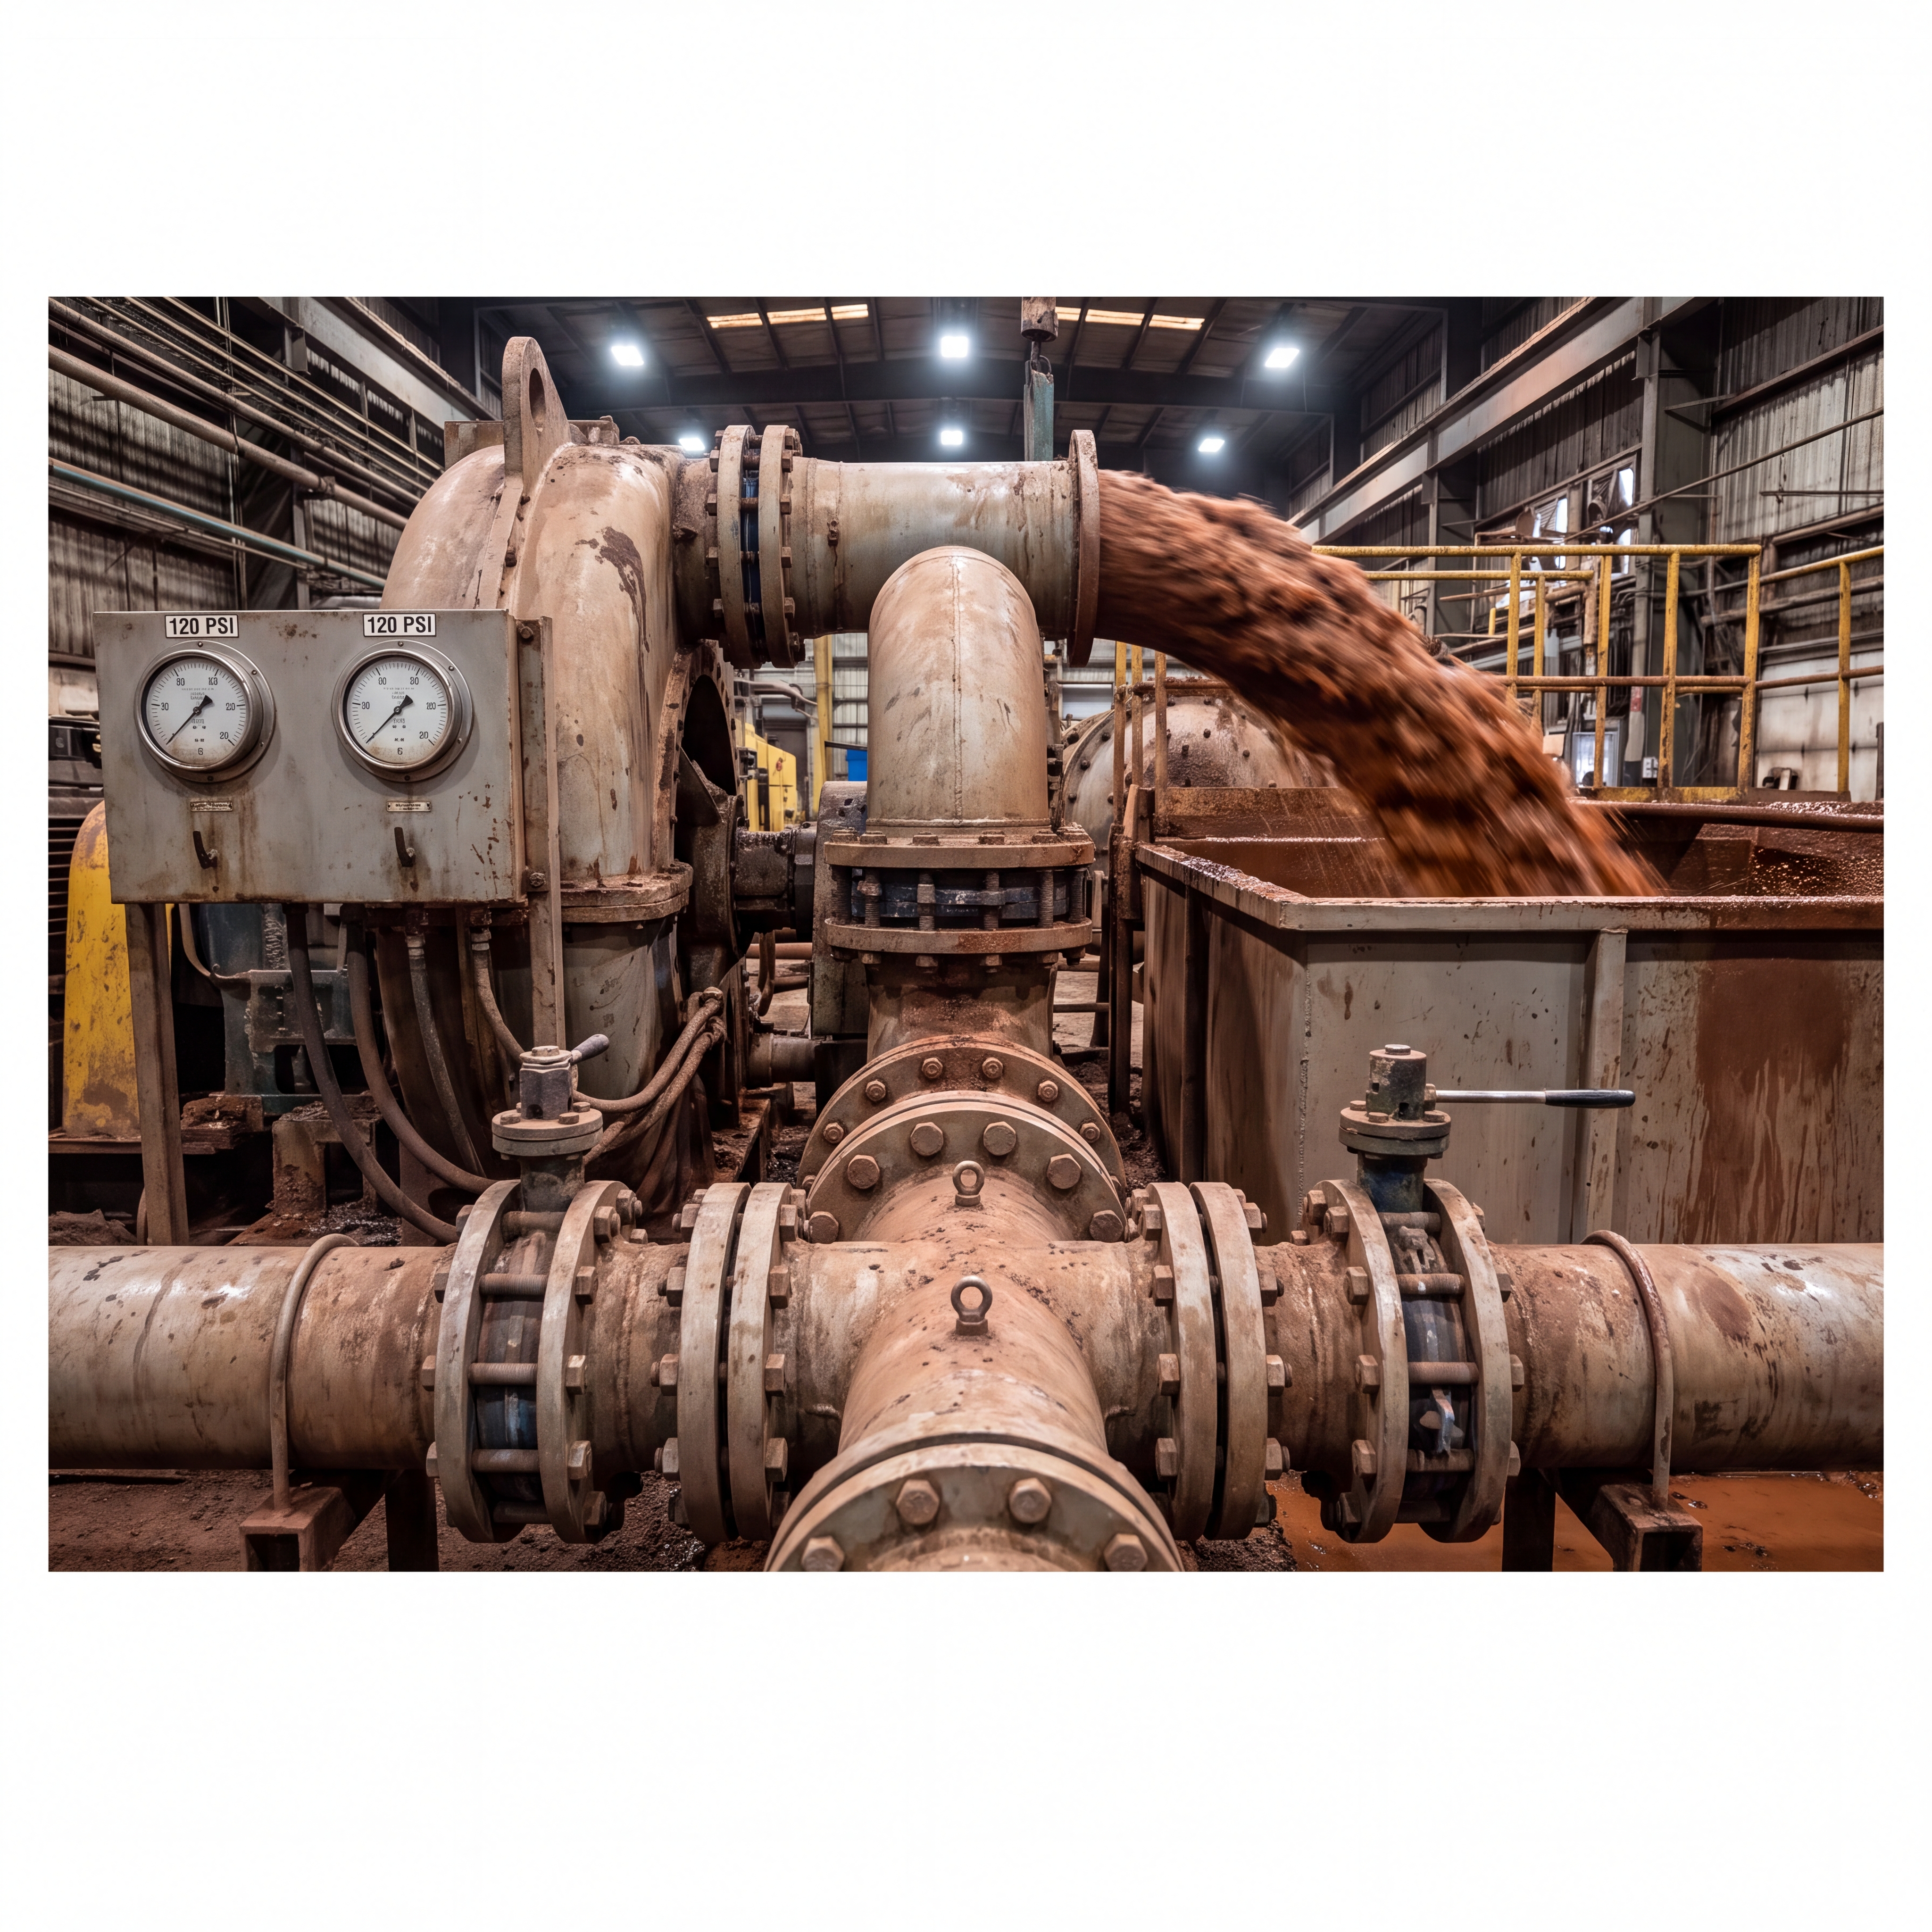
La décharge de broyeur est le point le plus dur d'une usine de traitement. La pulpe arrive avec une granulométrie qui va du sable fin au caillou de vingt millimètres, à une densité de 1,7 à 1,9, et avec un débit qui change à chaque variation de charge circulante. Aucune autre pompe du circuit ne voit ces trois contraintes en même temps.
Nous reprenons régulièrement des installations où la pompe de décharge a été choisie comme une pompe de transfert, avec le débit d'alimentation frais du broyeur. Elle tient six mois, puis l'atelier commande des pièces plus épaisses, puis un impulseur en fonte chrome 27 %, et l'usure ne baisse pas. Le problème n'est presque jamais le matériau. Il est dans le débit de calcul, qui a oublié la charge circulante.
Sommaire
- Ce que la décharge impose à la pompe
- Le débit de calcul : charge circulante et densité
- Quelle pièce s'use, et dans quel ordre
- Trois réglages qui allongent la durée de vie
- Cas : mine d'or au Burkina Faso
- Questions fréquentes
Ce que la décharge impose à la pompe
Un broyeur à boulets en circuit fermé renvoie au broyeur tout ce que le classificateur juge trop grossier. Cette charge circulante peut atteindre 250 % à 350 % du débit d'alimentation frais. La pompe de décharge ne voit donc pas 120 m³/h, elle en voit 400 ou 500, et elle les voit passer plusieurs fois.
La granulométrie est l'autre difficulté. En sortie de broyeur à grille, les particules peuvent dépasser dix millimètres, avec des angles vifs. Une pompe dimensionnée pour du sable de 0,2 mm prend ces particules en plein dans la gorge et dans l'impulseur, à la vitesse périphérique la plus élevée du circuit. L'usure n'est pas uniforme : elle se concentre sur la baguette de gorge, le bord d'attaque de l'impulseur et la zone de la volute qui reçoit le jet direct.
Le régime de fonctionnement ajoute sa part. La pompe démarre et s'arrête avec le broyeur, souvent avec un bac qui se vide, et elle subit des pointes quand le classificateur relâche la charge. Une pompe choisie au plus juste sur le débit moyen travaillera une partie de la journée à gauche de sa courbe, avec recirculation interne et échauffement de la garniture.
Le débit de calcul : charge circulante et densité
Le débit à retenir est celui de la pulpe qui sort du broyeur, pas celui de l'alimentation frais. La formule tient en une ligne : débit de pulpe égal au débit d'alimentation frais multiplié par un plus la charge circulante, le tout corrigé par le rapport des densités si l'alimentation et la décharge n'ont pas la même teneur en solides.
| Grandeur | Valeur | Origine |
|---|---|---|
| Alimentation frais | 120 m³/h | Bilan broyeur |
| Charge circulante | 250 % | Analyse granulométrique |
| Débit de pulpe | 420 m³/h | 120 × 3,5 |
| Densité de pulpe | 1,75 t/m³ | Mesure pondérale |
| Hauteur manométrique | 38 m | Tracé et pertes |
| Puissance à l'arbre | 117 kW | Rendement 0,65 |
| Moteur retenu | 132 kW | Marge de 10 % |
Deux pièges reviennent souvent dans les notes de calcul. Le premier est d'utiliser la densité de l'alimentation frais, plus faible, au lieu de celle de la décharge : la hauteur manométrique est sous-estimée de 15 % environ et le moteur part trop petit. Le second est de calculer la perte de charge du circuit avec la longueur à vol d'oiseau. Sur une décharge de broyeur, la conduite monte vers le classificateur et compte plusieurs coudes serrés, ce qui double parfois la perte réelle.
La vitesse de la pulpe dans la conduite mérite aussi un contrôle. En dessous de 1,5 m/s, les grosses particules se déposent dans les points bas. Au-delà de 3,5 m/s, l'érosion de la conduite et de la pompe augmente très vite. La plage utile se situe entre 2 et 3 m/s pour une pulpe de minerai à 1,75.
Quelle pièce s'use, et dans quel ordre
Sur une décharge de broyeur, l'ordre d'usure est presque toujours le même. Le connaître évite de changer la mauvaise pièce et de conclure que le matériau ne convient pas.
- Baguette de gorge. Elle reçoit le jet direct de l'impulseur avec les particules les plus grosses. L'usure se lit en biseau sur la face côté impulseur, et le diamètre intérieur s'ovalise. C'est la première pièce à sortir du gabarit.
- Impulseur. Le bord d'attaque des aubes s'arrondit, puis le jeu latéral augmente. À partir de là, une partie du débit repart en recirculation entre l'impulseur et la plaque cadre, ce qui accélère l'usure des deux pièces.
- Garniture de volute. La zone située à environ 90° de la sortie prend le jet chargé après la gorge. Une usure en poche s'y creuse avant que le reste de la volute ne bouge.
- Plaque cadre. Elle s'use derrière l'impulseur et reste invisible tant que la pompe n'est pas ouverte. Beaucoup d'interventions la découvrent en même temps que l'impulseur, avec une épaisseur déjà hors limite.
- Manchon d'arbre. Il ne voit pas la boue mais la garniture. Une gorge circulaire marquée par la tresse laisse passer l'eau de lavage vers le palier.
Le choix du matériau se joue sur la forme des particules plus que sur leur dureté. Avec des cailloux roulés de plus de cinq millimètres, le caoutchouc absorbe l'impact et dure plus longtemps que le chrome, qui se fissure en surface. Avec des fines anguleuses, le chrome 27 % garde l'avantage, parce que le caoutchouc se coupe et s'arrache. Sur une décharge de broyeur à boulets, la granulométrie est souvent mixte, et la configuration qui tient le mieux associe du caoutchouc sur la volute et la plaque cadre avec un impulseur en chrome.
L'épaisseur compte autant que la nuance. Une garniture de volute en caoutchouc de 40 mm dans une zone où l'usure avance de 5 mm par mois durera huit mois, quel que soit le fournisseur. Nous demandons toujours le relevé d'épaisseur à la mise en service et à chaque arrêt, sinon la comparaison entre deux matériaux se fait sur des impressions et non sur des chiffres.
Trois réglages qui allongent la durée de vie
Aucun de ces réglages ne demande d'investissement lourd, et ils agissent tous sur la vitesse d'usure plutôt que sur la pièce elle-même.
Réduire la vitesse périphérique. Passer de 1 050 à 950 tr/min sur un impulseur de 500 mm fait perdre environ 10 % de débit et gagne 20 % à 25 % de durée de vie sur la gorge et l'impulseur. Quand la marge de débit existe, c'est le meilleur rapport gain sur coût du circuit.
Tenir le niveau du bac. La bâche de décharge doit maintenir au moins un diamètre et demi de conduite au-dessus de l'aspiration. En dessous, un vortex se forme, aspire de l'air et fait caviter la pompe, ce qui détruit la garniture en quelques semaines. Le contrôle par capteur de pression coûte moins cher qu'un mois d'arrêt.
Rincer avant l'arrêt. Une décharge de broyeur laissée pleine de pulpe sédimente en vingt minutes. Au redémarrage, la pompe démarre sur un bouchon de sable et force sur l'accouplement. Dix minutes d'eau claire à l'arrêt suppriment cette contrainte et prolongent la tresse ou le joint.
Un quatrième point est souvent négligé : la charge circulante elle-même. Quand elle monte au-delà de 300 %, le débit de la pompe augmente sans que la production suive. La pompe travaille plus longtemps, plus vite, avec une granulométrie plus fine, et l'usure par unité de minerai traité progresse. Contrôler le classificateur est parfois plus rentable que changer de pompe.
Cas : mine d'or au Burkina Faso
Une usine de 1 600 t/jour broyait du minerai aurifère en circuit fermé avec un broyeur à boulets. La pompe de décharge, une 10/8 en chrome, changeait sa garniture de volute tous les quatre mois et sa baguette de gorge tous les cinq mois. La charge circulante mesurée tournait autour de 280 %, et le bac fonctionnait à moitié plein parce que la conduite d'alimentation du classificateur n'évacuait pas assez vite.
La première intervention n'a pas touché à la pompe. Nous avons relevé la hauteur du bac de 300 mm et ajouté un déflecteur sur l'arrivée pour casser le vortex. La deuxième a consisté à réduire la vitesse de 8 % par changement de poulie, ce qui a ramené le débit de 430 à 395 m³/h, encore au-dessus du besoin du classificateur.
La troisième a changé les matériaux : caoutchouc sur la garniture de volute et la plaque cadre, chrome sur l'impulseur et la baguette de gorge. La durée de vie de la volute est passée de quatre à neuf mois, celle de la gorge de cinq à onze mois, et le débit de production n'a pas bougé. Le coût par tonne broyée des pièces d'usure a baissé de près de 40 %.
Ce que nous retenons de ce dossier : la pompe était correctement dimensionnée dès le départ. Ce sont le niveau de bac, la vitesse et la répartition des matériaux qui ont fait la différence.
Questions fréquentes
Quelle charge circulante retenir pour dimensionner la pompe ?
Il faut la valeur mesurée par analyse granulométrique de la décharge et du classificateur, pas la valeur nominale du dossier. En circuit fermé de broyage à boulets, elle se situe le plus souvent entre 250 % et 350 %. Si la mesure n'existe pas, dimensionner à 250 % puis vérifier le débit réel après la première semaine de marche reste plus sûr que de partir du débit d'alimentation frais.
Caoutchouc ou chrome en décharge de broyeur ?
Cela dépend de la forme des particules. Des cailloux roulés de plus de cinq millimètres fatiguent le chrome par fissuration et usent moins le caoutchouc, qui absorbe l'impact. Des fines anguleuses coupent le caoutchouc et laissent le chrome 27 % gagner. En granulométrie mixte, la combinaison caoutchouc sur la volute et la plaque cadre avec impulseur chrome donne les meilleurs résultats sur nos dossiers.
Pourquoi la garniture de volute s'use-t-elle en poche à 90° ?
Parce que le jet sort de la gorge avec les particules les plus grosses et frappe la paroi à cet endroit avant de se répartir dans la volute. La poche se creuse là où la vitesse locale est maximale. Une réduction de vitesse périphérique de 8 % à 10 % déplace ce point d'impact et ralentit nettement la formation de la poche.
Faut-il un variateur sur une pompe de décharge ?
Sur une installation neuve, oui, dans presque tous les cas. Le débit de décharge varie avec la charge circulante et la dureté du minerai, et un variateur permet de suivre sans étrangler la conduite. Sur une installation existante, un changement de poulie donne une partie du gain pour un coût très inférieur, à condition de ne pas avoir besoin de régler en continu.
Comment savoir que l'impulseur est en fin de vie ?
Trois signes se recoupent : le jeu latéral mesuré à la jauge dépasse la valeur de la notice, le débit baisse à vitesse constante alors que le bac est au bon niveau, et l'épaisseur des aubes au bord d'attaque est inférieure à la moitié de l'épaisseur d'origine. Le seul débit ne suffit pas, parce qu'une garniture de volute usée produit le même symptôme.
Si votre pompe de décharge consomme plus de pièces que le reste du circuit, envoyez-nous le débit d'alimentation, la charge circulante et les dernières mesures d'épaisseur. Nous vous proposons la garniture de volute et l'impulseur adaptés à votre granulométrie. Pour un échange direct, passez par la page contact.