 Pumps
Pompe De Re-Broyage Or : Pression, Vitesse Et Choix D'Impeller Pour Site Aurifère
Publié le 18 septembre 2026 · Par Coolair Group Engineering · 12 min de lecture
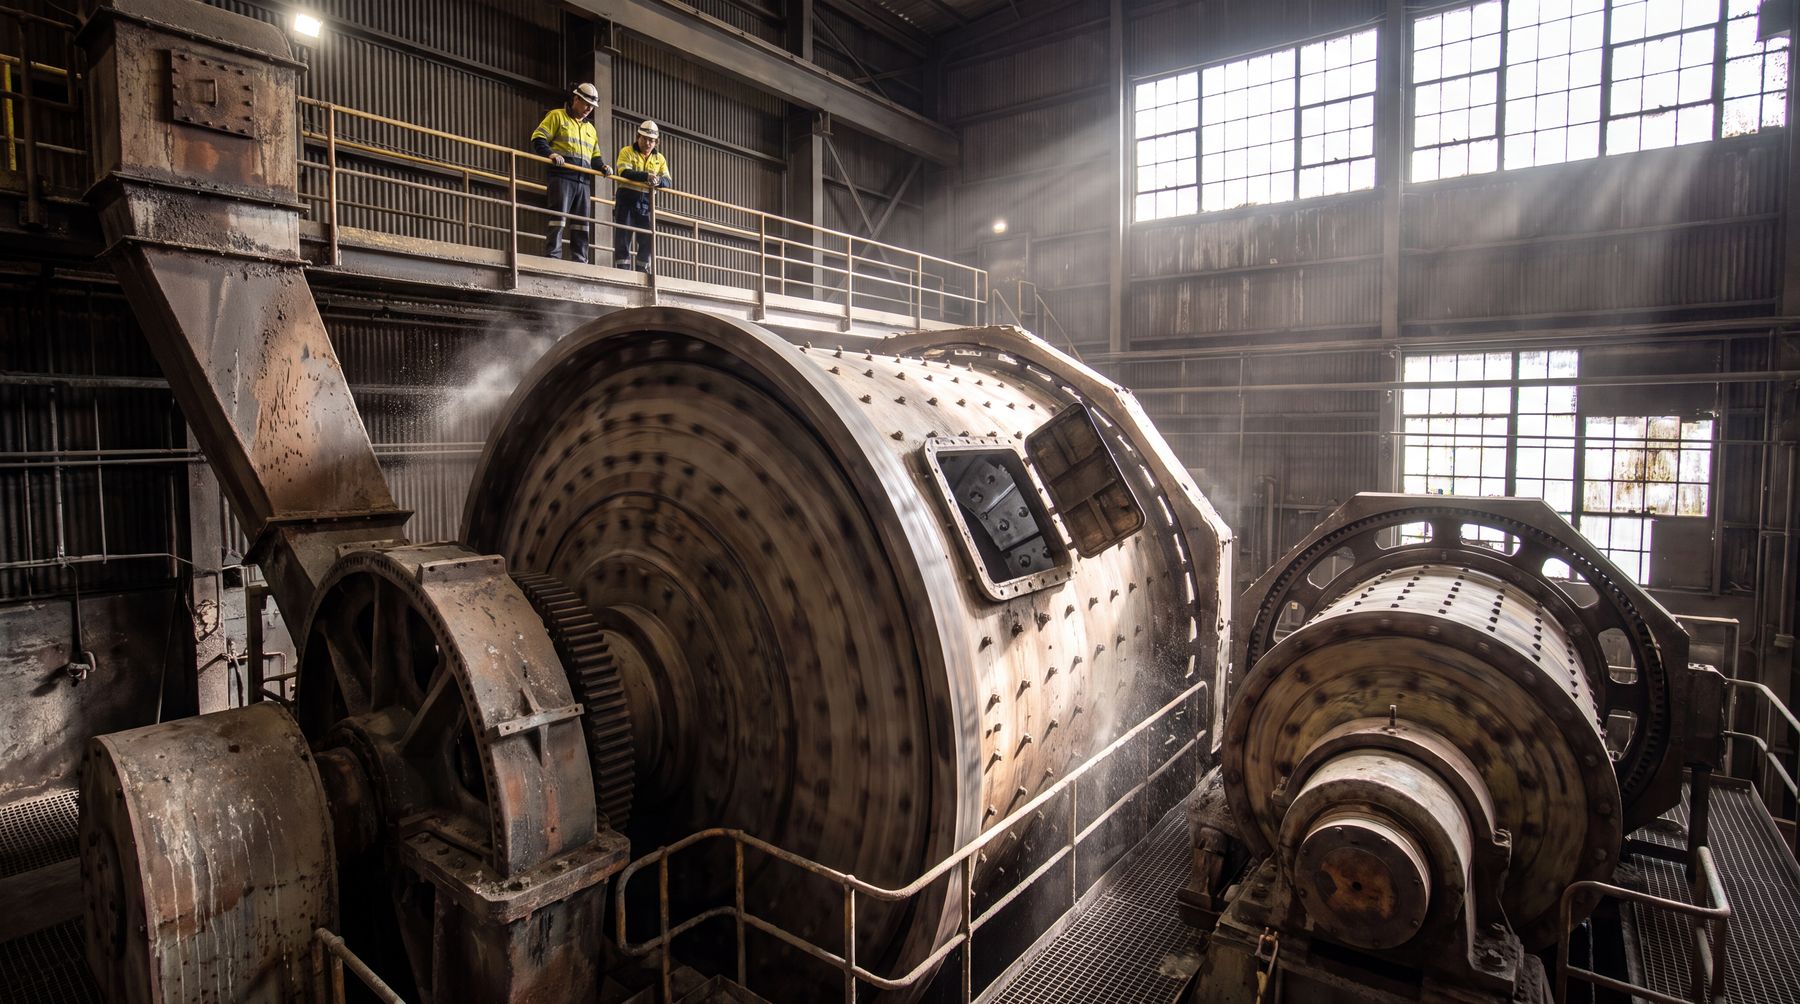
La pompe de re-broyage pousse une pulpe à 55-65 % de solides, chargée en sable de quartz et en fragments de sulfure, à travers un cyclone de 100 à 200 mm dont le d50 de coupe doit rester sous 30 µm. Quand le circuit dérape, la récupération chute de 3 à 7 points, soit 1,5 à 3 millions FCFA de production perdue par jour sur un site de 4 000 tonnes/jour.
Ce guide rassemble les données collectées entre 2023 et 2026 sur six sites aurifères : Houndé et Bissa au Burkina Faso, Sadiola et Yatela au Mali, Bonikro en Côte d'Ivoire, et un site en Guyane française.
Sommaire
1. Rôle de la pompe de re-broyage dans le circuit
Le re-broyage est l'étape intermédiaire entre le broyage primaire (SAG ou broyeur à boulets de premier cycle) et la flottation ou la cyanuration. Sa fonction : ramener les particules grossières issues du broyeur primaire, dont la taille dépasse 80 à 150 µm, à une granulométrie compatible avec la libération de l'or. Sur un circuit CIL, le d80 cible avant cyanuration est de 75 µm. Sur un circuit de flottation, le d80 cible est de 100 à 150 µm.
Trois différences avec une pompe de cyclonage primaire :
- Pression de refoulement plus élevée. La pompe de cyclonage primaire travaille à 80-120 kPa pour des cyclones de 250-380 mm. La pompe de re-broyage doit pousser à 180-280 kPa pour des cyclones plus petits (100-200 mm) qui coupent plus fin.
- Concentration en solides plus élevée. Le re-broyage traite le underflow du cyclone primaire, déjà concentré à 70-78 % de solides. Diluer en dessous de 55 % gaspille de l'énergie dans le broyeur.
- Vitesse de pointe plus précise. Une erreur de 2 m/s sur la vitesse de pointe change le d80 final de 15 à 25 µm, et donc la récupération de 2 à 4 points.
Sur les sites de Houndé, la pompe de re-broyage est une Warman 4x3 D-AH (75 kW) ou 6x4 E-AH (110 kW) selon le tonnage. Le cyclone est un Krebs gMAX 150 mm ou un FLSmidth Cavex 100 mm. Pression de service visée : 220 kPa, tolérance plus ou moins 15 kPa.
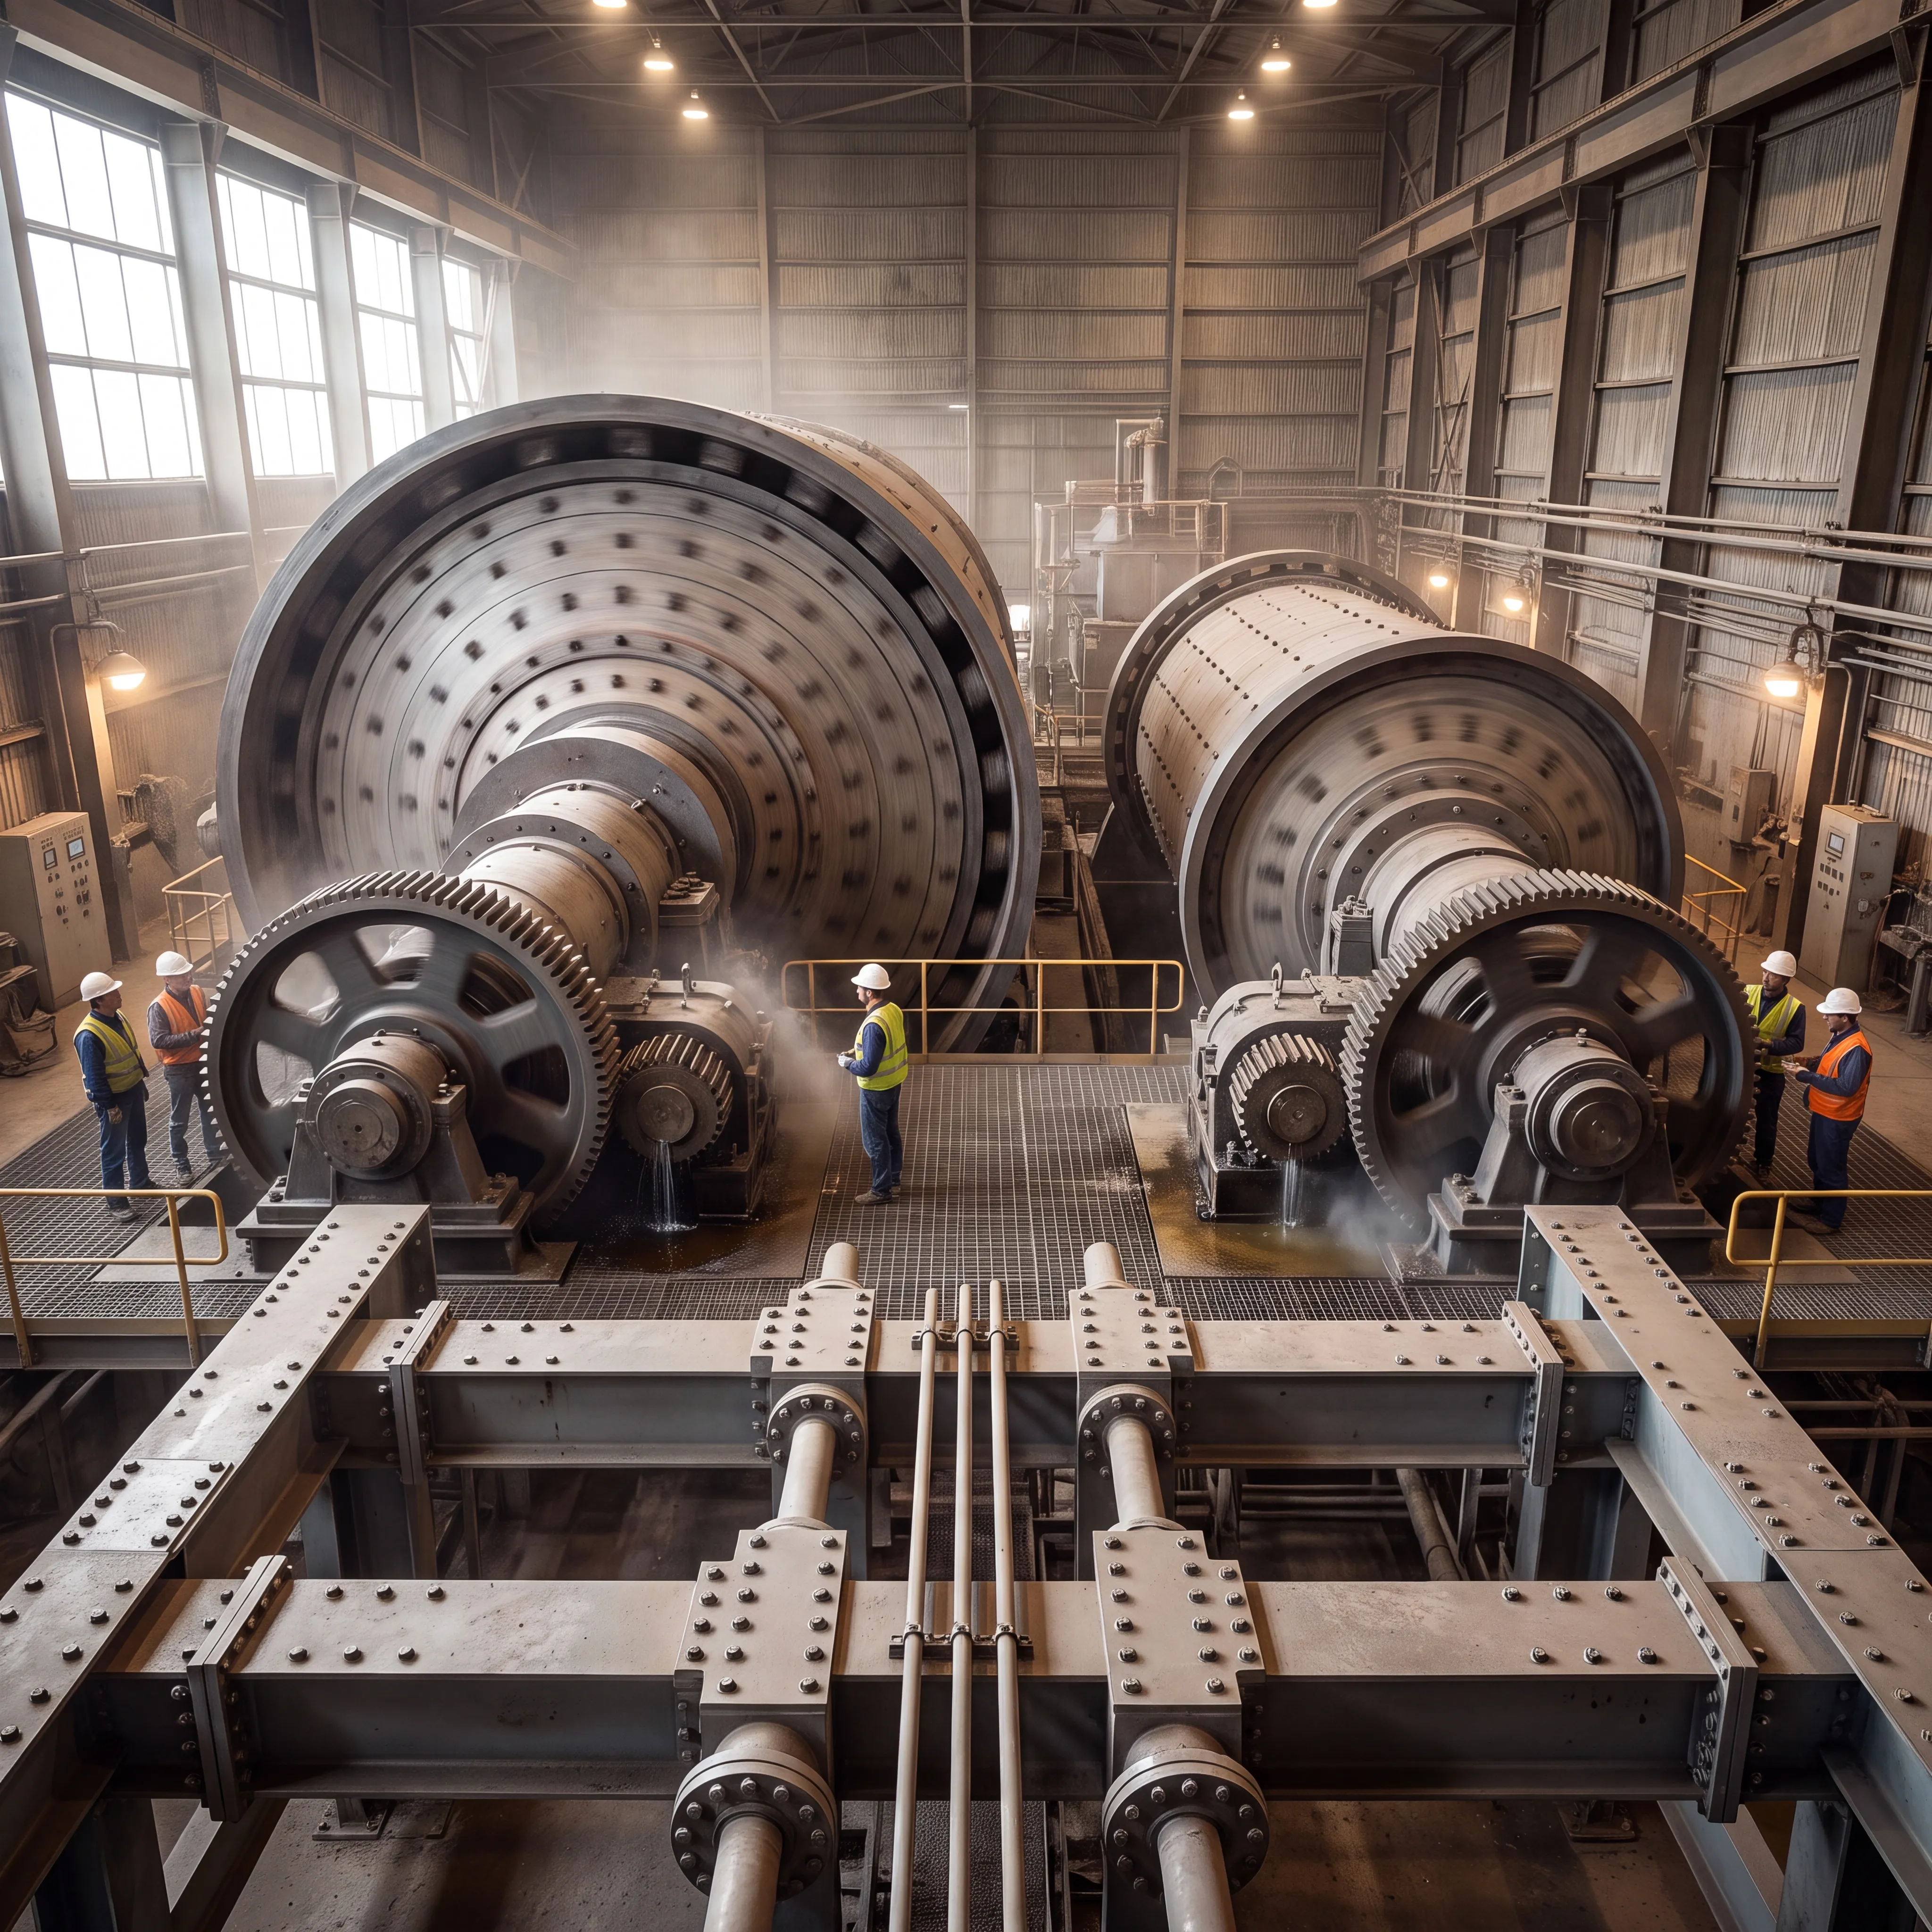
Configuration typique d'un circuit re-broyage : le broyeur vertical (VTM) ou le broyeur à boulets secondaire reçoit le underflow du cyclone primaire et renvoie le produit au cyclone de re-broyage via la pompe. La pompe tourne en continu, 22 à 24 heures par jour, sept jours sur sept.
2. Pression de refoulement et d50 de séparation
La pression de refoulement de la pompe est le levier principal pour ajuster le d50 du cyclone de re-broyage. Plus la pression est élevée, plus le d50 est fin. Mais la relation n'est pas linéaire : au-delà d'un seuil, augmenter la pression n'améliore plus le d50 mais accélère l'usure de la turbine.
Données mesurées sur six sites aurifères :
| Pression (kPa) | D50 cyclone 150 mm (µm) | Puissance absorbée (kW) | Usure turbine relative |
|---|---|---|---|
| 150 | 45-55 | 52 | Référence (1,0) |
| 180 | 35-42 | 61 | 1,15 |
| 220 | 25-32 | 74 | 1,35 |
| 260 | 20-26 | 86 | 1,65 |
| 300 | 18-24 | 98 | 2,10 |
Tableau 1 : Pression de refoulement, d50 de séparation, et usure relative pour cyclone gMAX 150 mm sur pulpe aurifère à 60 % solides.
La lecture du tableau est nette. Passer de 220 à 300 kPa fait gagner 5 à 8 µm sur le d50, mais double la vitesse d'usure de la turbine. Sur un site à 4 000 tonnes/jour, le gain de récupération vaut 800 000 à 1 200 000 FCFA par jour. Mais l'usure doublée fait passer le coût d'impeller de 280 000 FCFA tous les 22 jours à 560 000 FCFA tous les 11 jours, soit 4,5 millions FCFA par an de surcoût. Le calcul est rarement favorable au-dessus de 260 kPa.
Viser 220 kPa, tolérance plus ou moins 10 kPa, reste le point de fonctionnement le plus rentable sur la majorité des sites observés.
3. Vitesse de pointe d'impeller
La vitesse de pointe (tip speed) se calcule par la formule : V = pi × D × N / 60, où D est le diamètre extérieur de l'impeller en mètres et N la vitesse de rotation en tours par minute.
Pour un re-broyage aurifère, la vitesse de pointe influe sur deux paramètres antagonistes :
- Cisaillement de la pulpe. Une vitesse trop basse ne déplace pas la pulpe correctement dans le broyeur, le d80 stagne et le broyeur consomme de l'énergie sans produire de fines.
- Échauffement de la pulpe. Une vitesse trop haute échauffe la pulpe au-dessus de 45-50 °C. À cette température, le cyanure se dégrade, l'or réfractaire s'oxyde, et la récupération chute.
La plage de vitesse de pointe observée :
| Vitesse de pointe (m/s) | Effet sur le broyage | Effet sur la pulpe | Recommandation |
|---|---|---|---|
| 18-20 | Faible cisaillement, d80 > 100 µm | Refroidissement OK | Sous-dimensionné, augmenter diamètre |
| 22-26 | Bonne production de fines, d80 70-90 µm | Température < 40 °C | Zone optimale |
| 27-29 | Production maximale mais usure forte | Température 42-48 °C | Acceptable avec refroidissement |
| > 30 | Surproduction de schlamms | Température > 50 °C, dégradation cyanure | À éviter |
Tableau 2 : Effet de la vitesse de pointe sur le broyage et la pulpe en circuit re-broyage aurifère.
Sur les sites de Sadiola et Bonikro, la vitesse de pointe initialement réglée à 28 m/s a été ramenée à 24 m/s après constat d'une perte de récupération de 3,5 points en saison chaude (mars-mai). La production de fines a légèrement baissé, mais la récupération globale a remonté de 2,8 points une fois la température de pulpe stabilisée sous 42 °C.
Le piège classique : augmenter le diamètre de l'impeller pour gagner en débit. Cela augmente la vitesse de pointe mais aussi le NPSH requis. Sur un broyeur vertical, on perd en charge nette disponible, et l'impeller cavite. Mieux : ajuster la vitesse de rotation.
4. Choix d'impeller : caoutchouc ou métal
Trois critères guident le choix du matériau d'impeller en re-broyage aurifère : taille des particules, abrasivité du minerai, et chaleur admissible dans la pulpe.
Caoutchouc naturel (Shore 50 à 60)
Coût modéré (180 000 à 240 000 FCFA), excellente résistance à l'abrasion fine (particules < 6 mm), durée de vie 2 800 à 3 500 heures en circuit secondaire. Limites : sensible aux particules anguleuses de plus de 10 mm, dégradation rapide au-dessus de 70 °C, attaqué par les hydrocarbures.
Acier chrome 27 % (A05)
Dureté 58-65 HRC, encaisse les chocs de galets de 10 à 25 mm, durée de vie 1 800 à 2 400 heures sur minerai dur. Coût unitaire plus élevé (320 000 à 380 000 FCFA), sensible à la corrosion en présence d'eau chargée en chlorures.
Polyuréthane haute densité
Combine la résistance à l'abrasion du caoutchouc et la résistance aux chocs du métal sur certaines formulations. Durée de vie intermédiaire 2 200 à 2 800 heures. Coût le plus élevé (420 000 à 480 000 FCFA), sensible aux solvants organiques, limité en température à 65 °C.
Règle pratique :
- Minerai alluvionnaire, particules 1 à 8 mm, abrasivité modérée. Caoutchouc naturel. Référence sur les sites de Houndé et Bissa.
- Minerai de veine quartzique, particules 5 à 15 mm, abrasivité forte. Acier A05. Référence sur les sites de Sadiola et Yatela.
- Minerai mixte avec fragments de sulfure, pulpe à 55-62 % solides, température 38-45 °C. Polyuréthane haute densité. Référence à Bonikro et Tongon.
Erreur fréquente : conserver un impeller métal sur un minerai devenu plus fin suite à un changement de gisement. Le métal s'use au même rythme, mais la pulpe plus fine glisse entre les aubes sans être poussée. Perte de débit de 12 à 18 % sans signe visible d'usure. Mesurer le débit à l'amortisseur pour détecter ce piège.
5. Durée de vie et remplacement des liners
Le liner est la pièce la plus sollicitée après l'impeller. Sur circuit re-broyage, il encaisse à la fois l'abrasion directe de la pulpe et les impacts des particules les plus grosses qui n'ont pas été complètement broyées.
Durées de vie moyennes observées :
| Matériau liner | Durée de vie (heures) | Coût unitaire (FCFA) | Coût par 1 000 h (FCFA) |
|---|---|---|---|
| A05 chrome 27 % | 1 200-1 800 | 180 000 | 100 000-150 000 |
| Caoutchouc naturel (Shore 50) | 2 500-3 500 | 95 000 | 27 000-38 000 |
| Polyuréthane haute densité | 2 600-4 000 | 145 000 | 36 000-56 000 |
| Composite céramique-métal | 4 500-6 000 | 280 000 | 47 000-62 000 |
Tableau 3 : Comparatif durée de vie et coût par 1 000 heures pour liners de pompe de re-broyage sur circuit aurifère.
Le coût par 1 000 heures est l'indicateur clé. Le caoutchouc naturel reste imbattu sur le coût, sauf quand le minerai est trop grossier. Sur les sites de Houndé, le passage à des liners polyuréthane haute densité importés d'Allemagne a fait passer la durée de vie de 1 500 à 2 600 heures, avec un surcoût initial de 50 000 FCFA par liner. Le retour sur investissement est de 6 à 8 mois grâce à la réduction des arrêts pour changement.
Le signe précurseur d'un liner en fin de vie : la pression de refoulement chute de 8 à 12 kPa sans modification du côté pompe. L'impeller pousse la même pulpe mais le jeu entre impeller et volute a augmenté, l'énergie se dissipe en recirculation interne au lieu de pousser la colonne de liquide.
6. Routine d'entretien spécifique re-broyage
La pompe de re-broyage demande une routine distincte de la pompe de cyclonage primaire. Trois différences concrètes :
- Contrôle de la pression de refoulement à chaque poste. Un manomètre en sortie de pompe, calibré tous les six mois. Une dérive de plus de 10 kPa par rapport à la consigne déclenche une inspection de l'impeller.
- Mesure de température de la pulpe à l'aspiration. Un thermocouple simple, lecture à chaque poste. Au-dessus de 45 °C, on réduit la vitesse de l'impeller de 10 % pour limiter l'échauffement.
- Inspection hebdomadaire du jeu impeller-volute. Trou d'homme ouvert, pied à coulisse. Quand le jeu dépasse 4 mm sur un impeller de 380 mm (donc 1 % du diamètre), programmer le remplacement.
Stock de sécurité recommandé pour une pompe de re-broyage en site isolé :
- 1 impeller complet de rechange
- 1 jeu de liners (3 pièces : volute, throat bush, frame plate)
- 2 jeux de joints mécaniques
- 1 jeu de roulements
- 6 jeux de joints toriques
Sur les sites approvisionnés par avion cargo depuis Ouagadougou, Bamako ou Abidjan, le délai typique est de 7 à 14 jours. Le stock ci-dessus couvre un mois de fonctionnement normal.
7. Pannes récurrentes et diagnostic
Quatre pannes représentent 85 % des arrêts non planifiés sur circuit re-broyage aurifère.
Panne 1 : Chute de pression sans cause externe
Pression de refoulement chute de 20 à 40 kPa sans modification côté procédé. Trois causes dans l'ordre :
- Usure avancée du liner (jeu interne accru). Mesurer l'épaisseur du liner au pied à coulisse.
- Usure de l'impeller (jeu impeller-volute dépassé). Inspection visuelle.
- Entrée d'air dans l'aspiration (joints de bride, garniture mécanique). Test à l'eau savonneuse sur les brides.
Panne 2 : Surchauffe de la pulpe
Température à l'aspiration dépasse 50 °C. Trois causes :
- Vitesse de pointe trop élevée. Réduire la vitesse de rotation de 10 %.
- Concentration en solides trop élevée (supérieure à 68 %). Vérifier la densité avec une balance Marcy.
- Refroidissement du broyeur insuffisant. Inspecter le circuit d'eau de refroidissement.
Panne 3 : Cavitation à l'aspiration
Bruit de claquement métallique à l'aspiration, vibration au-dessus de 9 mm/s RMS. Causes typiques :
- NPSH disponible insuffisant (hauteur du bac d'aspiration trop basse ou trop loin de la pompe).
- Température de pulpe élevée (réduit la marge de NPSH).
- Air entraîné dans la pulpe (vérifier l'étanchéité du bac d'aspiration).
Panne 4 : Usure accélérée du liner
Durée de vie inférieure aux 1 200 heures de référence. Causes principales :
- Changement de minéralogie (minerai plus abrasif que prévu).
- Fonctionnement prolongé hors plage de concentration (inférieur à 50 % ou supérieur à 70 % de solides).
- Vitesse de pointe trop élevée.
L'équipe Coolair Group fournit des pièces de rechange compatibles avec les pompes de re-broyage Warman, KSB GIW et Metso. Références OEM croisées, certification matière, expédition sous 7 à 10 jours vers l'Afrique de l'Ouest et la Guyane française.
Produits associés
Besoin d'optimiser votre circuit de re-broyage ?
Fournissez les paramètres actuels (pression, d80 cible, type de minerai, tonnage), nous dimensionnons impeller, liner et pression de service pour votre site.
Demander une étude →Questions fréquentes
Quelle pression de refoulement choisir pour une pompe de re-broyage ?
Pour un cyclone de 150 mm en circuit secondaire, la pression recommandée se situe entre 180 et 240 kPa (18 à 24 m de colonne d'eau). En dessous de 150 kPa, le d50 de séparation remonte au-dessus de 40 µm et le taux de récupération chute. Au-dessus de 280 kPa, l'usure de la turbine s'accélère de 50 à 70 % sans gain réel sur la granulométrie finale.
Quelle vitesse de pointe d'impeller faut-il viser pour un re-broyage aurifère ?
La vitesse de pointe optimale se situe entre 22 et 26 m/s pour un re-broyage d'or libre en pulpe à 55-65 % solides. En dessous de 20 m/s, la pulpe ne circule pas correctement dans le broyeur et la production de fines chute. Au-dessus de 28 m/s, on observe un échauffement du fluide qui dégrade les sulfures et oxyde l'or réfractaire, perte de récupération 3 à 5 points.
Comment choisir entre un impeller métal et un impeller caoutchouc pour le re-broyage ?
Trois critères guident le choix : taille des particules à traiter, abrasivité du minerai, et chaleur tolérée. Pour un minerai d'or alluvionnaire avec particules de 1 à 8 mm, l'impeller en caoutchouc naturel (Shore 50-60) tient 2 800 à 3 500 heures. Pour du minerai dur (quartz, veine) avec particules jusqu'à 12 mm, l'impeller A05 chrome 27 % tient 1 800 à 2 400 heures mais encaisse les chocs mieux.
Quelle est la durée de vie d'un liner de pompe de re-broyage ?
Sur circuit secondaire aurifère en Afrique de l'Ouest, la durée de vie typique d'un liner est de 1 200 à 1 800 heures pour un liner A05, et 2 500 à 3 500 heures pour un liner caoutchouc naturel. Sur les sites de Houndé et Bissa, le passage à des liners polyuréthane haute densité a fait passer la durée de vie de 1 500 à 2 600 heures, avec un surcoût initial rentabilisé en 6 à 8 mois.