 Pumps
Curva de Rendimiento Degradada en Bombas de Lodo: Diagnóstico de Pérdida de Caudal en Planta Concentradora
Publicado el 09 de septiembre de 2026 · Por Coolair Group Engineering · 10 min de lectura
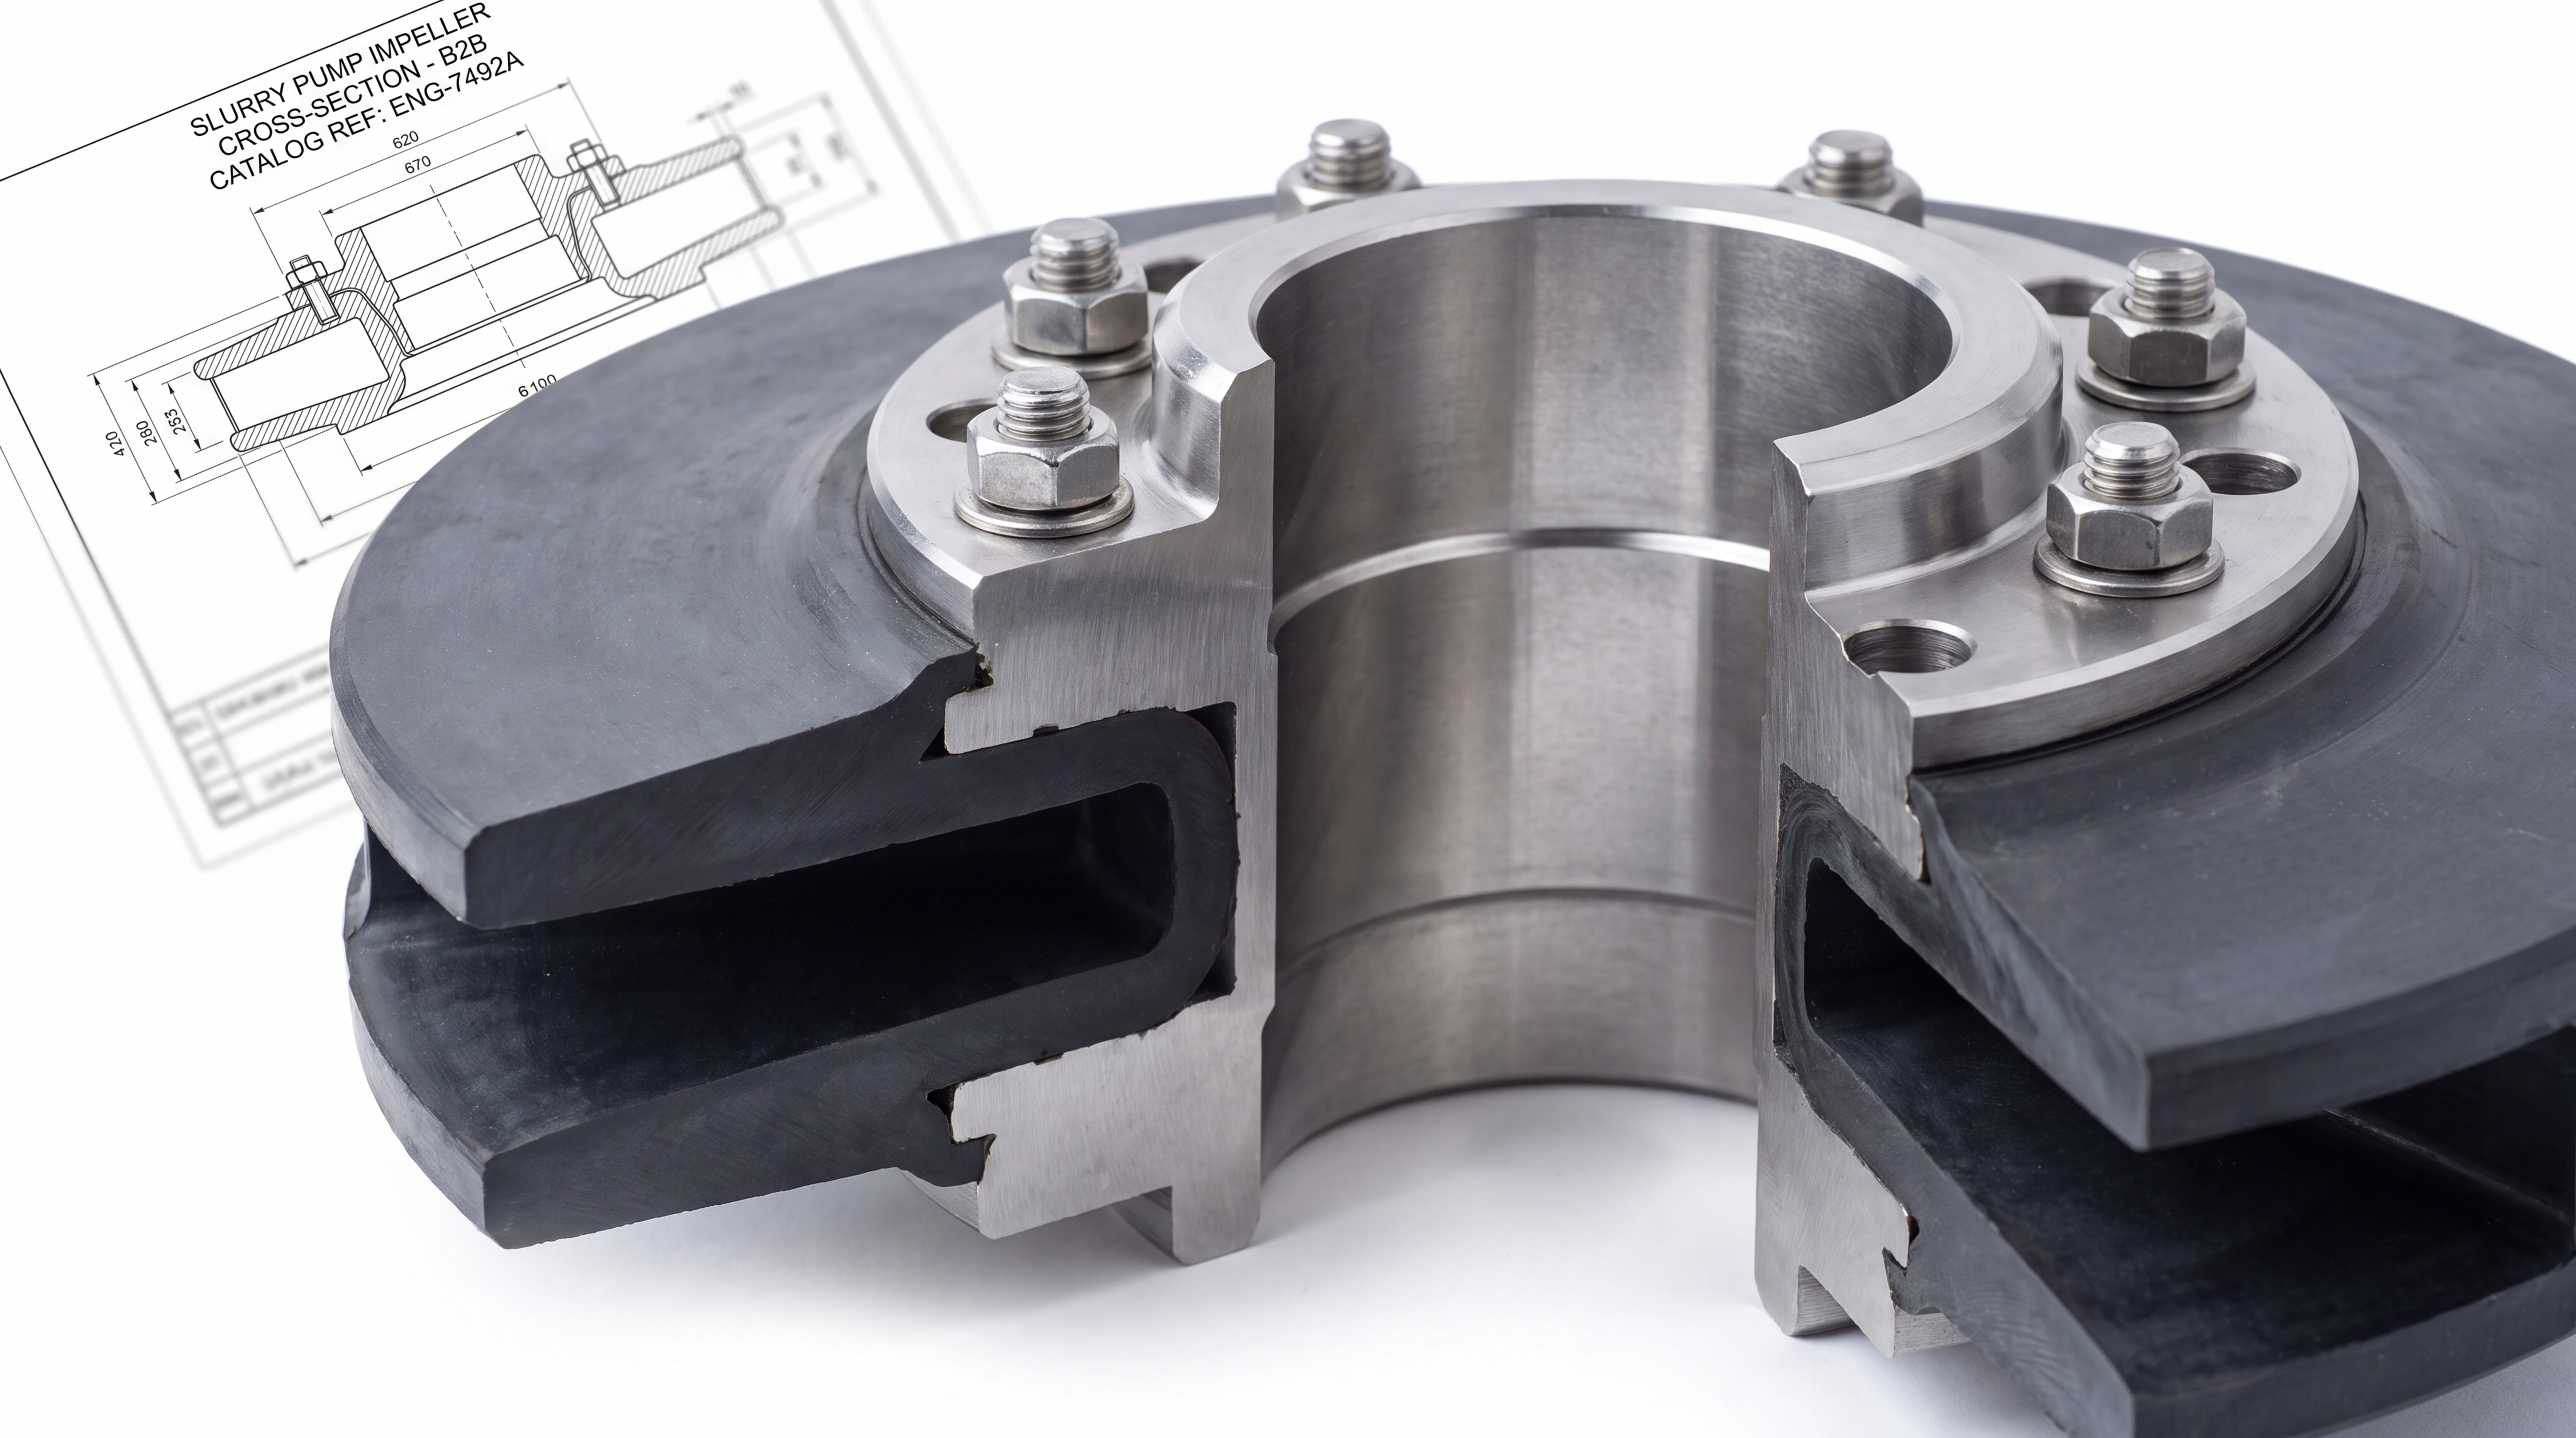
Cuando una bomba de lodo pierde caudal en una planta concentradora, el reflejo más común es pedir un impulsor nuevo. Antes de hacer eso, vale la pena medir la curva H-Q real y compararla con la curva del fabricante: la forma de la degradación indica qué pieza está fallando y cambia la decisión entre cambiar solo el impulsor, el liner o revisar el circuito de succión.
Tabla de contenidos
1. Qué es la curva H-Q y por qué se degrada
La curva H-Q (altura manométrica versus caudal) es la huella digital de una bomba centrífuga. El fabricante la publica con impulsor nuevo, a velocidad nominal y con agua clara. Cuando la bomba entra en servicio con pulpa y el impulsor se desgasta, la curva se aleja del original. La dirección y la magnitud de ese alejamiento dicen qué está pasando dentro de la bomba.
Tres causas frecuentes de degradación de la curva en plantas de cobre chilenas y peruanas:
- Desgaste del impulsor y liner. Es la causa más común. Las aspillas pierden sección, el juego entre impulsor y liner aumenta, la altura manométrica cae.
- Cavitación. NPSH disponible insuficiente. La curva se aplana bruscamente al subir el caudal.
- Obstrucción parcial en la succión. Criba tapada, nivel del pozo bajo, aire arrastrado. La presión de succión sube, el caudal baja.
Las tres causas se distinguen midiendo con manómetro de descarga, vacuómetro de succión y un método de caudal. En plantas con DCS los datos están disponibles; con instrumentación parcial hay que medir manualmente.
2. Cómo medir la curva real en planta
La curva se construye con cinco puntos de operación, midiendo en cada uno presión de descarga, presión de succión y caudal. La válvula de control de descarga estrangula el flujo entre el punto de cierre (caudal cero) y la condición de máxima apertura.
| Punto de operación | Válvula de descarga | Lectura a tomar |
|---|---|---|
| 1 | Cerrada (0 %) | Altura de cierre, intensidad motor |
| 2 | 25 % abierta | Caudal, presión descarga, presión succión |
| 3 | 50 % abierta | Caudal, presión descarga, presión succión |
| 4 | 75 % abierta | Caudal, presión descarga, presión succión |
| 5 | 100 % abierta | Caudal, presión descarga, presión succión |
Tres condiciones para que la curva medida sea comparable con la del fabricante: misma velocidad de rotación, mismo diámetro de impulsor, y densidad de pulpe conocida (la curva del fabricante está en agua clara; en pulpa, corregir la altura con la densidad). En bombas 10/8 con pulpa de concentrado de cobre al 60 % sólidos, la densidad efectiva es 1,7 a 1,8 veces la del agua.
Tiempo de medición: 30 a 45 minutos si la instrumentación está instalada. Mejor hacerlo en una parada de mantenimiento para no afectar el proceso.
3. Lectura 1: desplazamiento hacia abajo (desgaste)
El patrón clásico: la curva se ha desplazado hacia abajo y ligeramente a la derecha respecto a la curva nueva, manteniendo la misma forma general. En el punto de operación nominal (por ejemplo, 500 m³/h a 30 m de altura), la bomba hoy entrega 24 m en vez de 30 m.
Esto es desgaste. La altura cae porque el juego entre impulsor y liner aumenta por erosión de las superficies. La pulpa recircula internamente en lugar de ser empujada hacia la descarga, lo que reduce la presión de descarga sin reducir el caudal de forma proporcional.
Para confirmar, abrir la volute y medir:
- Espesor de las aspillas del impulsor en la zona de mayor erosión (típicamente la cara de presión).
- Diámetro exterior del impulsor en la zona de corte con el liner.
- Holgura radial entre impulsor y liner volute (con calibrador de espesores en cuatro puntos).
En concentradoras de cobre del norte de Chile, una bomba AH 10/8 con impulsor A05 de 600 mm trabajando a 8.000 horas tiene típicamente las aspillas reducidas en un 30-40 % del espesor original. La curva cae 18-22 % respecto al impulsor nuevo. Es el momento de planificar el cambio.
4. Lectura 2: curva aplanada (cavitación)
Patrón distinto: la curva medida se aplana bruscamente al subir el caudal. La altura cae de forma no lineal, a veces con caída abrupta en los últimos 10-15 % de caudal. En el extremo, la curva tiene una "joroba" o incluso se dobla hacia abajo, indicando que la bomba ya no puede entregar más caudal.
Esto es cavitación. La NPSH disponible cayó por debajo de la NPSH requerida, y las burbujas de vapor que colapsan en el impulsor destruyen la geometría del flujo. La bomba opera, pero no entrega lo que debería.
Antes de cambiar el impulsor (que aquí no es el problema), revisar tres puntos:
- Nivel del pozo de succión. Si está más bajo que en la condición de diseño, la NPSH cae. Subir el nivel o instalar una bomba de sumidero que mantenga el nivel mínimo.
- Temperatura de la pulpa. Si está más caliente que en diseño (típico en verano en el norte de Chile, donde la pulpa llega a 35 °C), la presión de vapor sube y la cavitación aparece antes. Enfriamiento o reducción del caudal.
- Diámetro de la tubería de succión. Si se redujo por instalación de uniones o filtros, la pérdida de carga en succión sube. Volver al diámetro original o instalar una tubería de mayor diámetro.
La cavitación sostenida destruye el impulsor en pocas semanas (pitting en la cara de succión de las aspillas). Si la curva se aplana y no se actúa, el próximo impulsor nuevo fallará igual.
5. Lectura 3: caudal bajo con presión normal (obstrucción)
Tercer patrón: la presión de descarga se mantiene cerca del valor nominal, pero el caudal está por debajo de lo esperado. La curva medida queda casi paralela a la original pero desplazada a la izquierda, hacia caudales menores.
Esto indica restricción en la succión. Tres causas por orden de frecuencia en plantas latinoamericanas:
- Criba de succión tapada. En plantas con pulpa de relaves, las cribas se tapan con material fibroso o grumos de arcilla. Limpieza con lavado en contracorriente cada 8-12 horas previene el problema.
- Nivel del pozo de succión bajo. La bomba toma aire, el caudal cae, pero la presión de descarga puede mantenerse porque la cámara de la bomba sigue comprimiendo lo que entra.
- Válvula de succión parcialmente cerrada. Error humano, pero ocurre. Verificar que la válvula de succión esté completamente abierta antes de investigar más.
La obstrucción no desgasta el impulsor, así que no requiere cambio de piezas, solo limpieza del circuito de succión. Si la obstrucción es recurrente, revisar el diseño: tamaño de criba, ubicación del pozo, pendiente de la tubería.
6. Umbrales de intervención y casos en cobre
Después de medir la curva real, la pregunta operativa es: ¿cuándo cambiar el impulsor? Los umbrales que aplican en plantas chilenas y peruanas:
| Pérdida de altura (%) | Estado | Acción recomendada |
|---|---|---|
| 0 a 5 % | Normal, impulsor en buen estado | Sin acción |
| 5 a 8 % | Desgaste incipiente | Monitoreo trimestral |
| 8 a 15 % | Desgaste avanzado | Programar cambio en próxima parada |
| 15 a 25 % | Desgaste severo | Cambio en próxima oportunidad disponible |
| > 25 % | Riesgo de falla | Cambio urgente, riesgo de aspa partida |
Caso real, concentradora de cobre en el norte de Chile (2025): una bomba Warman AH 10/8 trabajando en underflow de ciclones perdió 18 % de altura en 7.200 horas. Se programó el cambio para la siguiente parada de planta, 6 semanas después. Cuando se abrió la volute, una aspa estaba partida en dos, a punto de desprenderse. La bomba habría fallado en operación normal dentro de 200 a 400 horas más. La lectura de la curva tres meses antes ya anticipaba el problema.
Caso opuesto, planta de cobre en Perú: bomba que perdió 22 % de altura, pero al abrir la volute se encontró el liner intacto y el impulsor con apenas 10 % de desgaste en las aspillas. El problema era cavitación. Cambiar el impulsor habría sido tirar dinero. La solución fue instalar una válvula de control en la succión para mantener la bomba por debajo del caudal crítico de cavitación. La curva se estabilizó en 8 % de pérdida, dentro de lo aceptable.
Preguntas frecuentes
¿Cómo saber si la pérdida de caudal es por desgaste del impulsor o por otro motivo?
La forma de la curva H-Q lo dice. Si el punto de operación se ha desplazado hacia abajo y a la derecha respecto a la curva original, manteniendo la misma forma de la curva, el impulsor está desgastado. Si la curva se ha aplanado (la altura cae bruscamente al subir el caudal) el problema es cavitación. Si la presión de descarga se mantiene pero el caudal baja, probablemente hay obstrucción en la succión o el impulsor tiene material atrapado. La clave es comparar la curva real medida hoy contra la curva del fabricante con impulsor nuevo, en las mismas condiciones de velocidad y diámetro de impulsor.
¿Qué porcentaje de pérdida de caudal es todavía aceptable antes de cambiar el impulsor?
Una pérdida de caudal entre 5 % y 8 % respecto al valor de curva nueva es aceptable en operación normal y no requiere intervención. Entre 8 % y 15 %, se programa el cambio de impulsor en la próxima parada planificada. Por encima de 15 %, se cambia en la próxima oportunidad disponible, idealmente antes de la siguiente parada de mantenimiento. Por encima de 25 %, la bomba está en zona de riesgo: el consumo específico de energía sube más de 20 %, la vibración crece y el riesgo de falla catastrófica del impulsor (aspa partida) es real.
¿Se puede restaurar la curva original cambiando solo el impulsor?
En la mayoría de los casos, sí, siempre que se cambie también el liner volute y el back liner si están gastados. El impulsor nuevo recupera la altura manométrica, pero si el liner está con 50 % de desgaste, la holgura entre impulsor y liner aumenta y la recirculación interna reduce la eficiencia. En plantas de cobre chilenas se observa que cambiar solo el impulsor con liner gastado recupera 70-80 % del rendimiento original. Cambiar impulsor + liner + back liner recupera 95-100 %.
¿Cómo medir la curva H-Q real de una bomba en operación?
Se necesita tres instrumentos: manómetro en la descarga (precisión ±1 %), vacuómetro o manómetro en la succión, y caudalímetro (magnético o ultrasonido). Se toman lecturas en cinco condiciones de operación: válvula de descarga cerrada, 25 %, 50 %, 75 % y 100 % abierta. Con esos cinco puntos se traza la curva real y se compara con la del fabricante. En plantas sin caudalímetro, se usa el método de la curva de calibración del estanque de descarga o el tiempo de llenado de un volumen conocido, con error aceptable del 5-8 %.
¿Cada cuántas horas se debe volver a medir la curva H-Q de una bomba en operación?
Para bombas de lodo en circuito cerrado de molienda (underflow de ciclones, concentrado), medición trimestral es el estándar. Para transporte de relaves a larga distancia (espesador a tranques), medición semestral. Para servicios con pulpas muy abrasivas (>65 % sólidos), medición mensual. La frecuencia debe aumentar cuando la bomba supera las 3.000 horas de operación con el mismo impulsor, ya que la degradación se acelera hacia el final de la vida útil.
El equipo Coolair Group suministra impulsores, liners volute y back liners compatibles con las bombas Warman AH, KSB LCC y Metso, con despacho desde inventario y referencias OEM cruzadas. Cada pedido incluye la curva H-Q del modelo correspondiente para comparar con la operación real de la planta.
Productos relacionados
¿Necesita Refacciones para Su Bomba?
Envíenos el modelo de su bomba y le cotizamos impulsores, liners y kits de reparación con envío desde inventario.
Solicitar Cotización →