Dimensionamento de bomba de polpa: como calcular potência e altura manométrica total
Publicado em 22 de outubro de 2026 · Por Engenharia Coolair Group · 12 min de leitura
Quase todo erro na compra de bomba de polpa começa antes da planilha de preço. Acontece na definição do ponto de operação, quando alguém pega a vazão do balanço de massas, soma o desnível e encomenda o equipamento com um número que parece razoável. O erro só aparece meses depois, quando o motor fica no limite em pleno turno de noite, a usina inteira na dependência daquela linha.
Este texto mostra o método que usamos em usinas de ferro no Pará e em Minas Gerais para fechar um dimensionamento de ponta a ponta, com planilha, fórmula e um caso completo de underflow de espessador. Nenhum passo aqui depende de software proprietário. O que exige é disciplina em quatro dados de entrada que quase sempre estão disponíveis na planta e quase nunca são levados a sério.
Sumário
- Os quatro dados que fecham o cálculo
- Densidade da polpa: o erro de 70% que aparece em todo projeto
- Altura manométrica total, com fator de Wilson
- Potência de eixo e seleção do motor
- Estudo de caso completo em Carajás
- NPSH e altitude, a verificação que ninguém pula
- Cinco erros que sobrevivem à revisão de projeto
- Perguntas frequentes
Os quatro dados que fecham o cálculo
Dimensionar bomba de polpa não exige modelo de curva nem tabela de catálogo no primeiro passo de catálogo no primeiro passo. Exige quatro números medidos, não estimados. Quando os quatro estão na mesa, a conta fecha em uma folha de papel.
Vazão mássica de sólidos (kS). É a informação que a usina já tem porque vem do balanço metalúrgico. Multiplique pelo teor de sólidos do underflow ou da descarga e você tem a vazão mássica real que a bomba precisa bombear. Trabalhar com vazão volumétrica de água, como aparece em muitos fluxogramas de processo, é o primeiro erro da fila.
Teor de sólidos em peso (Cw). Medido no amostrador, não calculado no papel. Em underflow de espessador de concentrate de ferro, valores entre 55% e 68% em peso são normais e variam com a espessão real do leito. Uma diferença de 5 pontos percentuais de Cw muda a densidade da polpa em cerca de 80 kg/m³, o que equivale a vários pontos de potência.
Densidade do sólido (SG). Para minério de ferro, a magnetita pura chega a 5,1, mas o material que chega à bomba é minério-beneficiado com ganga, e o SG efetivo fica entre 3,0 e 3,4. Se ninguém tem análise granulométrica e mineralógica da amostra de planta, faça-a antes de fechar a conta. Esse número entra direto na densidade da polpa e não há como contorná-lo depois.
Diâmetro e comprimento da linha. Precisa ser o comprimento real, incluindo curvas equivalentes, e não o comprimento em linha reta. Em tubulação de mineração, curvas de raio curto e acessórios mal contabilizados somam facilmente o equivalente a 30% do comprimento nominal.
Densidade da polpa: o erro de 70% que aparece em todo projeto
A densidade da mistura se calcula com a média harmônica ponderada, não com média aritmética. A fórmula é:
ρ polpa = 1 / ( Cw/ρ sólido + (1 − Cw)/ρ água )
Com Cw em fração decimal, ρ sólido em kg/m³ e ρ água igual a 1.000 kg/m³. Para uma polpa de minério de ferro com Cw igual a 0,60 e SG do sólido igual a 3,20:
ρ polpa = 1 / ( 0,60/3.200 + 0,40/1.000 ) = 1 / 0,5875 = 1,702 t/m³
Praticamente o dobro da água. Esse é o número que entra na potência hidráulica, e ele não sofre negociação. Quando uma proposta de fornecedor chega com motor dimensionado sobre densidade de água, a diferença para o número correto é da ordem de 70% na potência de eixo. Não é ajuste fino: é o dobro do motor.
Um teste rápido que vale a pena fazer na reunião de abertura da planilha: multiplique a densidade que o fornecedor usou por 1,7. Se o número não faz sentido nenhum para a sua polpa, a proposta foi calculada com água e precisa ser refeita.
Altura manométrica total, com fator de Wilson
A altura manométrica total (HMT) é o somatório de três parcelas: a altura estática, as perdas dinâmicas e a velocidade de descarga. A altura estática é o desnível vertical entre a superfície livre do reservatório de origem e o ponto de descarga do processo, corrigido por diferença de pressão quando os dois pontos estão no mesmo nível.
As perdas dinâmicas se calculam pela expressão clássica de Darcy-Weisbach, com um ajuste importante para polpa. O atrito interno da mistura é maior que o da água pura na mesma velocidade, e esse acréscimo é medido pelo fator de RI de Wilson, que multiplica o número de Reynolds. O cálculo de atrito continua sendo o mesmo:
h f = f · (L/D) · v² / (2g) · RI
Para polpa de minério de ferro com P80 abaixo de 0,5 mm, o RI fica entre 1,05 e 1,15. Perde-se a conta em polpa de underflow com P80 de 250 μm. Ganha-se em polpa de minério peletizado ou em transporte de polpa com partículas acima de 2 mm, onde o RI pode chegar a 1,4 e a diferença deixa de ser um detalhe estatístico.
Um alerta sobre velocidade. Polpa de minério de ferro não deve circular acima de 6 a 7 m/s em tubulação de aço: a taxa de corrosão-erosão cresce de forma exponencial com a velocidade e olife da linha cai pela metade. Abaixo de 3 m/h, o depósito no fundo do tubo se forma e a perda de carga sobe. A janela de projeto fica entre 4 e 6 m/s para minério de ferro, e o diâmetro do tubo sai da conta, não do costume da casa.
Potência de eixo e seleção do motor
Com densidade, vazão e altura total em mãos, a potência hidráulica é direta:
P hidráulica [kW] = ρ [kg/m³] · Q [m³/s] · g [m/s²] · HMT [m] / 1.000
A potência de eixo sai dividindo pela eficiência. E aqui está o segundo ponto que merece atenção: a eficiência do catálogo é medida no ponto de melhor rendimento (BEP) com água limpa. Sua bomba de polpa raramente opera exatamente ali. Se o ponto de projeto está deslocado para a direita do BEP, a eficiência real cai, e a queda é maior do que se imagina: em bombas 10x8 e 12x10 de polpa, é comum passar de 0,68 no BEP para 0,58 a 0,60 com polpa real a 110% do fluxo nominal.
O motor é especificado a partir da potência de eixo com dois acréscimos. Primeiro, um fator de serviço de 10% a 15%, que cobre partida com linha carregada, altitude e degradação de rendimento com o desgaste dos liners ao longo dos meses. Segundo, o degrau de potência padronizado mais próximo acima do valor calculado. Pular esse degrau é economia que reaparece como parada não programada em seis meses.
Estudo de caso completo em Carajás
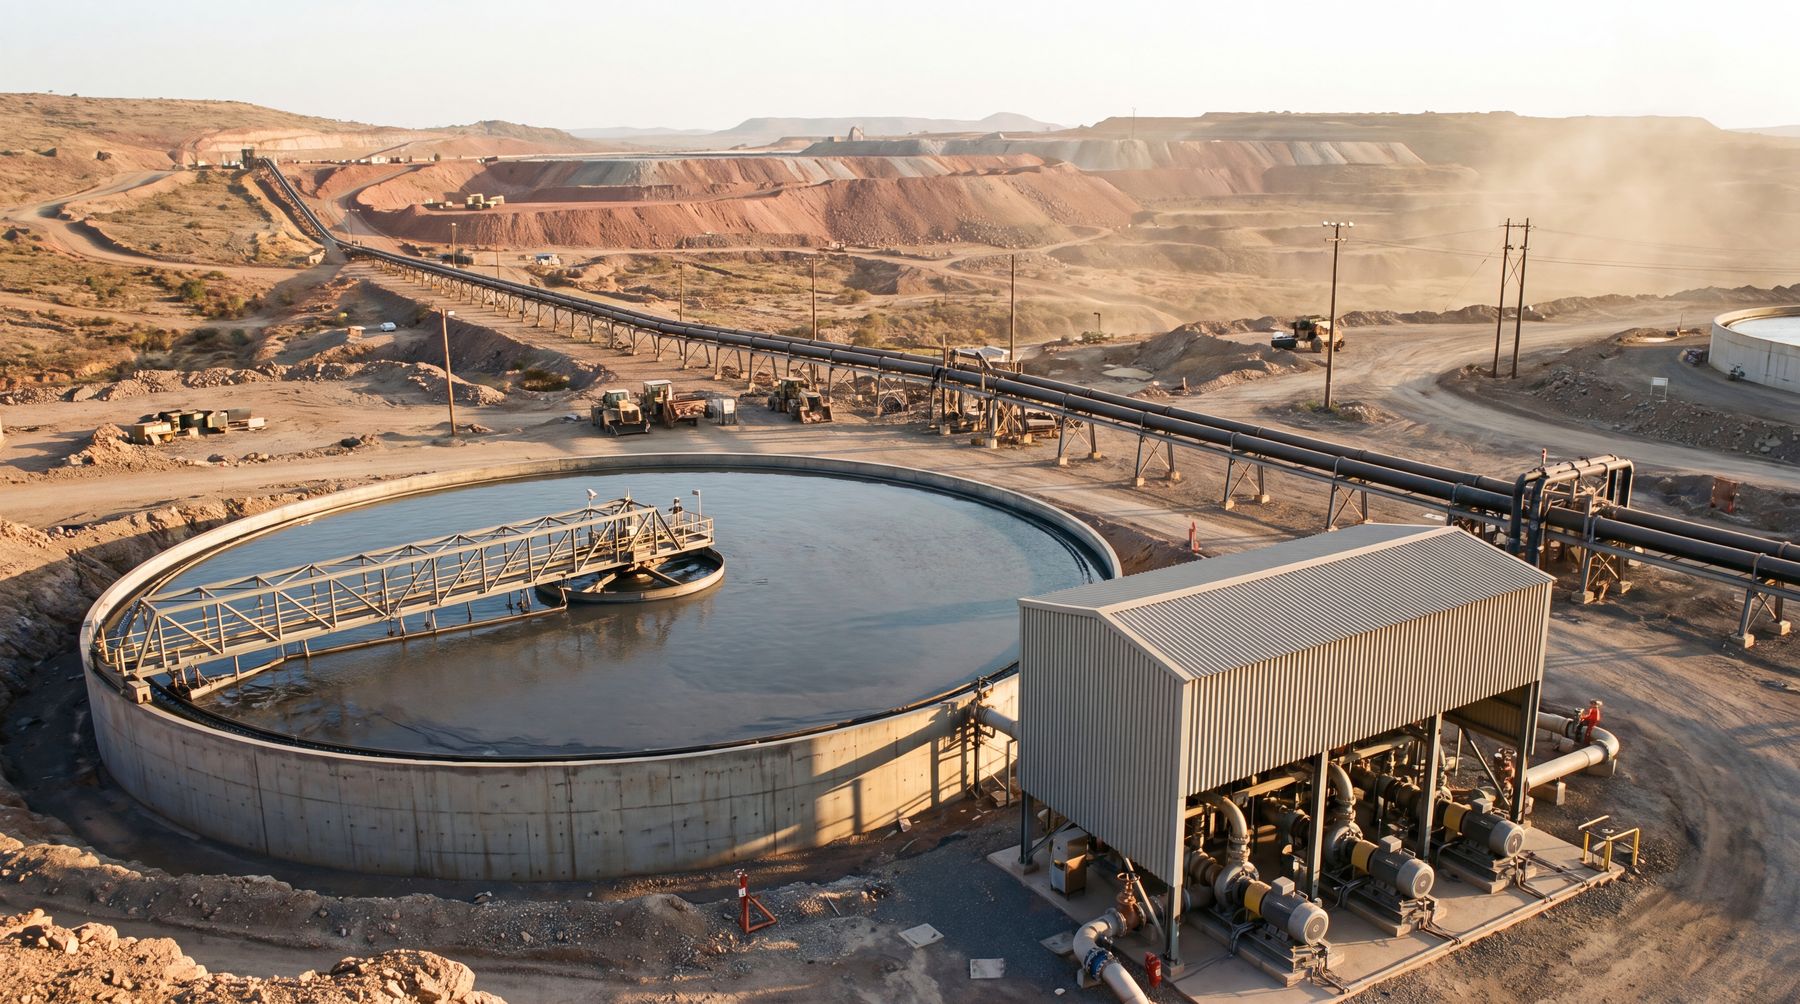
Este é um caso real de dimensionamento de linha de underflow do espessador de concentrado, em uma planta de ferro no Pará. Os números abaixo são os do projeto, com as contas abertas para você refazer.
| Grandeza | Valor | Origem |
|---|---|---|
| Vazão mássica de sólidos | 360 t/h | balanço da planta |
| Teor de sólidos (Cw) | 60% em peso | amostragem no underflow |
| SG do sólido | 3,20 | análise mineralógica |
| Densidade da polpa | 1.702 kg/m³ | fórmula harmônica |
| Vazão volumétrica | 600 m³/h | 360 t/h ÷ 1,702 t/m³ |
| Altura estática | 32 m | levantarmento do poço e descarga |
| Perdas dinâmicas | 41 m | 900 m de tubo DN200 a 5,3 m/s |
| Altura manométrica total | 75 m | estático + dinâmico + velocidade |
| Eficiência real com polpa | 0,60 | fora do BEP |
| Potência de eixo | 348 kW | potência calculada |
| Motor especificado | 400 kW | 348 kW + fator de serviço, próximo degrau |
A conta de potência hidráulica fecha assim: 1.702 kg/m³ vezes 0,1667 m³/s (600 m³/h) vezes 9,81 m/s² vezes 75 m resulta em 208,7 kW. Dividindo pela eficiência real de 0,60, chegamos a 348 kW no eixo. Com fator de serviço de 10%, o motor sobe para 382 kW e a escolha comercial vai para o próximo degrau padronizado: 400 kW.
Agora o contraponto. Um concorrente entregou proposta com motor de 250 kW para a mesma vazão e altura. A diferença não foi moagem nem metalurgia: ele multiplicou a densidade da polpa pela metade, como se a mistura pesasse 0,85 t/m³. Em campo, o motor de 250 kW desarmou por sobrecorrente na terceira semana de operação, e a linha de underflow do espessador parou junto.
Esse é o tipo de erro que a conta de cinco minutos separa do prejuízo de uma semana de parada. Fazemos essa verificação em toda proposta que chega, mesmo das melhores marcas.
NPSH e altitude, a verificação que ninguém pula
Potência calculada não é bomba garantida. Falta confirmar que a bomba instalada tem pressão suficiente na sucção para não cavitar no ponto de projeto. O NPSH disponível combina pressão atmosférica local, submergência do rotor e pressão de vapor, e é justamente a pressão atmosférica que varia com a altitude.
Em Parauapebas, a 210 m acima do nível do mar, a pressão atmosférica local é de aproximadamente 10,1 m de coluna de água. Com rotor 3 m abaixo da superfície livre, coluna de líquido de 2,5 m de perda na sucção e polpa a 40 °C, o NPSH disponível fica em torno de 9,8 m. Contra um NPSH requerido de 7,5 m do fornecedor no ponto de projeto, a margem de 1,3 é aceitável, mas não sobra folga para operar com liner novo e depois com liner gasto: por isso o controle de folga entre rotor e liner entra na mesma lista de verificação.
O mesmo cálculo em um sítio de altitude dá outro resultado. A 4.000 m, como em Pulacayo na Bolívia, a pressão atmosférica cai para cerca de 6,1 m e o NPSH disponível da mesma instalação de sucção cai para menos de 6 m. Uma bomba dimensionada com a curva de NPSH de um sítio plano, nesse caso, cavita logo nas primeiras semanas.
Vale registrar que sítios de mineração de ferro no Pará e em Minas Gerais raramente passam de 1.200 m, então a correção de NPSH por altitude é item de planilha menor. Mas cliente que compra equipamento para operar na Bolívia, no Peru ou na África precisa exigir que essa conta esteja na proposta do fornecedor, e não só a curva de vazão e altura.
Cinco erros que sobrevivem à revisão de projeto
Depois de revisar cerca de 40 propostas por ano para plantas de ferro e cobre na América do Sul, os mesmos cinco erros aparecem com uma frequência que sugere que vêm de etapas de engenharia, não de descuido individual.
1. Dimensionar com densidade de água. Já descrito duas vezes acima, e continua sendo o número um. Ele aparece quando a pasta de projeto é montada a partir de um modelo herdado de outra área da planta, sem revisão da densidade.
2. Usar o rendimento de catálogo no lugar do rendimento no ponto de projeto. A diferença entre 0,68 e 0,60 de rendimento vale 13% de potência. Numa bomba de 350 kW, são 45 kW que somem do seu orçamento de capacidade instalada.
3. Ignorar o RI de Wilson em tubulações longas. Em transporte de polpa por 5 km ou mais, o acréscimo de 5% a 15% nas perdas aparece como acréscimo de altura total, que vira potência. Numa linha longa, essa omissão custa mais que o RI vale.
4. Escolher motor sem fator de serviço e sem degrau. Comprar exatamente o valor calculado funciona até o liner começar a gastar, quando o rendimento cai e a corrente sobe. O motor fica no limite desde o primeiro mês.
5. Não declarar o ponto de operação no pedido de compra. O que deveria estar no documento é a vazão, o Cw, o SG do sólido, a HMT e o diâmetro de linha, com o ponto marcado na curva do fornecedor. Sem isso, você recebe uma bomba que entrega vazão no BEP, não no seu ponto, e a diferença entre as duas coisas pode passar de 20% da vazão nominal.
Um pedido de compra bem escrito cabe em uma página e economiza meses de ajuste em campo. Se quiser, mande sua especificação atual que a gente revisa e devolve com os números conferidos.
Perguntas frequentes
Por que não posso calcular a potência de uma bomba de polpa usando a densidade da água?
Porque a polpa de minério de ferro a 60% de sólidos em peso pesa 1,70 t/m³ contra 1,00 t/m³ da água. A potência hidráulica é proporcional à densidade, então usar a água subestima a potência de eixo em cerca de 70% no nosso exemplo de Carajás. O motor subdimensionado trabalha em regime permanente acima da corrente nominal, aquece, desarma por sobrecorrente e opera com folga térmica zerada no calor do Pará.
Qual é a diferença entre altura manométrica estática e altura manométrica total?
A altura manométrica estática é só o desnível entre a superfície livre do reservatório e o ponto de descarga, somada às diferenças de pressão quando os dois pontos estão no mesmo nível. A altura manométrica total inclui ainda as perdas de atrito no tubo, as perdas nos acessórios e a velocidade de saída na descarga. O motor precisa de potência para vencer a altura total, e ignorar as perdas dinâmicas em uma linha de 900 m é o erro que mais aparece em revisão de projeto.
O que é o fator de Wilson e quando ele muda o resultado?
O fator RI de Wilson corrige o atrito interno da polpa, que é maior que o da água pura na mesma velocidade. Para polpa de minério de ferro com P80 abaixo de 0,5 mm, o RI fica em torno de 1,05 a 1,15, o que aumenta as perdas em 5% a 15% em relação ao cálculo com água. Em trechos curtos a diferença é irrelevante. Em linhas de transporte de longa distância, o fator entra no cálculo e muda a potência do motor em dezenas de kW.
Como escolho entre usar o rendimento do catálogo e o rendimento do ponto de operação?
Use o rendimento do catálogo apenas se a bomba vai operar no ponto de melhor rendimento. Na prática, uma bomba de polpa que precisa entregar 600 m³/h numa altura de 75 m costuma rodar entre 80% e 120% do fluxo nominal de catálogo, e o rendimento real cai de 0,68 para perto de 0,60. Sempre que o ponto de operação se afastar do BEP, peça ao fornecedor a curva de rendimento no ponto exato do projeto, com polpa, e não apenas a curva com água.
Faz falta corrigir a potência do motor por altitude?
Sim. O ar rarefeito reduz o arrefecimento e a capacidade de torque do motor. A norma IEC 60034-1 exige redução de 1% por 100 m acima de 1.000 m de altitude. Em usinas no planalto mineiro a 1.200 m a perda é de 2%, praticamente irrelevante. Em operações em Pulacayo, Bolívia, a 4.000 m, a redução chega a 30% e o motor precisa ser especificado com margem de potência maior para compensar.
Como verifico se a bomba que estou comprando não vai cavitar no ponto de projeto?
Some a pressão atmosférica local, a altura de submergência do rotor e a coluna de líquido acima dele, e subtraia a pressão de vapor da água na temperatura da polpa e as perdas de atrito na sucção. Em Parauapebas, a 210 m de altitude, esse cálculo entrega cerca de 9,8 m de NPSH disponível para uma bomba com 3 m de submergência e 2,5 m de perda de sucção. Compare com o NPSH requerido pelo fornecedor no ponto de projeto e mantenha margem mínima de 1,2.
Para revisar o dimensionamento da sua bomba de polpa antes de fechar pedido, fale com nossa engenharia. Conferimos densidade, altura manométrica, potência e NPSH com os dados reais da sua planta, sem custo.