 Pumps
Пески гидроциклонов из мельницы: подбор шламового насоса для разгрузки МШЦ и ММС
Опубликовано 12/10/2026 · Автор: PumpsAndSpareParts Engineering · ~10 мин чтения
Песковый насос в замкнутом цикле мельницы — пожалуй, самая нагруженная позиция на обогатительной фабрике. Плотность пульпы 65–75% твёрдого, d95 до 1,2 мм, пульсации подачи от мельницы, постоянная работа при переменном уровне в зумпфе. И именно здесь предприятия чаще всего ошибаются в подборе — берут тот же типоразмер, что стоял на хвостовой линии, и удивляются, почему рабочее колесо выходит за 1 200 часов, а не за 2 500. Ниже разбор того, как считать эту позицию правильно, и где грабли, на которые наступают даже опытные главные механики.
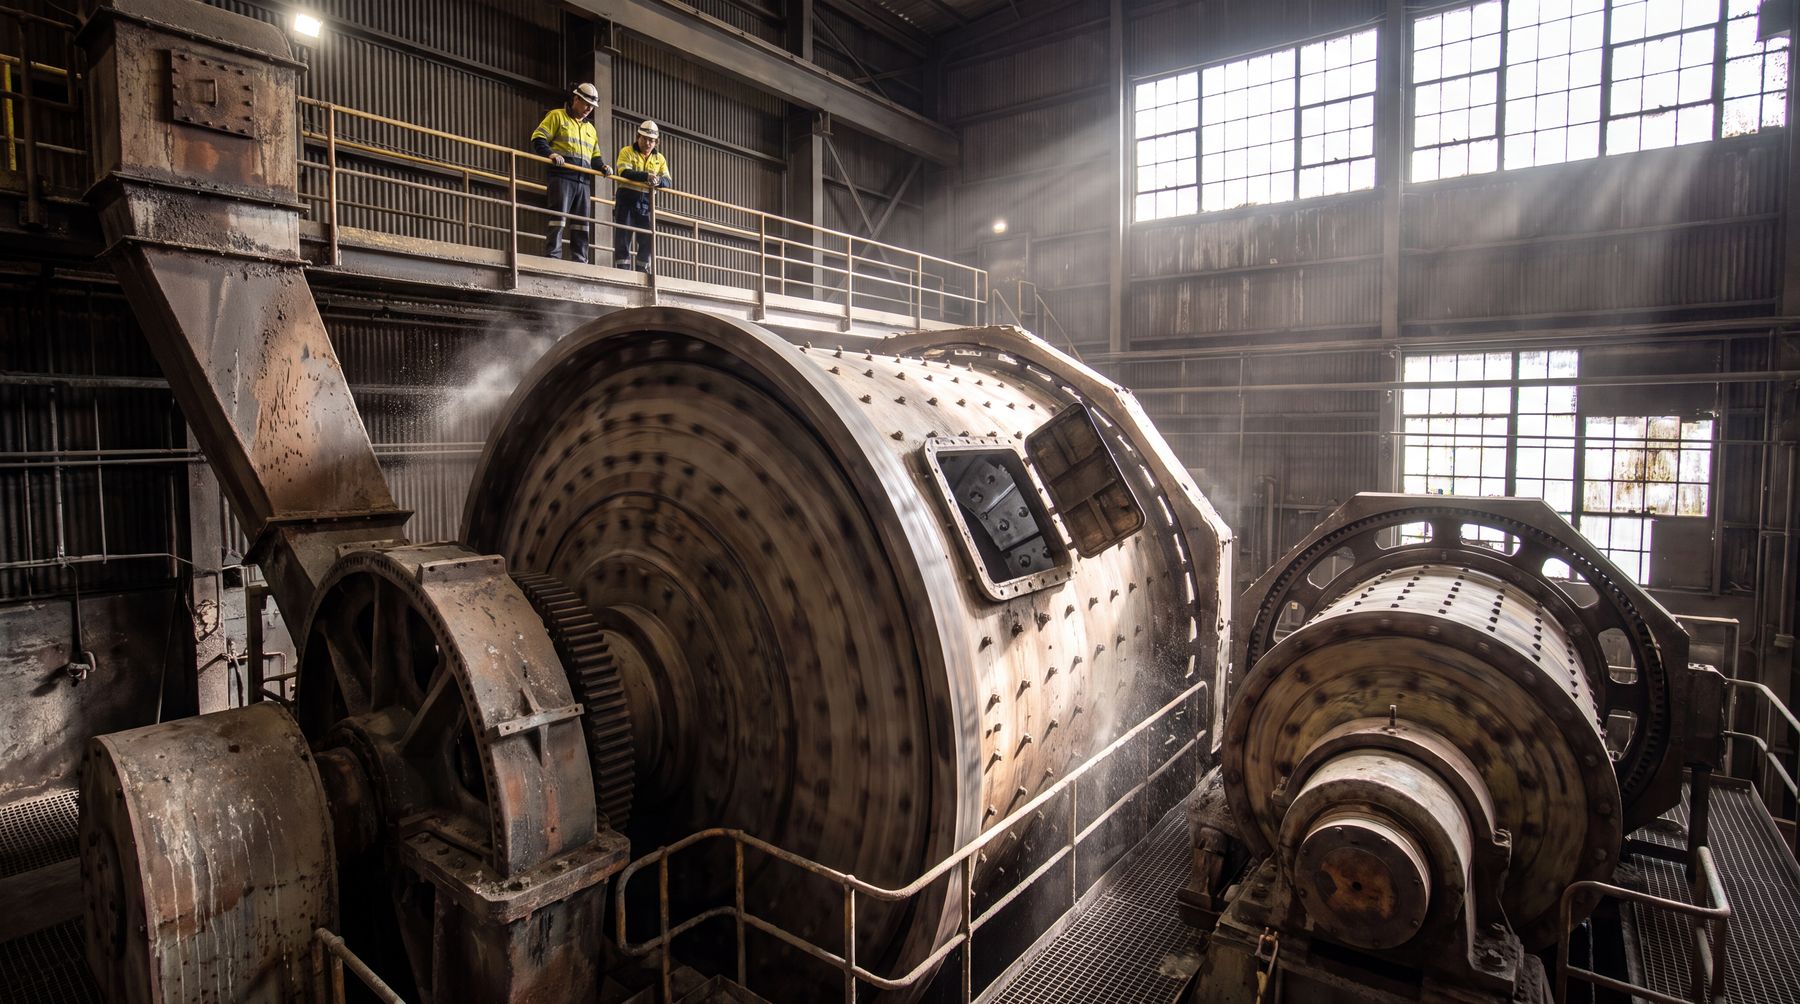
Сразу оговорка: расчёт делается для горизонтальных консольных насосов Warman AH/R, KSB GIW L-серии и Metso HM. Вертикальные зумпфные насосы (Warman SP, Metso V) — отдельная история, у них своя логика подбора и по NPSH, и по износу. Здесь речь про классическую горизонтальную компоновку, потому что на песках гидроциклонов МШЦ 4500, МШЦ 5500, ММС 9000 она доминирует — 80% фабрик СНГ работают именно так.
Содержание
1. Что именно перекачивает песковый насос
Пески гидроциклонов — это нижний продукт классификации, тот, что уходит в песковую насадку. В отличие от слива, в песках идёт крупная фракция, идущая обратно в мельницу на домол. Параметры зависят от стадии измельчения и типа руды. Для медной и медно-цинковой руды первой стадии: плотность 68–75% твёрдого, d95 0,8–1,2 мм, содержание класса -0,071 мм 12–18%. Для железорудной: плотность 70–78% твёрдого, d95 0,4–0,6 мм, шлама меньше, но абразивность выше за счёт кварца и гематита. Для золотой руды перед цианированием: плотность 60–68% твёрдого, d95 0,2–0,4 мм, шлама 30–45% — но тут и pH щелочной 10–11, и цианид, что добавляет коррозионную составляющую.
Объём песков зависит от циркулирующей нагрузки. В нормально работающем замкнутом цикле С — отношение массы песков к массе свежего питания — составляет 200–400%. Если объём питания мельницы 250 т/ч, песков идёт 500–1 000 т/ч. В пересчёте на пульпу это 350–600 м³/ч при плотности 1,9–2,1 т/м³. Это и есть рабочий расход пескового насоса, плюс 10–15% запас на пульсации.
Напор определяется геометрией цикла. Пески надо поднять с зумпфа на уровень гидроциклонов, преодолеть гидравлическое сопротивление трубопровода и самой песковой насадки. На типовой фабрике это 18–28 м водяного столба. Если мельница МШЦ 4500 стоит на отметке 0, гидроциклоны на отметке +12, длина пульповода 35–50 м, типоразмер 250 мм, расчётный напор получается 22–26 м. Манометр на нагнетании пескового насоса должен показывать 2,2–2,6 бар при работе.
2. Подбор типоразмера: расход, напор, давление
Расчёт начинается с определения двух точек: требуемый расход Q (м³/ч) и требуемый напор H (м). По этим точкам выбирается типоразмер из каталога производителя. Для песковой позиции МШЦ 4500 мы обычно попадаем в 8/6 AH (Warman) или LCC 8×6 (KSB GIW), для МШЦ 5500 и ММС 9000 — в 10/8 AH и LCC 10×8 соответственно. Если циркулирующая нагрузка по факту оказывается выше расчётной (бывает при заваленной мельнице), переходят на 12/10 AH.
Важный момент — рабочая точка должна попадать в зону максимального КПД, а не в край характеристики. На песковой линии это не блажь, а условие ресурса: при работе на краю характеристики насос даёт пульсации, появляется кавитация на входе, ресурс рабочего колеса падает в 1,5–2 раза. Практический критерий: рабочая точка должна находиться в пределах 70–90% от значения Q при максимальном КПД по каталогу.
Ниже таблица, которой пользуемся при подборе на фабриках Урала, КМА и Костаная. Это усреднение по 30+ аудитам 2024–2025 гг., точные значения зависят от конкретной руды и компоновки.
| Типоразмер | Q, м³/ч | H, м | Применение |
|---|---|---|---|
| 6/4 AH | 180–300 | 18–28 | МШЦ 2100, МШЦ 2700, малая золотодобыча |
| 8/6 AH | 300–500 | 20–32 | МШЦ 3600, МШЦ 4500, первая стадия |
| 10/8 AH | 500–900 | 22–38 | МШЦ 4500, МШЦ 5500, ММС 7000 |
| 12/10 AH | 900–1 500 | 28–42 | МШЦ 5500, ММС 9000, SAG |
| 14/12 AH | 1 400–2 400 | 32–50 | ММС 9000, SAG 36×20, вторая стадия |
При подборе по этой таблице надо помнить, что цифры даны для плотности 1,8–2,0 т/м³ (что соответствует 70–75% твёрдого для кварцевой руды). Если у вас пульпа легче (1,5–1,7 т/м³, например на золоте перед CIL), требуемый напор ниже на 10–15%, типоразмер можно брать на ступень меньше. Если плотность выше 2,2 т/м³ (тяжёлая сульфидная руда, гематит), напор выше, насос надо брать с запасом по мощности электродвигателя — стандартного запаса 10–15% не хватит.
3. Материалы рабочего колеса и облицовки
На песковой позиции работает правило: материал колеса и облицовки должен быть на ступень выше, чем на хвостовой линии, потому что ударно-абразивная нагрузка здесь в 2–3 раза интенсивнее. Стандартная связка для нейтральной и щелочной среды — A05 (27% Cr, твёрдость 58–62 HRC) на колесе, A07 (24% Cr, твёрдость 55–58 HRC) на облицовке. Колесо изнашивается быстрее, поэтому его делают из более твёрдого сплава. На железистых рудах КМА практикуют A07 на обеих деталях, чтобы не переплачивать — там содержание кварца ниже.
На кислой пульпе (pH 2–5) высокохромистые чугуны работают плохо: карбидная фаза вымывается, колесо теряет массу в 1,5–2 раза быстрее. Здесь переходят на A49 (32% Cr + 2% Mo) или A53 (28% Cr + 5% Mo, улучшенная коррозионная стойкость). Резина R08 на песках не применяется — она не держит ударную нагрузку крупного класса, расслаивается через 600–900 часов.
Биметаллические колёса (литая конструкция с аустенитной матрицей) — отдельная тема. Они держат удар лучше A05 и работают в широком диапазоне pH, но стоят в 1,8–2,2 раза дороже. Оправданы на крупных типоразмерах 12/10 и 14/12, где замена колеса — это 6–10 часов простоя секции. На 6/4 и 8/6 экономика не сходится — проще менять чаще.
4. NPSH и зумпф: где теряется кавитационный запас
Главная ошибка при подборе пескового насоса — игнорирование NPSH. На этой позиции кавитация съедает ресурс колеса быстрее, чем абразивный износ. Причина — переменный уровень в зумпфе песков. Когда мельница подгружается, уровень в зумпфе проседает на 30–50 см, насос захватывает воздух, и на входных лопастях появляются каверны. Через 200–400 часов такой работы колесо меняет геометрию, КПД падает, и цикл начинает разваливаться.
Минимальный уровень пульпы над всасом насоса должен обеспечивать запас NPSH не менее 1,5–2,0 м. Для типоразмера 8/6 AH при 700 об/мин требуемый NPSHr по каталогу — 3,5–4,5 м, доступный NPSHa должен быть не менее 6,0 м. Это значит, что над всасом должно быть минимум 1,5–2,0 м пульпы при работе. На практике на фабриках с зумпфом 2,5×2,5 м и нормальной подачей подрешётной воды это выполняется, но при завале мельницы — нет.
Выход — либо увеличить зумпф (что не всегда возможно геометрически), либо снизить частоту вращения насоса (вал на 500–600 об/мин даёт прирост NPSHr на 25–30%, ресурс колеса растёт в 1,5–1,8 раза), либо поставить вертикальный полупогружной насос вместо горизонтального. Последний вариант — самый надёжный на крупных фабриках, но стоит в 2,5–3 раза дороже горизонтальной компоновки с зумпфом.
5. Зазор рабочего колеса: регламент на песках
На песковом насосе зазор между рабочим колесом и задней облицовкой расходуется быстрее, чем на любой другой позиции. Если на хвостовой линии зазор 4–6 мм стоит 1 500–2 000 часов, то здесь 8–14 мм уходит за 800–1 200 часов. Причина — пульсации подачи от мельницы, плюс высокое содержание крупного класса.
Регламент регулировки: первый замер через 100 часов после установки колеса (приработка), далее раз в 250–350 часов по индикатору на крышке насоса. При достижении зазора 16 мм — стоп, замена облицовки или рабочего колеса. Превышать этот предел нельзя: КПД падает на 12–18%, и насос не додаёт давления. Внешне это выглядит как рост крупности слива гидроциклона, увеличение циркулирующей нагрузки, и через 2–3 смены мельница встаёт по перегрузу.
На фабриках, где зазор не контролируют регулярно, ресурс пескового насоса выходит в 1,5–2 раза ниже расчётного. Это одна из причин, почему внешне одинаковые фабрики с одинаковым оборудованием показывают разный расход запчастей: разница не в качестве колеса, а в режиме обслуживания.
6. Сравнение Warman, KSB GIW, Metso на этой позиции
Конструктивно три линейки похожи: горизонтальный консольный насос с экспеллерным уплотнением, разгрузочная камера между торцевым уплотнением и рабочим колесом, регулируемый зазор через крышку. Разница в деталях.
Warman AH — самая распространённая линейка на СНГ. Ресурс рабочего колеса A05 на песках МШЦ 4500: 1 200–1 800 часов. Преимущество — простая регулировка зазора (4 болта на крышке, не нужен съём колеса), большой склад совместимых запчастей в России. Недостаток — экспеллерное уплотнение на крупном d95 иногда не держит, приходится ставить сальниковую набивку.
KSB GIW L-серии (LCC, LSA) — конструктивно более тяжёлая линейка, рассчитана на крупные типоразмеры. На песках МШЦ ресурс колеса LCC 8×6 — 1 400–2 000 часов за счёт усиленной облицовки и более толстых лопастей. Регулировка зазора сложнее: требуется центровка при установке крышки.
Преимущество — надёжность на тяжёлых режимах ММС и SAG, ресурс подшипников на 15–20% выше за счёт усиленного вала. Недостаток — дорогой ремонт, меньше совместимых запчастей на рынке.
Metso HM (heavy medium) — линейка позиционируется как премиум для тяжёлых условий. Ресурс колеса HM250 на песках МШЦ 4500 — 1 600–2 200 часов, что на 15–25% выше Warman при прочих равных. Достигается за счёт более толстых стенок и особой геометрии лопастей. Недостаток — высокая цена оригинальных запчастей и более узкая номенклатура совместимых аналогов на российском рынке. На практике совместимые колёса под Metso HM подобрать можно, но это отдельный проект с привлечением инженера.
7. Типичные ошибки при подборе
Ошибка первая — взять типоразмер по каталогу без запаса по мощности. Стандартный каталог даёт мощность при воде. На пульпе с плотностью 2,0 т/м³ потребляемая мощность на 25–35% выше. Если электродвигатель выбран впритык, он перегружается, срабатывает тепловая защита, насос отключается. На фабриках, где экономили на двигателе, это рутина. Правило: запас по мощности 15–20% сверх каталожной для пульпы.
Ошибка вторая — выбрать насос с заниженным диаметром нагнетательного патрубка. Кажется, что 200 мм вместо 250 мм удешевит трубопровод. На практике скорость в трубе выходит за 3,5–4,0 м/с, растёт абразивный износ трубы, появляются пробки, насос работает в неустойчивом режиме. Стандарт: скорость пульпы в нагнетательном трубопроводе 1,5–2,5 м/с для d95 до 1 мм, 2,0–3,0 м/с для d95 1–3 мм.
Ошибка третья — не учесть температуру пульпы. На мельницах первой стадии температура 30–45 °C, на второй стадии после SAG — до 55–65 °C. При высокой температуре снижается NPSHa (растёт давление паров пульпы), и кавитация начинается при больших уровнях в зумпфе. На горячих позициях запас по уровню нужен на 20–30% больше расчётного.
Ошибка четвёртая — поставить насос с мягким торцевым уплотнением (NBR) на горячую позицию. Эластомер теряет свойства при 70–80 °C, ресурс падает с 4 000 до 1 500 часов. На горячих линиях сразу ставят FKM (фторкаучук) или FFKM (перфторкаучук) — дороже в 2–3 раза, но ресурс растёт до 6 000–8 000 часов.
8. Схема обвязки и обслуживания
Рабочая компоновка пескового насоса в замкнутом цикле мельницы включает: зумпф с подачей свежей воды и подрешётной воды, всасывающий трубопровод с задвижкой, сам насос с манометрами на всасе и нагнетании, нагнетательный трубопровод с обратным клапаном и задвижкой, песковая насадка гидроциклона. На линии обвязки обязательны: ревизия на всасе (для прочистки при забивке), промывочный патрубок для опорожнения зумпфа при ремонте, датчик уровня в зумпфе (поплавковый или ультразвуковой, с сигналом на отключение насоса при сухом ходе).
Регламент обслуживания пескового насоса: визуальный осмотр уплотнений ежесменно, проверка зазора раз в 250–350 часов, контроль подшипниковых температур по показаниям датчиков (или вручную через 100 часов), замена масла в подшипниковом узле раз в 2 500–3 000 часов, полная ревизия раз в 6 000–8 000 часов или при плановой остановке мельницы.
Журнал наработки ведётся в электронной таблице или CMMS, по каждому насосу отдельно. Через 6–12 месяцев накопленных данных появляется собственная таблица ресурсов, точнее любых OEM-данных.
Для предприятий, которые только запускают новый цикл или меняют поставщика руды, рекомендуем первые 3 месяца вести учащённый контроль: зазор через 100 часов, температура подшипников ежесменно, плотность пульпы в зумпфе через 4 часа. Это даёт понимание реальной картины износа, на основе которой потом составляется постоянный регламент.
Подбор пескового насоса — задача, в которой нет универсального ответа. Решение зависит от типа руды, стадии измельчения, компоновки фабрики и принятой стратегии обслуживания. Если хотите получить расчёт под конкретный цикл с указанием типоразмера, материала и режима — пришлите нам параметры мельницы и схему обвязки, инженеры PumpsAndSpareParts посчитают варианты. Срок ответа — 2 рабочих дня.
Подбор пескового насоса под ваш цикл
Пришлите параметры мельницы (МШЦ/ММС), объём питания, плотность руды и схему обвязки — посчитаем типоразмер, материал и режим. Срок ответа — 2 рабочих дня.
Запросить расчёт →Совместимые запчасти Warman AH, KSB GIW L, Metso HM · Склад в России и СНГ · Гарантия 12 месяцев
Полезные ссылки
- → Подбор рабочего колеса шламового насоса по d₉₅
- → Перекачка пульпы в циклах обогащения: подбор насоса
- → Регулировка зазора рабочего колеса
- → Кавитация шламовых насосов: защита и диагностика
- → Износостойкие материалы: сравнение A05, A07, A49, A53
- → Каталог запасных частей для шламовых насосов
- → Контакты и запрос цен