 Pumps
Насос для сгущенного продукта сгустителя: подбор при плотности 65–78% и напоре 40–60 м
Опубликовано 22/10/2026 · Автор: PumpsAndSpareParts Engineering · ~11 мин чтения
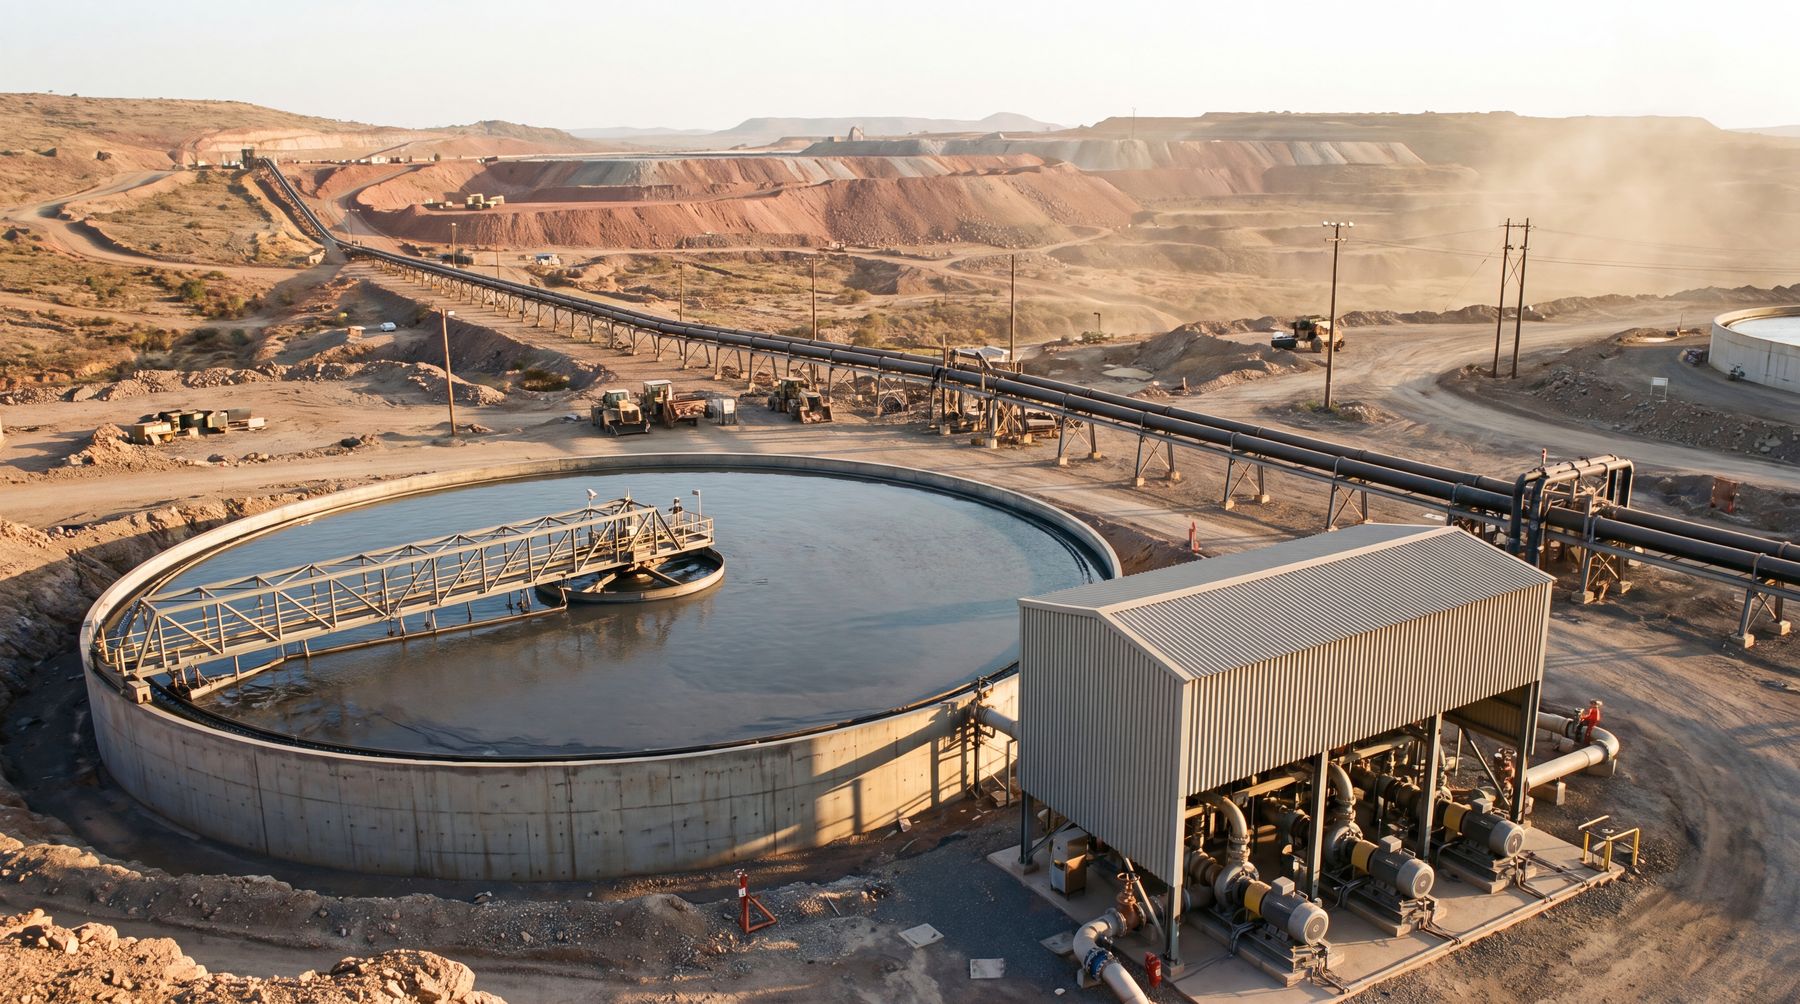
Подсгущенный продукт — самая тяжёлая пульпа на обогатительной фабрике. Сгуститель отдаёт её на перекачку при массовой доле твёрдого 60–78%, и именно на этой точке заканчиваются возможности обычного шламового насоса. Паспортные 55–60% у горизонтальных машин Warman AH и Metso HM — это граница, за которой начинается недопустимый износ.
Меняешь в такой ситуации не запчасти, а саму схему: переходишь на вертикальные насосы, меняешь диаметр трубопровода или разбавляешь пульпу водой и удорожаешь весь водный баланс. Ниже — как этот выбор делают на практике, с цифрами по напору, частоте вращения и ресурсу деталей рабочего колеса для шламовых насосов.
Содержание
1. Где проходит граница для горизонтального насоса
Горизонтальный шламовый насос спроектирован под пульпу, которая остаётся текучей при высокой массовой доле твёрдого. До 55–60% это условие выполняется. Дальше начинается другая физика: вязкость пульпы растёт нелинейно, структура разрушается, и на выходе из рабочего колеса поток теряет непрерывность.
Что видит инженер на пульте при переходе через 65%:
Ток двигателя растёт быстрее, чем подача. Насос снимает меньше кубов, чем показывает паспорт, и потребляет больше. Звук меняет тембр, появляется низкочастотный гул в районе 200–300 Гц, который в норме не слышен. Рабочее колесо показывает задиры по входной кромке уже через несколько сотен часов.
Это не вопрос подбора материала. Никакая марка стали не спасёт колесо, если оно работает в среде, для которой не рассчитана гидравлика.
Граница по типу машины, которой пользуемся при подборе: горизонтальный шламовый насос до 60% твёрдого; вертикальный погружной шламовый насос высокой частоты вращения до 75–78%; самосвальная или эрлифтная подача выше 78%.
Отдельно про флотацию. Во многих схемах подсгущенный продукт сгустителя идёт не в сгуститель перед флотацией, а из него, как концентрат или промежуточный продукт. Там плотность обычно ниже, 45–60%, и задача решается горизонтальным насосом. Путать эти две точки нельзя: разные плотности, разные напоры, разное оборудование.
2. Напор: статика плюс динамика
Подсгущенная линия устроена так: нижняя часть отстойника или сборный лоток даёт пульпу в зумпф, из зумпфа насос качает наверх, в распределительную коробку сгустителя или в корпус флотации. Разность отметок даёт 8–15 метров в зависимости от компоновки.
К этому добавляется сопротивление трубопровода. Здесь важна скорость потока. Для пульпы при 65–75% твёрдого она выше, чем для обычной обогатительной пульпы, и составляет 1,5–2,5 м/с. При меньшей скорости твёрдая фаза оседает, линия заносится, а насос теряет напор из-за возросшего сопротивления.
Потери в зумпфе и на поворотах дают ещё 10–20% от расчётного напора. Итого рабочий напор 25–45 м, и в проекте закладывают 50–60 м с запасом на нерасчётные режимы.
Отдельный случай, когда подсгущенную линию загнали вверх в корпус флотации. Статика сама по себе становится 12–20 метров, и общий напор доходит до 60 м и выше. Здесь горизонтальная машина уже не справляется, и переходят на вертикальные насосы с высокой частотой вращения либо на эрлифтную схему.
Ошибка, которую видно на графиках резерва, в другом. Берут напор с запасом 20–30% и получают насос, работающий на 70% от номинала. При плотности 70% твёрдого это как раз тот самый занос трубопровода, из-за которого система и переделывается.
3. Почему нужна высокая частота вращения
Плотная пульпа переносится потоком при более высокой скорости, чем разбавленная. Крупная твёрдая фаза при 65–78% твёрдого имеет критическую скорость 2,5–3,2 м/с. Обеспечить её можно двумя путями: увеличить скорость или увеличить диаметр трубы.
Второй путь на практике закрыт. Труба Ду400 вместо Ду300 даёт падение скорости при той же подаче, а критическая скорость в широкой трубе растёт, то есть условие становится хуже, а не лучше. Плюс объём трубы растёт, и на подъёме сгущенной пульпы это дополнительные метры напора.
Остаётся первый путь: насос с большой частотой вращения. Типовые обороты горизонтального шламового насоса 750–1 300 об/мин, вертикального погружного до 1 500–1 900 об/мин. Отсюда и требование к приводу: чтобы выдать 1 800 об/мин на 250–400 кВт, нужен либо высокооборотный двигатель с преобразователем частоты, либо скоростной мотор-редуктор. Тема привода разобрана отдельно в статье про частотно-регулируемый привод шламового насоса.
Обратная сторона высоких оборотов — износ. Прокрутка часов на 250 кВт и 1 800 об/мин сокращает ресурс деталей примерно пропорционально росту частоты, если не менять материал. Отсюда требование к высокохромистым деталям на подсгущенной линии.
4. Разбавление водой: экономика решения
Самый распространённый ответ на сложности с подсгущенной пульпой — разбавление водой. Плотность падает до 45–55% твёрдого, вязкость снижается, горизонтальный насос справляется без перегрузки.
Плата за это известна: вода уходит на флотацию и тут же возвращается на сгущение и сушение. Либо она ложится дополнительной нагрузкой на насос оборотной воды и увеличивает площадь сушильных установок. Каждый кубометр воды, добавленный в подсгущенный продукт, должен где-то дойти до сушилки или до хвостового хозяйства.
Экономика зависит от водного баланса. На фабрике с избытком воды разбавление почти бесплатно. На фабрике с дефицитом воды и нагрузкой на сушилку каждый кубометр стоит денег, и тогда правильный расчёт показывает, что вертикальный насос без разбавления обойдётся дешевле, чем годовая вода.
Ориентир для расчёта: при подаче 250 м³/ч пульпы при 72% твёрдого доведение до 50% требует порядка 60–75 м³/ч воды. Годовой объём при 7 000 часах работы — от 420 до 525 тысяч кубометров. Если этот объём проходит через сушилку, разница в расходе топлива легко перекрывает разницу в стоимости насоса.
На некоторых фабриках разбавление делают не водой, а частью оборотной линии: подсгущенный продукт смешивают с промежуточным продуктом и разбавляют маточным раствором из зумпфа флотации. Схема сложнее, но она убирает пресную воду из баланса.
5. Материал деталей при 70% твёрдого
При плотности 65–78% вопрос стоит не только в стали, но и в её геометрии. Высокая твёрдость остаётся обязательной, но добавляется требование к ударной вязкости: крупные частицы в плотной пульпе приходят не равномерным потоком, а залпами при пульсациях.
A05 с твёрдостью 550–650 HB справляется с крупной рудой при d50 около 0,5 мм и выше. Здесь он живёт дольше, чем в тонкой абразивной пульпе, потому что ударная нагрузка превалирует над истирающей.
A07 с наваркой твёрдой поверхности выигрывает на тонкой абразивной руде при d50 менее 0,1 мм. Ресурс выше в полтора-два раза, но наварка чувствительна к ударам и к пульсациям, поэтому на подсгущенной линии требует демпфирования.
Резина на подсгущенном продукте не применяется. Плотная пульпа при 70% твёрдого имеет контактное давление на поверхности детали, в несколько раз превышающее рабочее давление на обычной линии. Эластомер деформируется, разрушается и выдавливается из гнезда за 200–400 часов.
По ресурсу на подсгущенной линии в реальных условиях мы получаем 800–1 500 часов для A05 и 1 500–2 400 часов для A07 с наваркой. Годовой запас планируют из расчёта 4–6 переустановок на единицу.
6. Самосвальная и эрлифтная подача
Когда плотность доходит до 75–82% твёрдого, вертикальный шламовый насос уже на пределе. Дальше работают по другим принципам.
Самосвальная подача основана на разности плотностей: в напорной трубе находится пульпа с массовой долей 72–75%, в обратной ветви чистая вода. Под действием разности плотностей возникает самотёк, а промежуточная ёмкость работает как гидравлический подъёмник. КПД низкий, около 30–40%, но техника простая, не требует электропривода и не изнашивает рабочее колесо.
Эрлифтная схема основана на подъёме жидкости с помощью струи сжатого воздуха. Просто в исполнении, но расход воздуха на тонну продукта при плотности 70% твёрдого достигает 0,9–1,4 м³/мин. Требует компрессорной мощности, которая на фабрике не всегда есть в резерве.
Куда чаще на практике применяют вертикальные погружные шламовые насосы с частотой до 1 900 об/мин и малым зазором между рабочим колесом и направляющей. Обслуживание такое оборудование требует плавучей площадки или водолазных работ, поэтому инженеры закладывают его там, где простой недопустим.
7. NPSH и расположение зумпфа
Подсгущенная пульпа тяжелее воды, и это меняет расчёт кавитационного запаса. Для плотности 70% твёрдого атмосферное давление на поверхности всасывания при подпоре 2–3 метра даёт напор из расчёта, заметно отличающийся от привычного.
Специалисты определяют напор по методике с превышением в линии, с обязательным запасом по ГОСТ 31806. На каждое увеличение плотности пульпы обязательно пересчитывают и допустимый напор всасывания, и высоту расположения зумпфа.
Зумпф под подсгущенной линией оборудуют погружным насосом с датчиком уровня в нескольких точках. Минимальный уровень отсчитывается так, чтобы колесо оставалось погруженным при всех режимах. Это предотвращает завоз воздуха, который на плотной пульпе мгновенно превращается в разрыв потока.
8. Два кейса с фабрик
Первый случай: медно-цинковая фабрика на Урале, сгуститель диаметром 40 метров, подсгужденный продукт 68–72% твёрдого подаётся на флотацию. Стоял горизонтальный насос 6/4 AH, за два года непрерывной работы он дал четыре замены рабочего колеса с задирами входной кромки и аварийные остановки по два раза в месяц. Перешли на два вертикальных погружных насоса с высокой частотой вращения и наваркой A07. После замены за 14 месяцев отказов не было, ресурс деталей вырос с 700 до 1 900 часов. Разница в стоимости комплекта окупилась за 9 месяцев на счёт сокращения простоев.
Второй случай противоположный: фабрика в Казахстане при нехватке воды. Там попробовали разбавить подсгущенный продукт водой, как советовали в одной проектной документации. Экономия на насосе получилась, а на сушилке расход вырос. Через год вода стала фактическим ограничением выпуска. Вернулись к вертикальным насосам и сократили разбавление с 50 до 45% твёрдого. Этот пример хорошо показывает, что схема перекачки живёт вместе с водным балансом предприятия, а не отдельно от него.
Совместимые рабочие колёса и облицовки для таких линий есть: колёса A05 и A07 для вертикальных насосов, детали для горизонтальных линий в разделе запасных частей для шламовых насосов. Подбор с проверкой материала по плотности и крупности делают инженеры по запросу через форму контактов.
9. Чек-лист подбора
Перед запросом подбора соберите эти данные по каждой точке:
1. Плотность подсгущенного продукта по массовой доле твёрдого, минимум и максимум за смену.
2. Крупность: d50 и d95. При d95 выше 2 мм нужны детали с повышенной ударной вязкостью.
3. Разность отметок между зумпфом и точкой подачи.
4. Длина трубопровода, диаметр, число поворотов и подъёмов.
5. Требуемая подача в м³/ч и режим работы в часах за год.
6. Текущий способ регулирования подачи: задвижка, шибер, разбавление или частотник.
7. Наличие компрессорной станции и свободного воздуха, если рассматривается эрлифт.
8. Текущая плотность, если насос уже стоит и демонтируется по плану.
Если по этой точке уже был отказ или ремонт, добавьте выписку из журнала: ресурс деталей, даты, причины вывода из работы. Эти данные обычно решают вопрос с материалом точнее, чем паспорт руды.
Расчёт делают по фактическим данным, а не по средним значениям из каталога: плотность подсгущенного продукта зависит от режима сгустителя и меняется вместе с ним. Показатели из паспорта насоса верны для пульпы своей плотности, при другой они перестают быть верными.
Связанная продукция
Детали для линий с плотной пульпой:
Подбор насоса под плотность вашей пульпы
Пришлите плотность, крупность, подачу и разность отметок — инженеры посчитают напор, предложат тип насоса и материал деталей. Ответ в течение двух рабочих дней.
Запросить подбор →Склад в России и СНГ · Гарантия 12 месяцев · Детали для Warman, KSB GIW, Metso