 Pumps
Tiempo de residencia en celdas de flotación: cómo la bomba de alimentación define la recuperación
Publicado el 14 de septiembre de 2026 · Tiempo de lectura 10 min · Por Coolair Group Engineering
En resumen: la recuperación metalúrgica en flotación depende del tiempo que la pulpa permanece dentro de las celdas. Ese tiempo depende del caudal que entrega la bomba de alimentación. Cuando la bomba opera fuera del punto de diseño, la recuperación cae antes de que cualquier otra variable lo advierta. Este artículo revisa cómo calcular el caudal correcto, qué bomba usar para pulpa de cobre con 30 a 35 % de sólidos, y qué errores operativos se ven con más frecuencia en faenas de Chile y Perú.
1. Qué es el tiempo de residencia y por qué importa
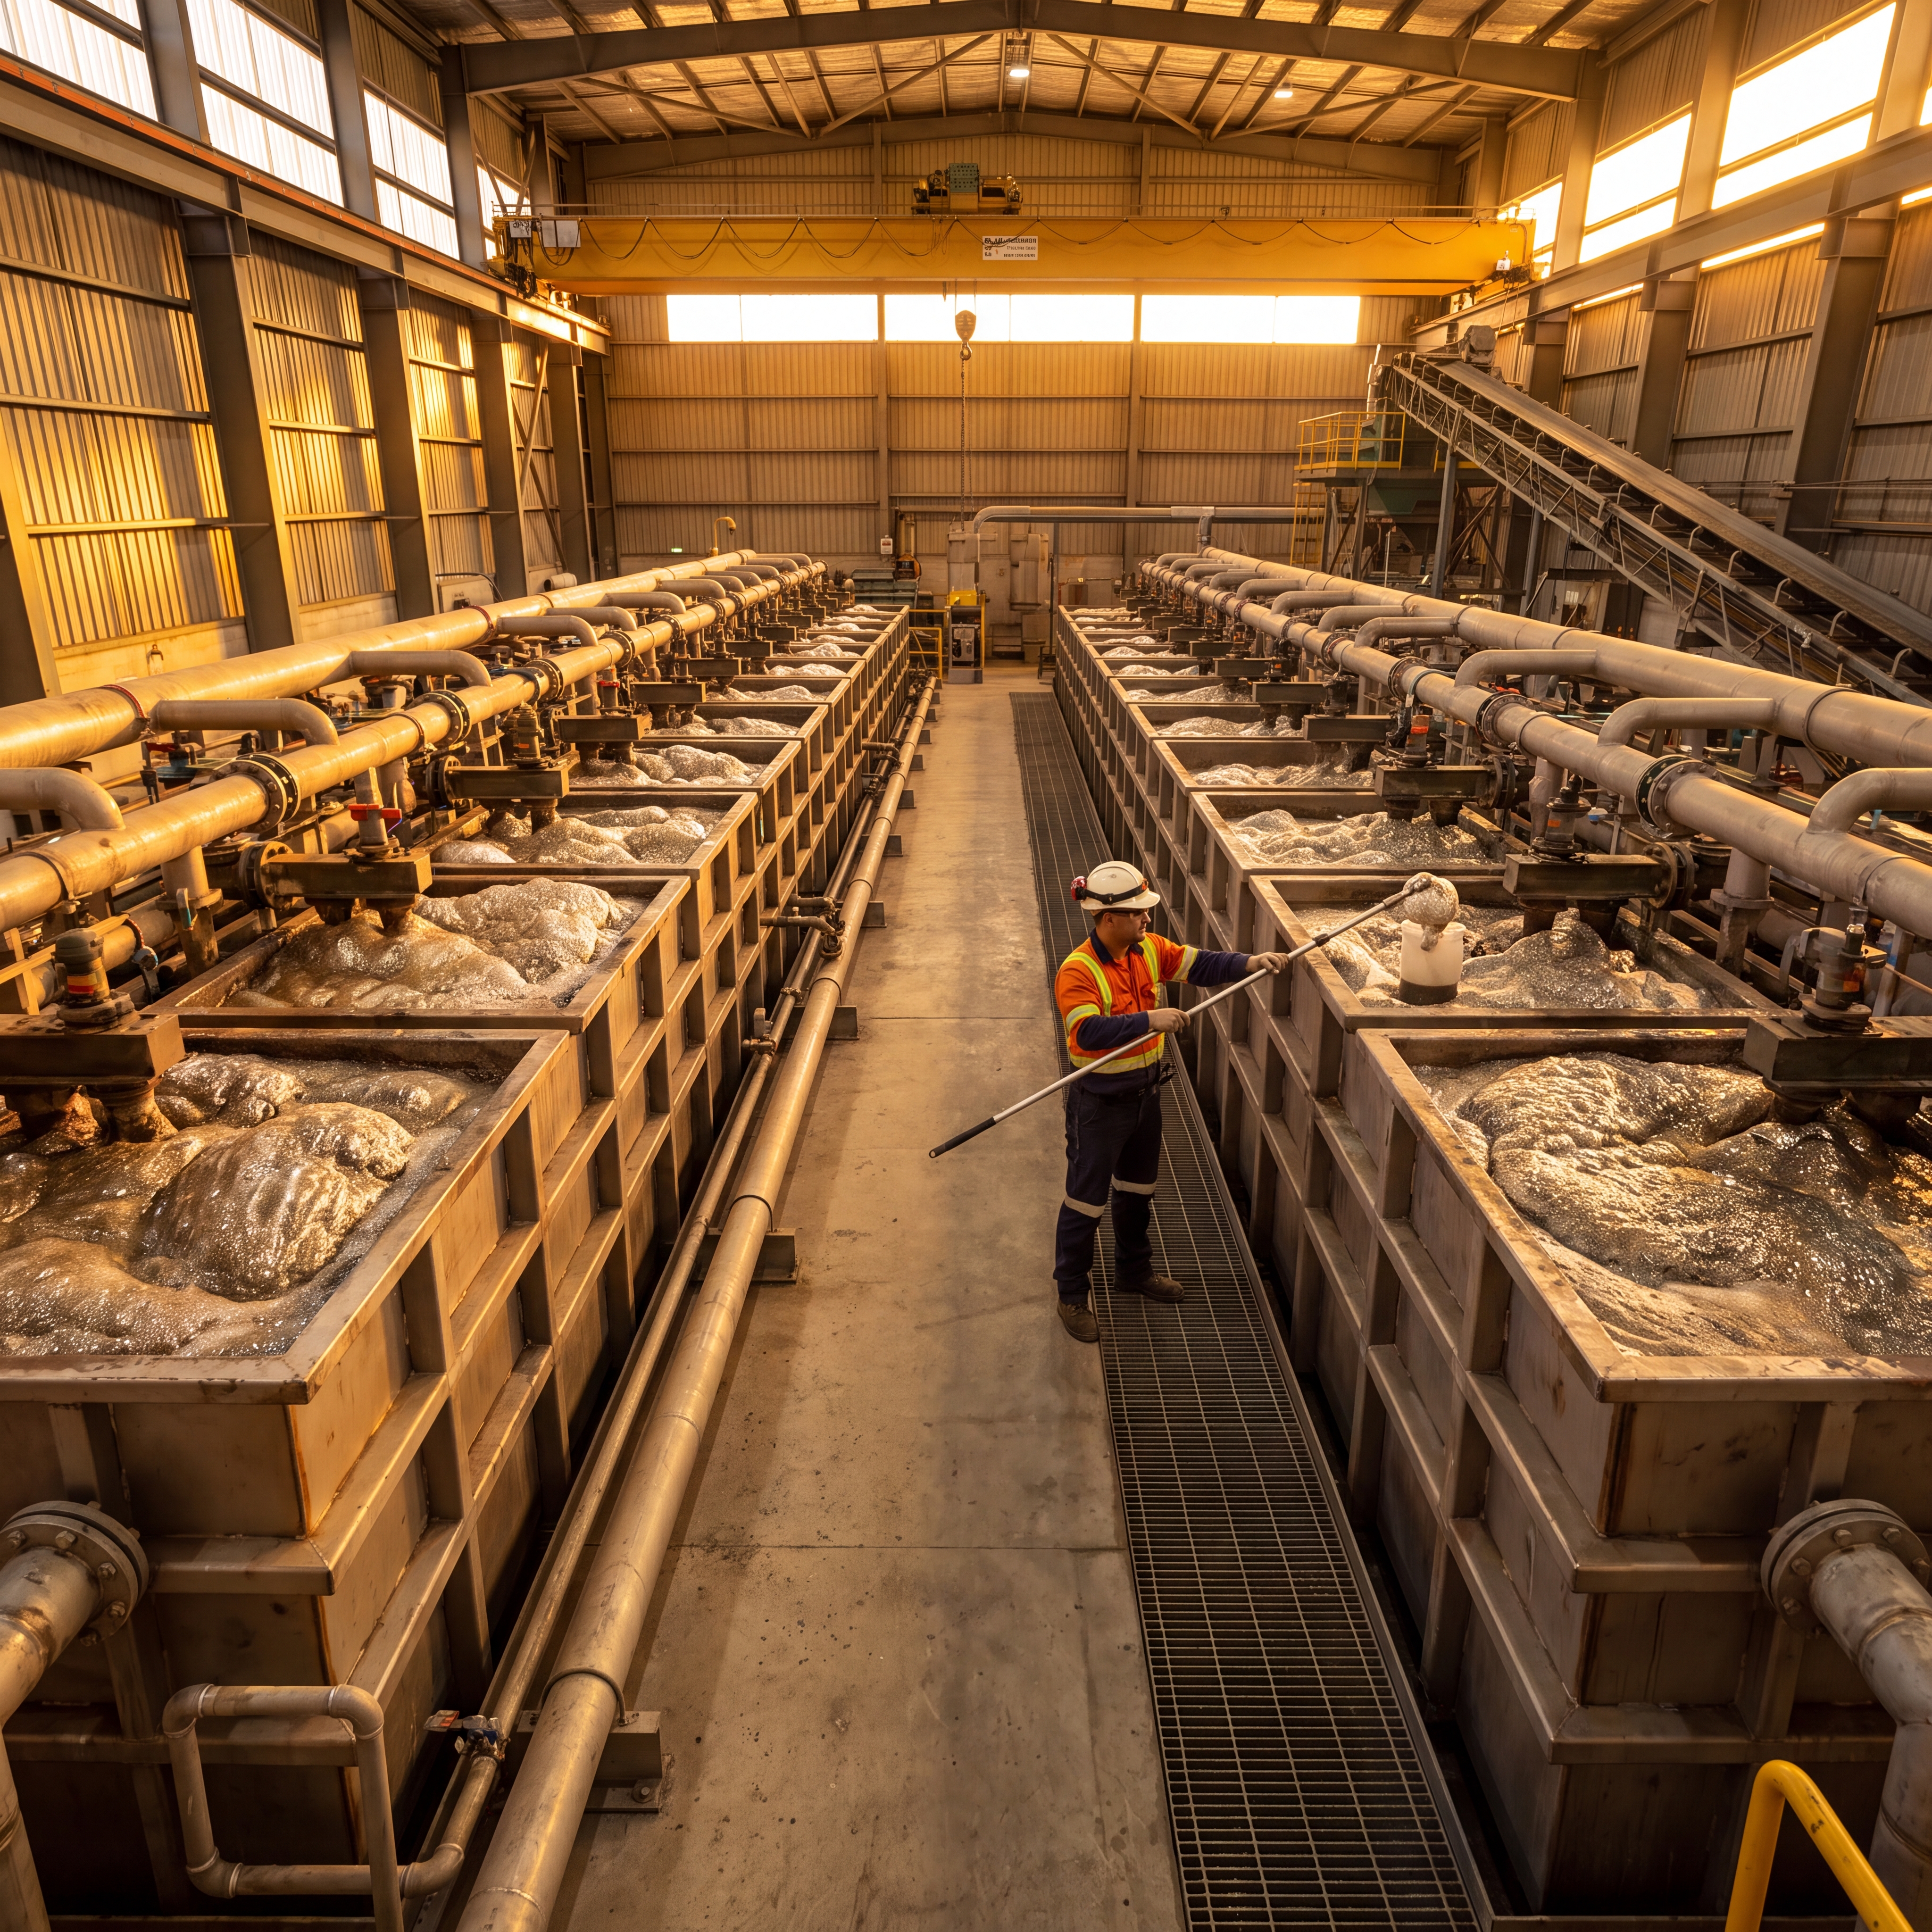
El tiempo de residencia en una celda de flotación es el tiempo medio que una partícula de mineral permanece dentro del volumen útil de la celda. Se calcula como la razón entre el volumen de la celda y el caudal volumétrico de pulpa que entra a ella. En flotación de cobre, el rango típico está entre 8 y 14 minutos para rougher y 6 a 10 minutos para cleaner.
La relación entre tiempo y recuperación no es lineal. En la primera mitad del rango operativo, agregar tiempo tiene un efecto grande sobre la recuperación: cada minuto adicional puede sumar entre 1 y 2 puntos porcentuales. Más allá del punto óptimo, el efecto se aplana y el tiempo adicional sólo consume potencia y reactivo. Por eso el diseño busca el tiempo mínimo que entregue la recuperación objetivo.
En una planta de cobre en Chile con mineral hipógeno, el tiempo de residencia de rougher se diseña entre 10 y 12 minutos. Cuando el mineral se vuelve más fino (transición a supérgeno), el tiempo se ajusta hacia arriba a 12 o 14 minutos. La bomba puede variar su caudal por desgaste, cambio de mineral o ajuste de producción, y eso cambia el tiempo real sin que el operador lo note en pantalla.
2. Cómo calcular el caudal de la bomba de alimentación
El cálculo parte de una relación simple: caudal igual a volumen dividido por tiempo. Lo que confunde al ingeniero de operación es la diferencia entre caudal volumétrico de pulpa y caudal másico de sólido: las bombas se evalúan por volumétrico, el balance metalúrgico por toneladas de sólido tratado.
Para una batería de 6 celdas de 40 m³ que requiere 10 min de residencia en rougher, el caudal volumétrico es Q = 240 m³ / 10 min = 24 m³/min ≈ 1 440 m³/h. Con pulpa al 32 % de sólidos, la densidad es aproximadamente 1 250 kg/m³, lo que corresponde a un caudal másico de pulpa de 1 800 t/h y 576 t/h de sólido seco.
Un error frecuente en terreno es dimensionar la bomba por másico y olvidar la conversión a volumétrico. Si la pulpa cambia de 30 a 35 % de sólidos y la bomba se mantiene en el mismo másico, el volumétrico cae cerca de 12 %. El tiempo de residencia sube de 10 a 11,2 minutos, favorable para la recuperación. Si la densidad cae por dilución accidental, el volumétrico sube y el tiempo cae.
| Parámetro | Valor típico |
|---|---|
| Volumen útil celda (m³) | 20 a 100 |
| Número de celdas en banco | 4 a 10 |
| Tiempo de residencia rougher (min) | 8 a 14 |
| Densidad pulpa alimentación (% sólidos) | 28 a 38 |
| Caudal típico (m³/h por celda 40 m³) | 200 a 300 |
3. Tipo de bomba: cuándo usar Warman AH, KSB LCC o revestimiento de caucho
Para pulpa entre 28 y 38 % de sólidos en flotación rougher de cobre en Chile, las tres opciones más usadas son las bombas horizontales tipo Warman AH, KSB LCC y Metso HM. La selección depende de abrasión del mineral, pH de la pulpa y costo del repuesto.
Para pulpas con alto contenido de sílice y pH neutro a alcalino, el impulsor A05 (27 % Cr, 58 a 62 HRC) entrega la mejor relación entre vida útil y costo. En plantas con P80 sobre 200 µm o mineral muy abrasivo, se prefiere A07 (32 % Cr, 62 a 65 HRC). El revestimiento se elige entre metal y caucho según tamaño de partícula: bajo 6 mm con pH entre 4 y 10, el caucho R55 o R08 dura entre 1,5 y 2 veces más que el metal.
En transición hipógeno-supérgeno con arcillas, la arcilla se empaqueta en las holguras del impulsor y acelera el desgaste por abrasión de tres cuerpos. Aquí el caucho supera al metal en todo el rango operativo porque se deforma elásticamente bajo el impacto.
La elección también depende del layout. En plantas con bombas Warman 8/6 E-AH o 10/8 F-AH instaladas, conviene mantener el mismo tamaño de voluta y cambiar sólo impulsor y liners. Cambiar de modelo implica modificar base, succión, descarga y sello, con un costo de adaptación superior a la diferencia de precio entre la bomba nueva y la original.
4. Efecto de las desviaciones de caudal sobre la recuperación
La bomba que opera con 10 % de exceso de caudal sobre el diseño reduce el tiempo de residencia de 10 a 9,1 minutos. El efecto sobre la recuperación depende del mineral. Para cobre hipógeno con ley media y P80 de 150 µm, la pérdida suele estar entre 0,8 y 1,5 puntos porcentuales en rougher. Para cobre fino o con óxidos, la pérdida puede llegar a 2,5 puntos.
En términos económicos, una planta de 80 ktpd con cobre a 3,8 USD/libra que pierde 1 punto de recuperación deja de vender cerca de 0,7 MUSD por día. Cuando la causa es sólo una bomba con impulsor gastado, la solución cuesta entre 8 000 y 18 000 USD y se ejecuta en una parada de fin de semana. La cuenta favorece a la intervención preventiva.
El problema es que la desviación de caudal rara vez se detecta por lectura directa. El operador ve el caudal en el lazo de control y lo da por bueno. La señal de alarma está en la recuperación del concentrado, que cae 24 a 48 horas después. Cuando el metalurgista nota la caída y la reporta, ya se perdieron varios turnos de producción con recuperación subóptima.
Una práctica que funciona en plantas con instrumentación moderna es cruzar la densidad de la pulpa en la descarga de la bomba con el caudal másico de sólido. Si el másico se mantiene constante pero el volumétrico sube, la densidad cayó y el tiempo de residencia se redujo sin que la bomba haya variado. Si el volumétrico se mantiene pero el másico cae, el sólido se está perdiendo en otra parte del circuito.
5. Punto de operación y curva de la bomba en pulpa
La curva H-Q del fabricante está calculada para agua. En pulpa, la curva se modifica: para la misma velocidad, el caudal cae entre 3 y 8 % y la altura se reduce entre 5 y 12 %. La razón es que la pulpa es más viscosa y más pesada que el agua, lo que aumenta las pérdidas hidráulicas internas y reduce la eficiencia volumétrica del impulsor.
Para dimensionar correctamente la bomba, se pide al fabricante la curva con pulpa de la densidad esperada. La práctica habitual es solicitar la curva para 30 % y 35 % de sólidos, y operar entre ambas según el turno. Cuando se opera con 38 % de sólidos en rougher, la curva se aparta todavía más y la eficiencia cae otros 2 a 3 puntos.
El punto de operación se elige buscando el máximo de eficiencia, normalmente entre 60 y 80 % del caudal de cierre. Operar cerca del cierre genera recirculación interna y aumenta el desgaste por el fluido que vuelve al ojo del impulsor. Operar muy abierto reduce la altura disponible y puede impedir alimentar la batería de celdas con la presión necesaria. La regla práctica es seleccionar el punto a 70 a 75 % del caudal máximo con pulpa.
6. Cómo el estado de la bomba cambia el caudal disponible
El impulsor se desgasta por abrasión en la cara frontal y por impacto en las palas. En pulpa de cobre con 30 % de sólidos, la pérdida de espesor de pala típica es de 1,5 a 3 mm por cada 1 000 horas de operación. Cuando se acumulan 15 a 20 mm de desgaste, el caudal cae entre 5 y 8 %. El operador no siempre distingue entre un cambio en el mineral y un cambio en la bomba, y suele ajustar la válvula de descarga para compensar, deteriorando el punto de operación y aumentando el consumo energético.
La forma de detectar el desgaste antes de que afecte el tiempo de residencia es medir la curva H-Q cada tres a seis meses con una válvula de prueba en la descarga. Cerrar la válvula en pasos de 10 %, registrar presión y caudal, graficar la curva y compararla con la original con pulpa. Cuando la diferencia supera 8 % en caudal al mismo punto, programar cambio de impulsor.
Un punto que suele olvidarse es el sello. El sello mecánico o la empaquetadura, cuando se gasta, permite ingreso de agua o pulpa hacia el housing. Si permite 5 % de dilución, el operador está alimentando las celdas con 28 % de sólidos en lugar de 32 % sin notarlo. La manera de detectarlo es medir la densidad a la salida de la bomba y compararla con la del sumidero de alimentación.
7. Casos en Chuquicamata, El Teniente y Cerro Verde
En Chuquicamata, la planta opera con bombas Warman 10/8 F-AH en rougher de cobre hipógeno con pulpa a 32 % de sólidos. El tiempo de residencia de diseño es 11 minutos en banco de 8 celdas de 50 m³. La operación documentó que cuando el caudal supera 1 700 m³/h, la recuperación global cae de 91 a 88,5 %. El control se hace ajustando la velocidad del motor con variador de frecuencia.
En El Teniente (División Sewell), el circuito rougher-cleaner trabaja con KSB LCC e impulsor A07 por la alta abrasión. El tiempo de residencia de rougher se subió de 10 a 13 minutos cuando la mina entró en zona de transición hipógeno-supérgeno, reduciendo caudal por bomba y agregando dos celdas al banco. La recuperación mejoró 1,8 puntos sin modificar reactivos.
En Cerro Verde (Perú), el monitoreo del caudal por bomba se incorporó al sistema DCS hace cuatro años. Cada turno registra el caudal real, lo compara con el objetivo y reporta la desviación. Las desviaciones sostenidas sobre 5 % se investigan en las siguientes cuatro horas. El resultado fue una caída de 22 % en las paradas no planificadas y una mejora de 0,6 puntos en la recuperación global.
8. Conclusión y siguiente paso
La bomba de alimentación es el componente que define el tiempo de residencia real del circuito. Cuando opera fuera del punto de diseño, la recuperación cae antes de que otra variable lo advierta. Tres acciones operativas: medir el caudal real cada turno; medir la curva H-Q con pulpa cada tres a seis meses; cruzar la densidad de la pulpa con el caudal másico de sólido para distinguir cambios de mineral de cambios en la bomba.
Para los repuestos compatibles con Warman AH, KSB LCC y Metso HM que cubren la mayor parte del parque instalado en concentradoras de cobre en Chile y Perú, el catálogo en línea presenta las referencias dimensionales y los materiales disponibles (A05, A07, caucho R55/R08) para cada modelo.
Solicitar referencia de impulsor o liner para bomba de flotación →
Preguntas frecuentes
¿Qué tiempo de residencia se usa en una celda de flotación rougher de cobre?
El rango operativo típico es de 8 a 14 minutos para rougher de cobre en pulpa con 28 a 35 % de sólidos. En plantas de concentrado de cobre en Chile el valor más común está entre 10 y 12 minutos. Bajo 8 minutos la recuperación cae porque las partículas medianas no alcanzan a fijarse a las burbujas. Sobre 15 minutos se observa consumo extra de reactivo sin ganancia proporcional en la recuperación.
¿Cómo se calcula el caudal de la bomba de alimentación de flotación?
La fórmula base es Q = V / t, donde V es el volumen útil total de las celdas en m³ y t es el tiempo de residencia deseado en minutos. Para una batería de 6 celdas de 40 m³ que requiere 10 min de residencia, V = 240 m³, Q = 24 m³/min ≈ 1 440 m³/h. Este es el caudal que la bomba debe sostener en operación continua.
¿Qué pasa si la bomba entrega más caudal del calculado?
El tiempo de residencia cae proporcionalmente. Una bomba con 20 % de exceso de caudal sobre el diseño reduce el tiempo de residencia de 10 a 8,3 minutos. En rougher de cobre esto suele traducirse en 1,5 a 3 puntos porcentuales menos de recuperación global, dependiendo del mineral. La pérdida económica es significativa: una planta de 80 ktpd con cobre a 3,5 USD/libra pierde entre 0,8 y 1,5 MUSD por día por este solo concepto.
¿Qué tipo de bomba se usa para alimentar celdas de flotación?
Para pulpa con 28 a 35 % de sólidos en cobre, se usan bombas de lodo horizontales tipo Warman AH o KSB LCC, con impulsor de alto cromo A05 o A07. Para pulpas con alto contenido de arcilla o partículas finas, se prefieren bombas con revestimiento de caucho por mejor comportamiento ante la corrosión. La condición clave es que la curva de la bomba sea estable en el punto de operación, sin caída abrupta de eficiencia por variación de densidad.
¿Cómo afecta el cambio de mineral al tiempo de residencia necesario?
Minerales con liberación fina (P80 bajo 100 µm) requieren tiempos de residencia más largos porque las partículas necesitan más tiempo para colisionar con burbujas. En transición de mineral hipógeno a supérgeno en la misma mina, el tiempo de residencia puede aumentar de 10 a 13 minutos para mantener la recuperación. Cuando el operador no ajusta el caudal de la bomba al cambio de mineral, la recuperación cae antes de que se note en otra variable operativa.
Productos relacionados
¿Necesita evaluar el punto de operación de su bomba de alimentación?
Envíenos el modelo de la bomba, el caudal objetivo y la densidad de la pulpa. Podemos revisar la curva H-Q con pulpa y sugerir el punto de operación óptimo.
Solicitar asesoría técnica →