Bomba para pulpa espumosa en flotación: por qué la bomba estándar pierde caudal
Publicado el 4 de noviembre de 2026 · Por la oficina técnica de Coolair Group · 9 min de lectura
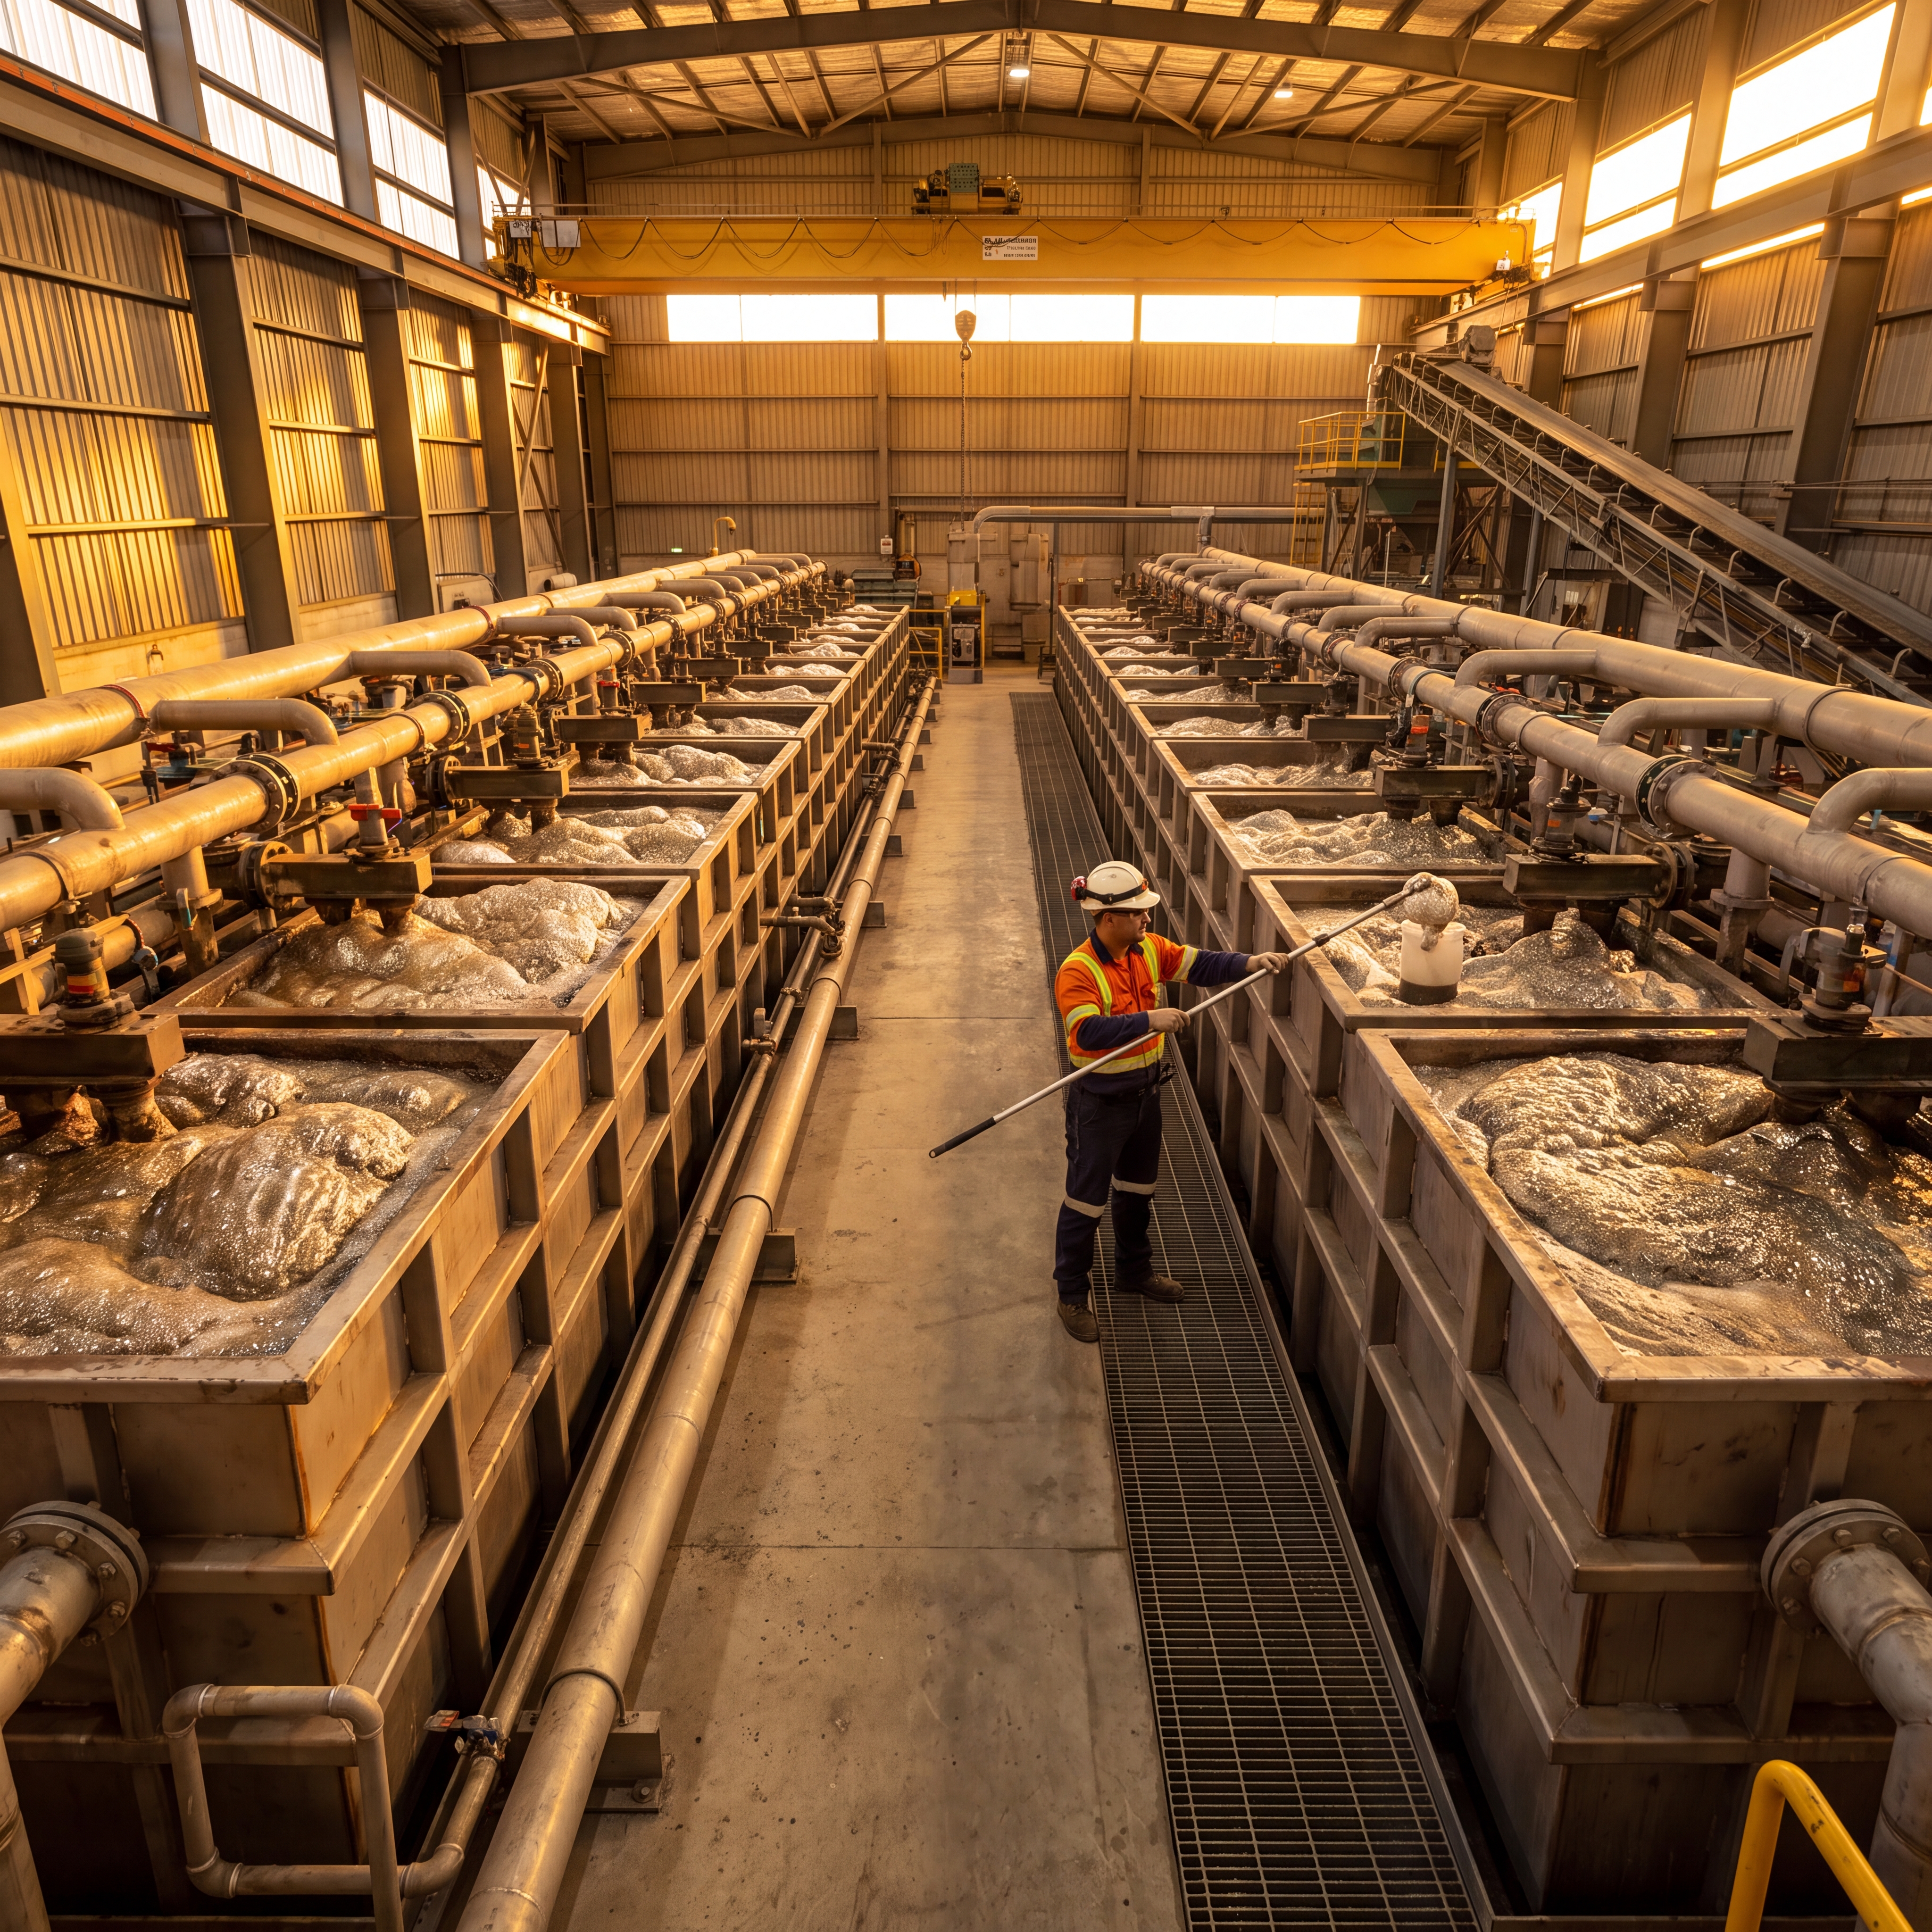
Una pulpa de flotación no se comporta como un líquido con sólidos en suspensión. Cuando sale de la celda primaria cargada de espuma, entre 40 % y 60 % de su volumen es aire atrapado en burbujas que tardan en romperse. La bomba se lleva ese aire junto con el mineral, y ahí empieza el problema: el aire ocupa espacio en el ojo del impulsor, no genera presión y reduce el caudal que la bomba entrega.
En plantas de cobre del norte de Chile y en circuitos de zinc del centro de Perú vemos el mismo diagnóstico equivocado: la bomba quedó chica. Se compra un modelo mayor, se sube la velocidad y el caudal no mejora. La causa casi nunca es el tamaño. Es que el punto de operación se calculó con la curva de agua limpia, sin corregir por aire, y la bomba trabaja ahogada en la zona izquierda de su curva.
Contenido
- Por qué la espuma rompe la curva de la bomba
- El caudal que hay que pedir: factor de espuma
- Cómo se elige una bomba para espuma
- Tres ajustes que evitan el ahogo
- Caso: desbaste en una planta de cobre
- Preguntas frecuentes
Por qué la espuma rompe la curva de la bomba
Conviene separar dos cosas que la curva de agua mezcla. El aire libre en forma de espuma entra por la succión y desplaza volumen útil en el ojo del impulsor. El aire disuelto, que la pulpa trae a la presión de la celda, se libera cuando la presión cae en la boca de aspiración; ese aire forma bolsas que se acumulan en la parte alta de la carcasa.
El resultado es una caída de eficiencia volumétrica que no aparece en ningún catálogo. Con 10 % de aire por volumen, una bomba centrífuga de pulpa pierde del orden de 15 % a 20 % de caudal. Con 30 %, la caída supera el 40 % y la curva se vuelve inestable. En mediciones propias en circuitos de cobre, por encima de 25 % de aire la bomba oscila entre dos puntos de operación y golpea la tubería como si tuviera golpe de ariete.
A eso se suma la rotura de burbujas. La espuma entra con estructura; el impulsor la rompe y el aire se libera dentro de la carcasa. Si la bomba no tiene purga en el punto alto, ese aire se queda ahí, reduce el área de paso y desplaza el punto de operación hacia la izquierda. Es habitual encontrar bombas con la brida de descarga girada a una posición donde la purga no existe.
Hay una señal de campo que ayuda a confirmarlo sin instrumentos. Si la bomba entrega menos caudal cuando la celda espuma más, y recupera cuando la espuma baja por un cambio de reactivo, el problema es aire y no desgaste. Si el caudal es bajo de forma constante, hay que mirar holguras y espesores antes de cambiar nada.
El caudal que hay que pedir: factor de espuma
El caudal de diseño no es el caudal de pulpa medido en el vertedero de la celda. Sobre ese número hay que aplicar dos correcciones. La primera es el factor de espuma, que relaciona el volumen real de mezcla con el volumen de pulpa desgasificada. La segunda es el margen por recirculación y control.
| Parámetro | Valor del ejemplo | De dónde sale |
|---|---|---|
| Caudal de pulpa desgasificada | 180 m³/h | Balance de planta |
| Aire por volumen | 35 % | Muestra en probeta o sonda |
| Factor de espuma | 1,54 | 1 / (1 - 0,35) |
| Caudal de mezcla | 277 m³/h | 180 × 1,54 |
| Caudal de diseño | 305 m³/h | 277 × 1,10 |
La cuenta se puede hacer de memoria: caudal de diseño igual a caudal de pulpa dividido por uno menos la fracción de aire, más un 10 % de margen. Para 180 m³/h con 35 % de aire, eso da 305 m³/h. Una bomba de 250 m³/h se queda corta, y la talla siguiente tampoco alcanza si se mantiene la misma velocidad de giro.
El error opuesto también existe. Sobredimensionar por miedo al aire lleva a bombas que trabajan muy a la izquierda de su curva, con recirculación interna, desgaste acelerado en la garganta y vibración. La corrección por aire se hace una vez, con el dato de la celda, y no se reemplaza con un margen arbitrario del 40 %.
Cómo se elige una bomba para espuma
Una bomba para espuma no es una bomba de pulpa con un impulsor más grande. Cambian la boca de aspiración, el sistema de inducción, la posición de la descarga y la velocidad de giro. Estos son los cinco puntos que revisamos antes de cotizar.
- Boca de aspiración amplia. Se busca entre 1,3 y 1,5 veces el diámetro de descarga. La velocidad de entrada baja y la espuma no se separa antes de llegar al ojo del impulsor.
- Inductor en la succión. La hélice empuja la mezcla aireada hacia el impulsor y sostiene la presión aunque el aire ocupe parte del área de paso. Sin inductor, la bomba pierde succión con espumas altas.
- Purga en el punto alto y descarga orientable. La brida se gira a la posición que permite evacuar el aire acumulado. En montaje vertical, la cámara de espuma cumple esa función.
- Velocidad baja. Motor de cuatro polos y relación de transmisión que deje el eje entre 700 y 1.000 rpm según el diámetro del impulsor. Menos vueltas significa menos rotura de burbujas y menos desgaste en la garganta.
- Junta con agua de lavado. La presión de lavado debe superar la de succión en al menos 0,5 bar. Con abrasión alta, expeller y después sello mecánico.
En plantas con espacio limitado, la solución habitual es una bomba vertical de sumidero con cámara de espuma y tubo de inmersión. Trabaja con la succión siempre inundada, no necesita cebado y tolera variaciones grandes de nivel. Su punto débil es el cojinete inferior, que vive dentro de la pulpa y conviene revisar en cada parada programada.
La potencia se calcula con la fórmula de siempre: caudal por altura por densidad, dividido por eficiencia. La diferencia está en la densidad. Si se usa la densidad de la pulpa desgasificada, 1,4 t/m³ en el ejemplo anterior, en lugar de la densidad efectiva de la mezcla, el motor sale entre 25 % y 30 % más grande. En el papel parece prudente; en la cuenta de energía es una bomba que trabaja con baja carga y factor de potencia pobre.
El impulsor de una bomba de espuma trabaja con menos choque de partículas que uno de relaves, pero con más inestabilidad de carga. Por eso los impulsores de alto cromo siguen siendo la base, y el revestimiento de goma se reserva para pulpas con partículas gruesas y redondeadas.
Tres ajustes que evitan el ahogo
Tres ajustes de operación resuelven la mayoría de los ahogos que vemos en terreno, y ninguno exige cambiar la bomba.
- Nivel de sumidero alto. Mantener al menos 800 mm de pulpa sobre la boca de aspiración. Con nivel bajo se forma un vórtice, y el vórtice aporta tanto aire como la propia espuma.
- Purga abierta de forma permanente. Una fracción de vuelta es suficiente para evacuar el aire que se acumula en la parte alta de la carcasa. Si la purga se cierra porque gotea, el aire vuelve a la voluta.
- Control por velocidad, no por válvula. Estrangular la descarga sube la presión, comprime la espuma y desplaza el punto de operación hacia la zona inestable. Un variador que baja las rpm hace el ajuste sin desgasificar la mezcla.
El cuarto ajuste es de diseño y se decide una vez: el sumidero. Un tiempo de residencia de 20 a 30 segundos, un deflector que impida que la descarga caiga directo sobre la succión y una entrada sumergida mantienen la espuma en movimiento sin arrastrar aire del ambiente. Cuando el sumidero está mal resuelto, ninguna bomba lo compensa.
Caso: desbaste en una planta de cobre
Una concentradora de 12.000 t/día en Antofagasta bombeaba el rebose de las celdas de desbaste con una bomba horizontal 8/6, seleccionada para 250 m³/h con la curva de agua. En operación estable el caudal no pasaba de 200 m³/h, y con espuma alta caía a 140 m³/h. El impulsor se cambiaba cada cuatro meses y la garganta llegaba al límite de espesor en el mismo plazo.
La medición de aire en la descarga de la celda dio 40 % por volumen. Con ese dato, el caudal de mezcla era de 300 m³/h y la bomba estaba pidiendo trabajar un 20 % por encima de su punto de diseño. La planta había probado subir la velocidad un 10 %, con el resultado esperado: más rotura de burbujas, más vibración y ningún caudal adicional.
Se reemplazó por una bomba vertical con inductor, 300 m³/h nominales, variador a 850 rpm y sello con agua de lavado a 3,5 bar. El caudal se estabilizó en 290 m³/h, la purga quedó abierta en un cuarto de vuelta y el nivel del sumidero se controló con un sensor de presión en lugar de flotador. El consumo de impulsores bajó a uno cada diez u once meses, y el consumo eléctrico por tonelada procesada cayó cerca de 8 %.
El cambio de bomba fue la mitad de la solución. La otra mitad fue dejar de operar con el sumidero a media carga y de estrangular la descarga para regular el nivel de la celda siguiente.
Preguntas frecuentes
¿Se puede usar una bomba de pulpa convencional para espuma?
Sí, hasta cierto contenido de aire. Con menos de 10 % de aire por volumen, una bomba de pulpa bien seleccionada trabaja sin problemas visibles y solo hay que aceptar una pérdida de caudal de 15 % a 20 %. Por encima de 20 % la curva se vuelve inestable, aparecen golpes en la tubería y la bomba deja de responder al control de velocidad. En ese rango conviene una bomba con inductor o una vertical de cámara de espuma.
¿Cómo se mide el contenido de aire de una pulpa en planta?
El método más simple es una probeta de un litro. Se toma la muestra en la descarga de la celda, se mide el volumen total y se deja reposar diez minutos hasta que la espuma se rompe. La diferencia entre el volumen inicial y el volumen desgasificado, dividida por el inicial, da la fracción de aire. Para control en línea se usa una sonda de densidad o un medidor de gas disuelto, pero para dimensionar una bomba la probeta alcanza.
¿Conviene bajar la velocidad o cerrar la válvula de descarga?
Bajar la velocidad con un variador. Cerrar la válvula sube la presión en la carcasa, comprime la espuma y reduce el área de paso del aire, con lo que el punto de operación se mueve hacia la zona donde la bomba oscila. La válvula de descarga debe quedar abierta y el control de caudal se hace por rpm o por nivel del sumidero.
¿Por qué se desgasta tan rápido la garganta de la bomba?
Porque la espuma concentra el flujo en el centro de la garganta y la mezcla sale con más velocidad de la prevista. Si además la bomba trabaja a la izquierda de su curva, hay recirculación interna que ataca la misma zona desde el otro lado. Revisar el espesor de la garganta cada parada dice más del punto de operación que del material de la pieza.
¿Cada cuánto se cambia el impulsor en servicio de espuma?
No por horas de operación sino por espesor medido. En la práctica, un impulsor de alto cromo en servicio de espuma dura entre 8 y 14 meses cuando la bomba trabaja cerca de su caudal de diseño. Si dura menos de seis meses, el problema suele ser el punto de operación o el nivel del sumidero, no la aleación.
Si su bomba pierde caudal cuando la celda espuma más, envíenos el caudal de pulpa, la fracción de aire medida y la curva del modelo instalado. Revisamos el punto de operación y le proponemos el impulsor y el revestimiento que corresponden a esa mezcla. Para hablar con la oficina técnica, use la página de contacto.