
Matériau d'impulseur et de liner de pompe à boue : A05, A07, caoutchouc ou polyuréthane ?
Publié le 1 septembre 2026 · Coolair Group Engineering · 12 min de lecture
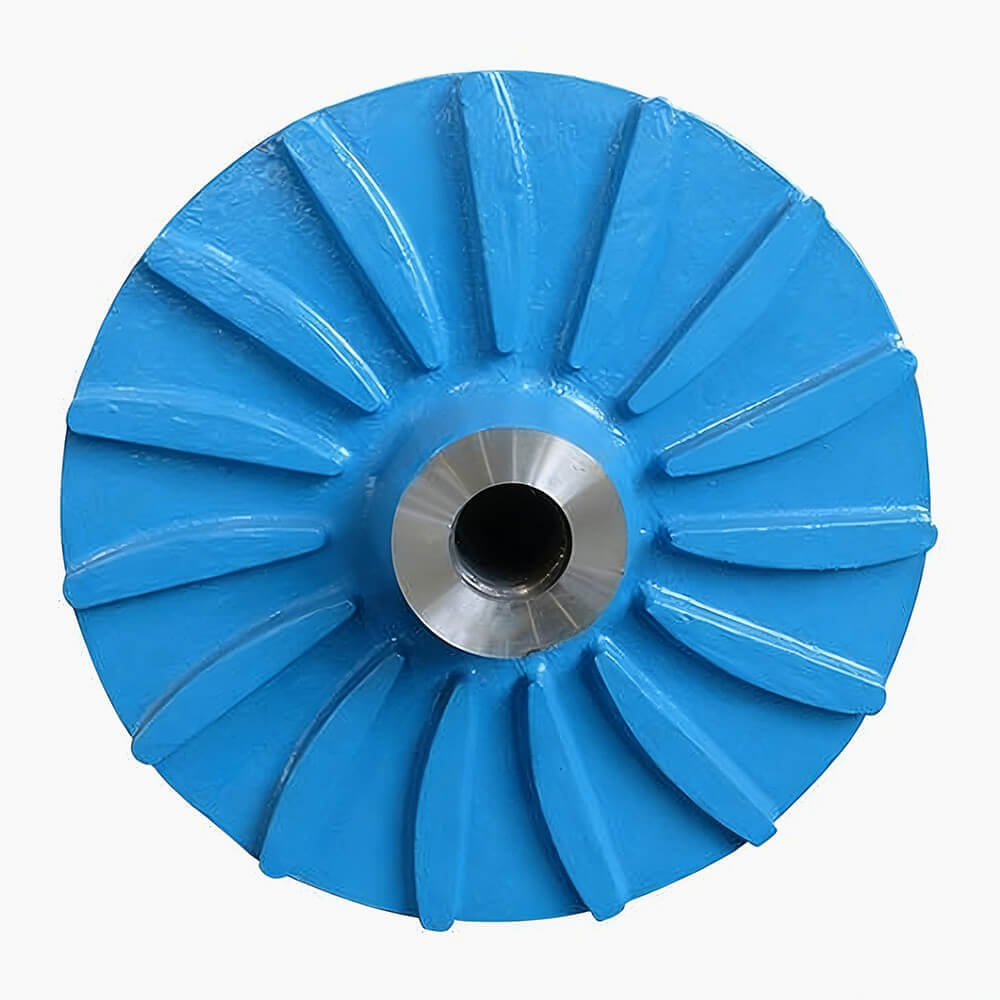
Le choix du matériau d'un impulseur et de son liner revient, en exploitation, à choisir entre quatre modes d'usure, quatre courbes de coût et quatre modes de défaillance. Une mine d'or du Burkina Faso qui monte en puissance sur un gisement à forte proportion de quartz passera en A05 après six mois de caoutchouc rongé par les fines. Une mine de cuivre-cobalt de la Copperbelt qui rencontre un pompage de pulpe acide basculera vers l'A07 après quelques semaines d'A05 corrodé. Une usine de classification fine en Zambie gardera le caoutchouc pour son rendement énergétique. Aucune de ces décisions n'est universelle.
Cet article détaille les critères techniques qui guident le choix entre fonte à haute teneur en chrome A05, fonte A07, caoutchouc naturel et polyuréthane pour les pièces d'usure d'une pompe à boue. Il s'adresse aux ingénieurs de maintenance et aux chefs de projet qui spécifient ou renouvellent un parc de pompes sur des sites miniers d'Afrique de l'Ouest, d'Afrique Centrale et du Maghreb, où les conditions de service (pH, granulométrie, chaleur, qualité d'alimentation électrique) modifient les hiérarchies habituelles.
Sommaire
- Quatre matériaux, quatre logiques d'usure
- Fonte à haute teneur en chrome A05 : la référence abrasive
- Fonte A07 : la réponse aux pulpes acides et chargées
- Caoutchouc naturel : la souplesse avant tout
- Polyuréthane : le spécialiste des cas particuliers
- Arbre de décision selon la pulpe et le pH
- Adaptation aux conditions africaines
- Compatibilité avec les marques OEM et la pièce de rechange
- Questions fréquentes
1. Quatre matériaux, quatre logiques d'usure
Avant de comparer les matériaux, il faut nommer ce qu'ils subissent. Une pièce d'usure de pompe à boue encaaisse trois sollicitations simultanées : abrasion par les particules dures, corrosion par le liquide porteur, et impact par les fragments grossiers. Chaque matériau répond à ces sollicitations dans un ordre de priorité différent, et c'est cet ordre qui détermine son domaine d'emploi.
La fonte à haute teneur en chrome mise sur la dureté : sa microstructure à carbures M7C3 résiste à la rayure par les particules. Le caoutchouc mise sur l'élasticité : il se déforme sous l'impact et reprend sa forme, ce qui dissipe l'énergie d'usure. Le polyuréthane combine une dureté intermédiaire et une élasticité modérée. La fonte A07, enfin, accepte un compromis plus équilibré entre abrasion et corrosion. Tout le reste : durée de vie, prix d'achat, disponibilité sur le marché africain, découle de cette première hiérarchie.
2. Fonte à haute teneur en chrome A05 : la référence abrasive
L'A05 est une fonte contenant 25 % à 28 % de chrome et 2 % à 3 % de carbone, avec une matrice principalement austénitique. Cette composition lui confère une dureté de 600 HB à 700 HB et une résistance à l'abrasion qui en fait le matériau de référence pour les pulpes neutres à fortement abrasives. Sur les mines d'or du Mali et du Burkina Faso, c'est le matériau que l'on retrouve dans 70 % à 80 % des impulseurs et liners installés sur les pompes Warman AH et les pompes 6x4 ou 8x6 équivalentes.
L'A05 donne les meilleurs résultats dans des conditions précises : pH compris entre 6 et 10, granulométrie moyenne à grossière (P80 supérieur à 500 µm), température inférieure à 80 °C. En dehors de cette fenêtre, ses performances déclinent rapidement. Une pulpe à pH 4 détruit la matrice en quelques semaines parce que la corrosion attaque les joints de grains là où l'A07 résiste mieux. Une pulpe à granulométrie très fine use l'A05 par abrasion douce là où le caoutchouc résisterait.
Le prix d'achat de l'A05 est le plus élevé des quatre matériaux, deux à trois fois supérieur au caoutchouc à pièce équivalente. La durée de vie compense une partie de cet écart : sur une application bien choisie, l'A05 tient entre 2.500 et 4.500 heures, contre 1.000 à 2.000 heures pour un caoutchouc mal employé. La décision d'achat repose donc moins sur le prix au kilo que sur le coût par heure de service, qui doit intégrer le coût du démontage et du remplacement.
2.1 Indices de qualité d'un impulseur A05
Trois indicateurs permettent de vérifier qu'un fournisseur livre vraiment de l'A05 conforme à la norme ASTM A532 :
- Certificat de spectrométrie : la composition doit afficher 25 % à 28 % de chrome, 2 % à 3,5 % de carbone, moins de 1 % de manganèse et moins de 0,1 % de soufre. Un fournisseur sérieux joint ce certificat à chaque livraison.
- Dureté mesurée : 600 HB minimum, 700 HB optimum, mesurée sur la section polie. En dessous de 550 HB, la pièce est disqualifiée.
- Absence de porosité visible : un examen visuel des surfaces de fonderie ne doit montrer ni retassures, ni bulles, ni fissures. La porosité ouverte est un défaut rédhibitoire qui réduit la durée de vie de moitié.
Ces trois contrôles sont réalisables au magasin du site, sans matériel sophistiqué, à condition d'avoir une balance, un duromètre portable et une loupe. Nous recommandons de les appliquer systématiquement sur les lots réceptionnés.
3. Fonte A07 : la réponse aux pulpes acides et chargées
L'A07 contient moins de chrome (18 % à 22 %) mais plus de nickel et de cuivre (1,5 % à 3 %), avec une matrice martensitique. Cette composition lui donne une dureté légèrement inférieure à l'A05 (550 HB à 650 HB) mais une résistance à la corrosion nettement meilleure, en particulier en milieu acide. Sur les pulpes à pH inférieur à 5 (typiques des circuits de lixiviation, de drainage minier acide ou de traitement des concentrés sulfurés), l'A07 surpasse l'A05 d'un facteur deux à trois en durée de vie.
L'A07 coûte à peu près le même prix que l'A05 à la tonne, mais son usinage est plus délicat en raison de la dureté de la matrice. Cela se traduit par des délais de fabrication légèrement plus longs et un stock souvent moins garni chez les fournisseurs généralistes. Sur les sites de la Copperbelt congolaise et zambienne, l'A07 est devenu le standard pour les pompes alimentant les circuits de flottation et les épaississeurs de concentré.
Une erreur fréquente consiste à spécifier l'A07 sur des pulpes alcalines ou neutres où l'A05 serait plus performant. Le raisonnement « je passe à un matériau plus résistant » oublie que l'A07 n'est pas un A05 amélioré : c'est un matériau différent, optimisé pour un environnement différent. Sur une pulpe neutre, l'A07 s'use plus vite que l'A05 parce que sa dureté est moindre et que sa matrice martensitique ne résiste pas aussi bien aux impacts répétés.
3.1 Cas d'emploi typiques de l'A07
- Circuit de lixiviation en tas avec pulpe à pH 1,5 à 4 : l'A05 se corrode en quelques semaines, l'A07 tient 8 à 12 mois.
- Pompe de transfert de concentré sulfurèse avant épaississement : pulpe à pH 5 à 7, présence de sulfures, l'A07 reste stable.
- Pompe de drainage minier acide (AMD) : pH 2 à 4, forte concentration de sulfates et de métaux dissous, l'A07 est le seul choix durable.
- Refoulement d'un épaississeur de concentré de cuivre ou de zinc : pulpe dense à 60 % à 70 % en masse, l'A07 encaisse mieux les impacts que l'A05.
4. Caoutchouc naturel : la souplesse avant tout
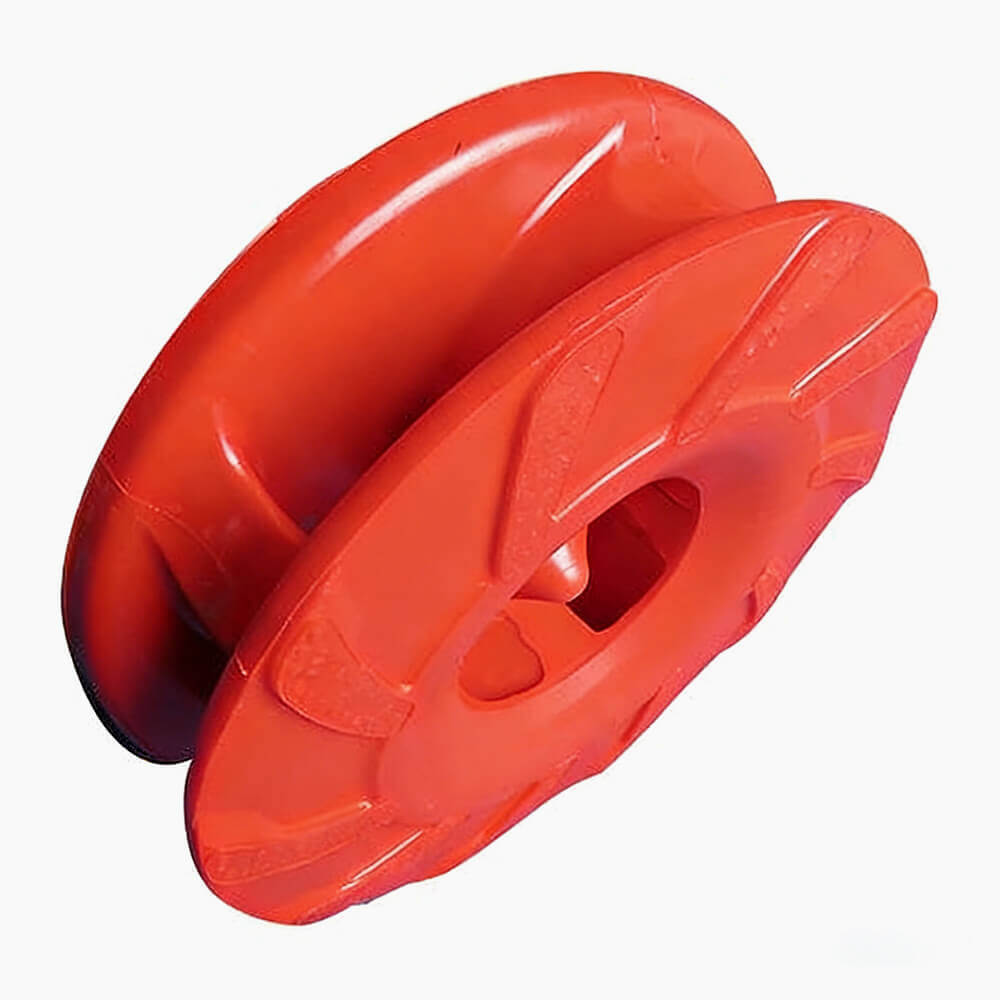
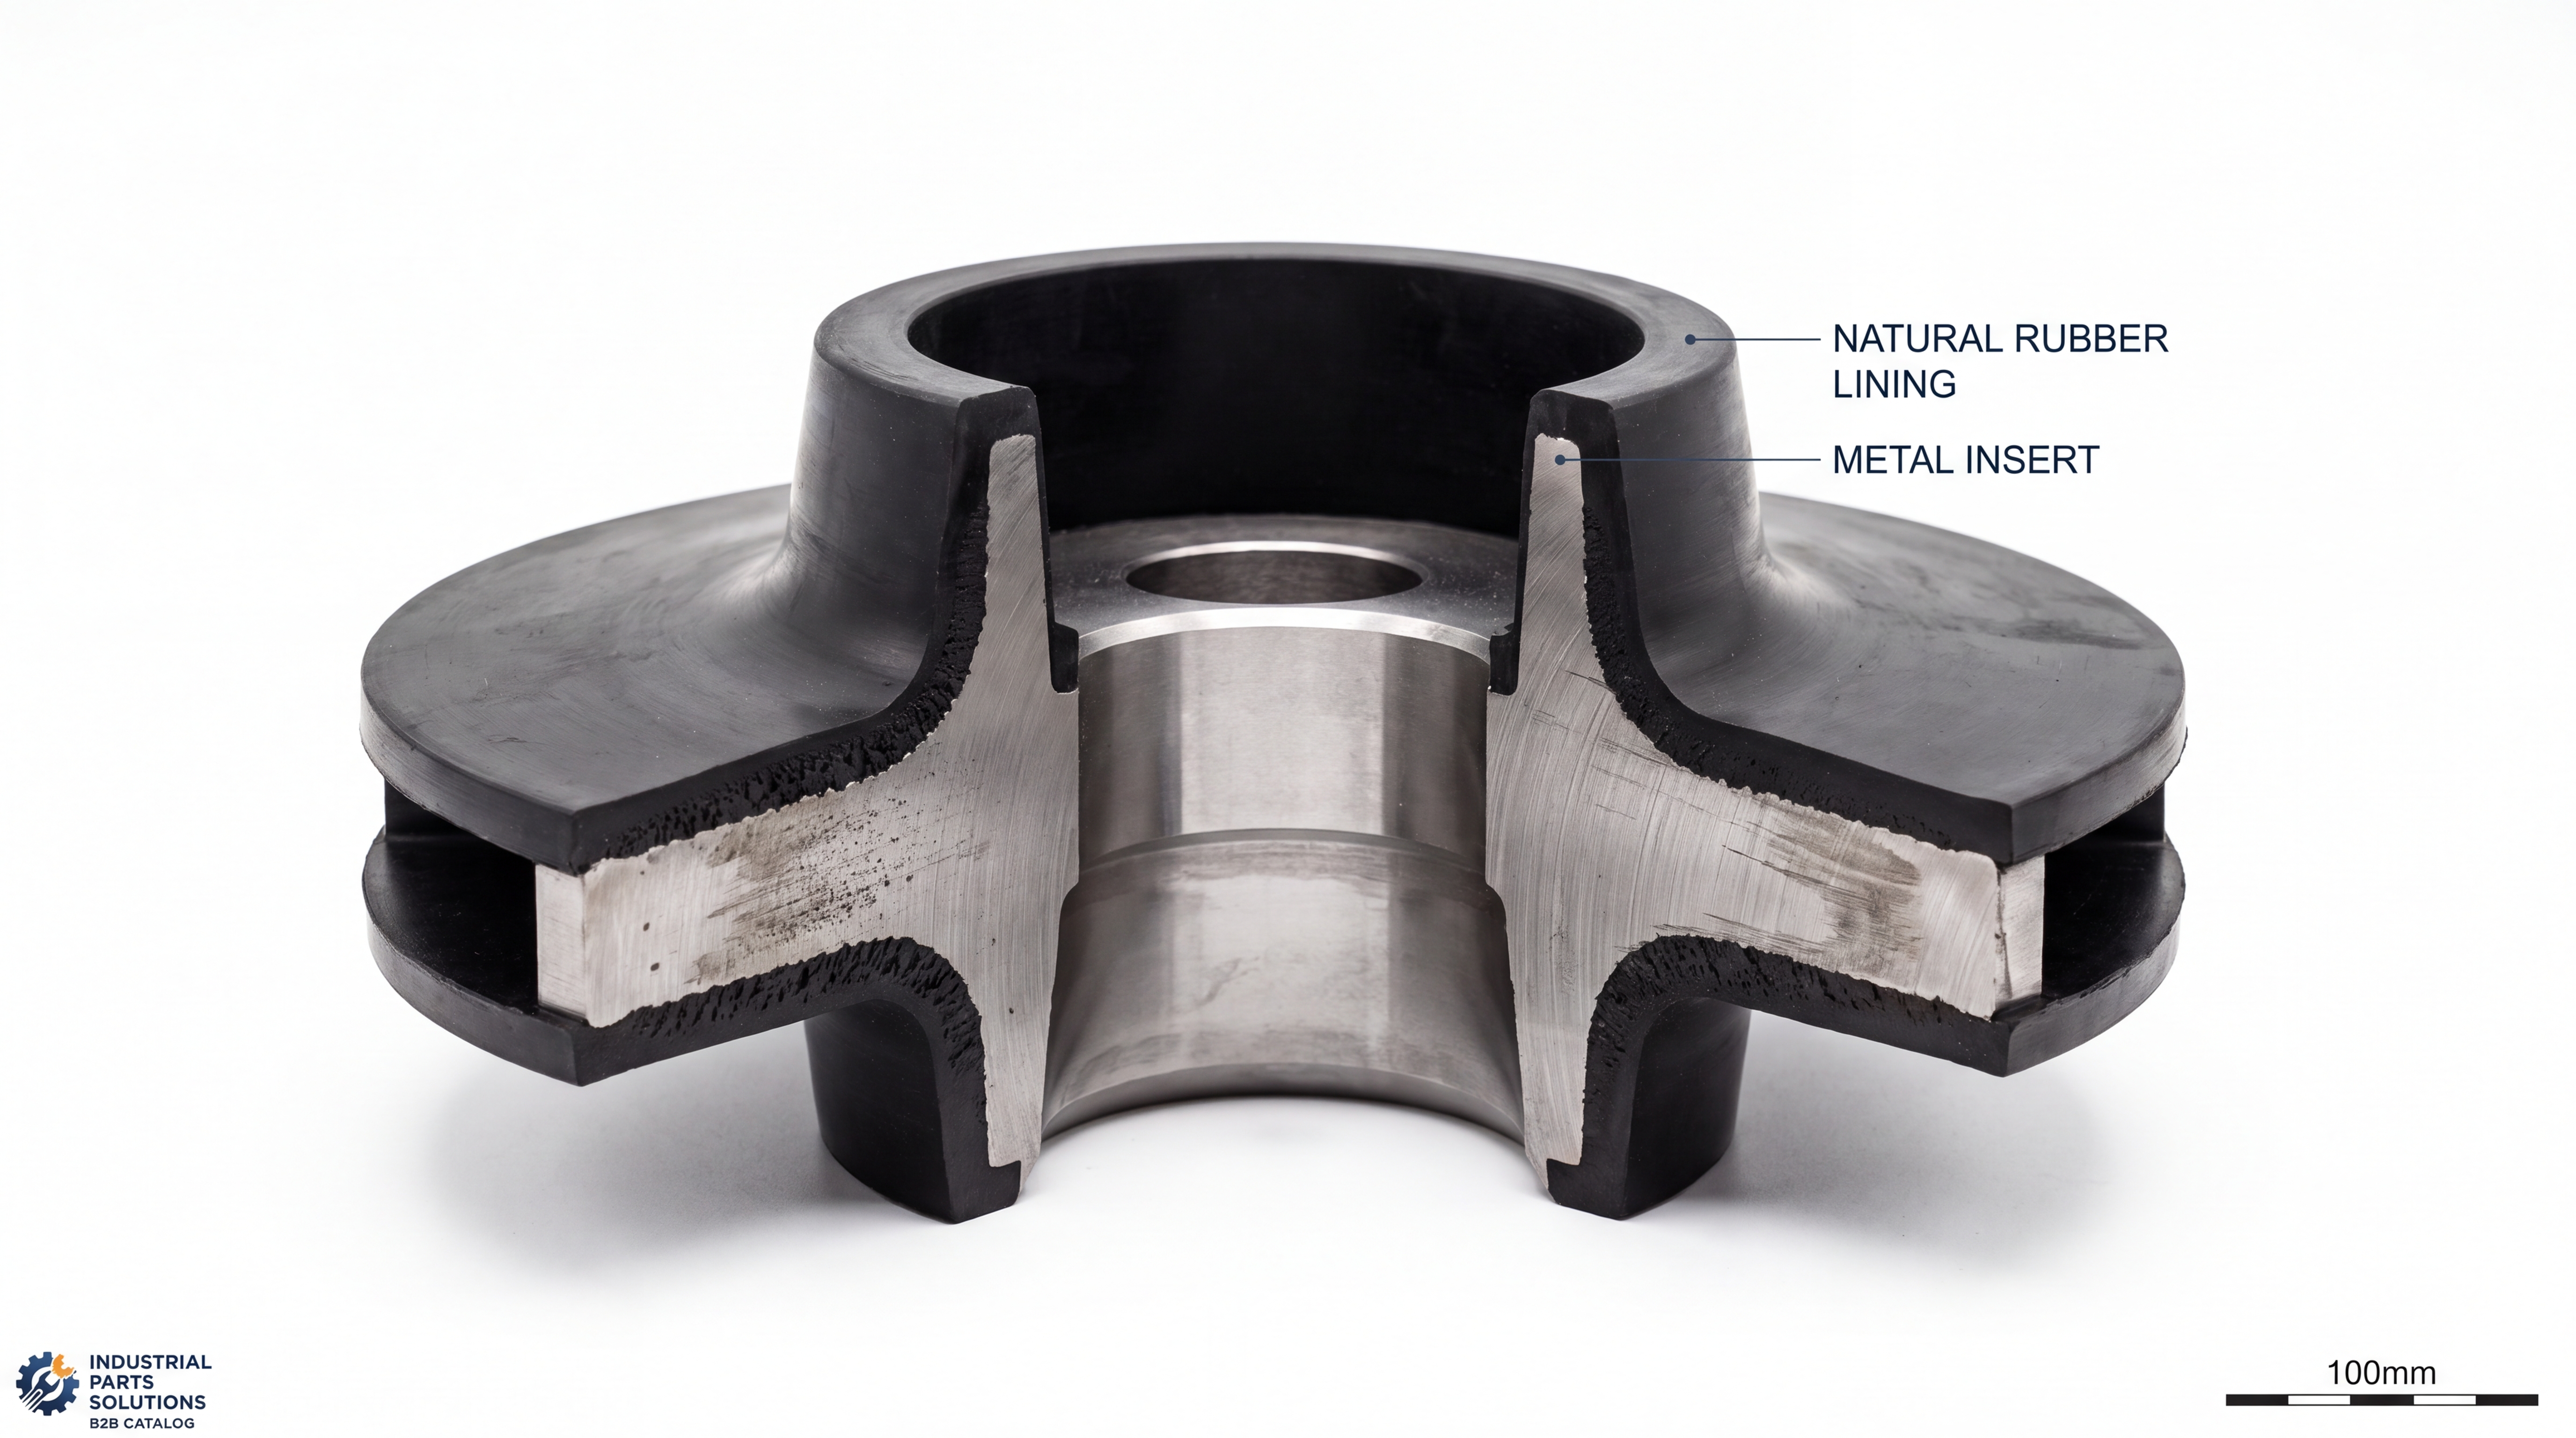
Le caoutchouc naturel, souvent désigné A49 dans les codes de matériau Warman et GIW, a longtemps dominé les circuits de classification et d'épaississement. Son mode d'usure n'est pas l'abrasion mais la fatigue : la particule frappe la surface, le caoutchouc se déforme, l'énergie est restituée sous forme de retour élastique. Si la déformation reste dans le domaine élastique, la pièce survit. Si la déformation dépasse le seuil, des micro-déchirures apparaissent et se propagent jusqu'à la coupure traversante.
Cette mécanique explique pourquoi le caoutchouc domine dans deux contextes très différents :
- Les pulpes à granulométrie fine (P80 inférieur à 500 µm), où la fréquence des impacts est élevée mais leur énergie individuelle est faible. Le caoutchouc encaisse sans fatigue prématurée.
- Les pulpes à faible concentration de solides (moins de 30 % en masse), où les particules frappent individuellement avec peu d'énergie.
Le caoutchouc naturel tient mal dans les pulpes chaudes (au-dessus de 50 °C), dans les pulpes contenant des hydrocarbures, des solvants ou des huiles, et dans les pulpes à forte concentration de particules grossières (P80 supérieur à 3 mm). En climat sahélien, la chaleur estivale suffit à raccourcir la durée de vie d'un liner caoutchouc de 30 % par rapport à un site tempéré.
4.1 Variantes de formulation
Toutes les formulations de caoutchouc ne se valent pas. Les mélanges à base de polyisoprène naturel (NR) dominent le marché africain pour des raisons de coût. Les mélanges à base de styrène-butadiène (SBR) résistent mieux à l'abrasion mais perdent en élasticité. Les mélanges à base de nitrile (NBR) résistent aux hydrocarbures mais coûtent 30 % à 50 % plus cher. Sur les sites où plusieurs formulations sont disponibles, demander la nature exacte du polymère avant l'achat évite les mauvaises surprises.
5. Polyuréthane : le spécialiste des cas particuliers
Le polyuréthane occupe une niche précise : les applications où ni le caoutchouc naturel (trop tendre, trop sensible à la chaleur) ni la fonte (trop dure, trop sensible à la corrosion) ne donnent satisfaction. C'est le cas dans trois contextes identifiés sur les mines africaines.
Premier contexte : pulpe chaude à 60 °C-80 °C dans un circuit de lixiviation en tas ou dans une usine de traitement de minerai phosphatée. Le caoutchouc y perd ses propriétés mécaniques ; le polyuréthane conserve son élasticité jusqu'à 90 °C en formulation standard et jusqu'à 110 °C en formulation haute température.
Deuxième contexte : pulpe contenant des hydrocarbures ou des résidus chimiques. Une fuite d'huile hydraulique dans une pulpe d'épaississeur suffit à faire gonfler et cloquer un liner caoutchouc. Le polyuréthane résiste à ces environnements.
Troisième contexte : pulpe très fine à forte concentration de solides (typiquement les circuits de déschlammage et de classification à P80 inférieur à 200 µm). Le polyuréthane conserve sa géométrie sous l'effet du cisaillement là où le caoutchouc se déforme et crée des zones de turbulence.
En dehors de ces trois cas, le polyuréthane n'apporte pas d'avantage décisif et coûte deux à trois fois plus cher que le caoutchouc. C'est pourquoi les commandes restent modestes en volume.
6. Arbre de décision selon la pulpe et le pH
Voici un arbre simplifié que nous utilisons pour les avant-projets. Il part de trois mesures accessibles au site : pH de la pulpe, P80 de la granulométrie, température de service.
- pH inférieur à 5 ? → A07, sans alternative. Ni le caoutchouc ni le polyuréthane ne tiennent en milieu fortement acide.
- pH entre 5 et 6 ? → A07 pour les pulpes denses ou chargées en sulfures, A05 pour les pulpes neutres à peu chargées.
- pH entre 6 et 10 + P80 supérieur à 1 mm ? → A05, le choix par défaut pour dragage, broyage, refoulement grossier.
- pH entre 6 et 10 + P80 entre 200 µm et 1 mm ? → A05 pour pulpes denses, caoutchouc pour pulpes diluées, polyuréthane si la température dépasse 60 °C.
- pH entre 6 et 10 + P80 inférieur à 200 µm ? → Caoutchouc naturel en priorité, polyuréthane si la pulpe contient des hydrocarbures.
- Température supérieure à 80 °C quel que soit le pH ? → Polyuréthane formulation haute température, à défaut A05 avec acceptation d'une durée de vie réduite.
Cet arbre n'a pas la prétention d'être universel. Il donne une première orientation ; la validation passe toujours par un essai pilote sur 200 à 500 heures en conditions réelles, ou par les retours d'expérience d'un site comparable. Sur les mines déjà en production, le relevé des historiques d'usure des douze derniers mois renseigne mieux que n'importe quel arbre théorique.
7. Adaptation aux conditions africaines
Trois particularités du contexte minier africain modifient les hiérarchies standard.
La chaleur sahélienne réduit la durée de vie des caoutchoucs. Au Burkina Faso, au Mali et au Sénégal, les températures de pulpe dépassent régulièrement 50 °C en saison sèche, ce qui correspond au seuil où le caoutchouc naturel commence à perdre ses propriétés mécaniques. Sur ces sites, mieux vaut réduire la part de caoutchouc et privilégier l'A05 pour les étapes où la granulométrie le permet. Si le caoutchouc reste indispensable, prévoir un renouvellement deux fois par an au lieu d'une fois.
La qualité de l'eau de procédé modifie la chimie de la pulpe. Sur les sites recyclant leur eau de process, la concentration en sels dissous et en sulfates monte au fil des mois. Cela peut faire basculer le pH effectif de la pulpe de 7 à 5,5 sans que personne ne mesure rien. Une mesure trimestrielle du pH à chaque étage de pompage permet de détecter cette dérive avant qu'elle n'use prématurément l'A05.
La disponibilité des pièces de rechange est plus contrainte qu'en Amérique du Nord ou en Australie. Commander un liner A05 sur un site reculé du Sahel prend couramment 6 à 10 semaines par voie maritime. Cela plaide pour un stock de sécurité plus large, ou pour un fournisseur capable de tenir un stock local ou régional. Sur les mines de la Copperbelt, le stock régional fonctionne ; sur les mines d'or du Sahel, il est souvent plus fiable de prévoir un doublement du stock de liners A05 plutôt que de risquer une rupture.
8. Compatibilité avec les marques OEM et la pièce de rechange compatible
Les codes matériaux A05, A07 et A49 sont partagés par les principaux fabricants : Warman, KSB GIW, Metso, Flowserve, Sulzer. Cette standardisation de fait permet de monter un impulseur compatible sur une pompe d'une autre marque, à condition que les cotes d'arbre, d'entrée et de volute correspondent au plan d'origine. C'est une souplesse importante pour les sites qui gèrent un parc hétérogène.
Pour les pièces en caoutchouc et en polyuréthane, la compatibilité est moins standardisée. Chaque fabricant a sa formulation, sa dureté Shore et son mode de vulcanisation. Une pièce compatible doit être validée sur les trois critères : dureté Shore (à mesurer avec un duromètre portable), tolérance dimensionnelle et résistance chimique au liquide de service. Sans certificat du fournisseur, mieux vaut s'abstenir.
La traçabilité est la troisième condition d'une substitution réussie. Une pièce livrée avec certificat de spectrométrie (pour les fontes) ou de dureté Shore et de composition polymère (pour les caoutchoucs et polyuréthanes) est une pièce sur laquelle on peut compter. Une pièce livrée sans certificat, même visuellement conforme, reste une pièce à risque. Cette règle vaut pour tous les matériaux et tous les fournisseurs, mais elle prend une importance particulière sur les sites où la rupture de stock n'est pas une option.
Conclusion
Le choix entre A05, A07, caoutchouc et polyuréthane n'est pas une question de préférence ; c'est une décision technique qui repose sur trois mesures : le pH de la pulpe, la granulométrie (P80), la température de service. Une fois ces trois valeurs connues, l'arbre de décision donne une orientation en quelques minutes. La validation passe par un essai pilote ou par les données historiques du site.
Sur les mines d'or, de cuivre, de zinc et de fer d'Afrique de l'Ouest, d'Afrique Centrale et du Maghreb, les configurations les plus fréquentes sont l'A05 sur pulpes neutres abrasives, l'A07 sur pulpes acides ou chargées en sulfures, le caoutchouc sur classification fine et le polyuréthane sur les quelques applications chaudes ou chimiquement agressives. Disposer en stock des quatre matériaux, dans les bonnes quantités, permet de répondre à la majorité des cas sans délai.
Pour un audit de votre parc, une analyse de la pulpe ou une cotation de pièces compatibles avec vos modèles Warman, KSB GIW, Metso et autres marques courantes, écrivez-nous avec les références de pompe et les conditions de service. Nous répondons en français, anglais et espagnol.
Produits associés :
- Impulseurs A05 et A07 pour pompes minières
- Liners et impulseurs en caoutchouc naturel
- Pièces en polyuréthane pour pulpes chaudes
- Catalogue complet des pièces pour pompes à boue
- Pièces compatibles Warman et KSB GIW
- Applications pour mines d'or et de cuivre
Quel matériau pour quelle pulpe ?
Envoyez-nous le pH, la granulométrie et la température de votre pulpe, plus le modèle de pompe. Nous vous proposons le couple impulseur/liner le plus adapté à votre service, avec certificats matière à l'appui.
Demander une analyse matériaux →